Lundi, le convoyeur bloque. Mardi, un moteur chauffe. Mercredi, la production appelle pour un capteur qui « fait encore des siennes ». L’équipe de maintenance court d’un appel à l’autre, répare bien et vite, et termine la semaine épuisée sans que rien n’ait vraiment changé. C’est le mode « maintenance de pompier » : on éteint les feux, mais personne n’a le temps de chercher pourquoi ils reprennent.
Pour en sortir, beaucoup d’usines commencent par la planification. C’est une bonne voie, et nous la décrivons dans un autre article. Celui-ci propose un point de départ complémentaire : les pertes. Où partent le temps de production et l’argent de l’usine ? Une fois les pertes rendues visibles et classées, on sait quels feux éteindre pour de bon, et l’équipe récupère peu à peu le temps qu’elle passait à courir.
Pourquoi le mode pompier s’entretient de lui-même
Le mode pompier n’est pas un problème de compétence. Les équipes qui y vivent comptent souvent d’excellents dépanneurs. Le problème est un cercle qui se referme sur lui-même :
- Une panne survient. On répare au plus vite pour redémarrer la ligne.
- Faute de temps, on ne cherche pas la cause. Le bon de travail est fermé avec « réparé » comme seul commentaire, quand il y a un bon de travail.
- La même cause provoque une nouvelle panne, sur la même machine ou sur une machine semblable.
- Les urgences mangent les heures prévues pour le préventif et les améliorations. Les équipements se dégradent un peu plus.
- La charge monte, et le temps d’analyse disparaît encore davantage.
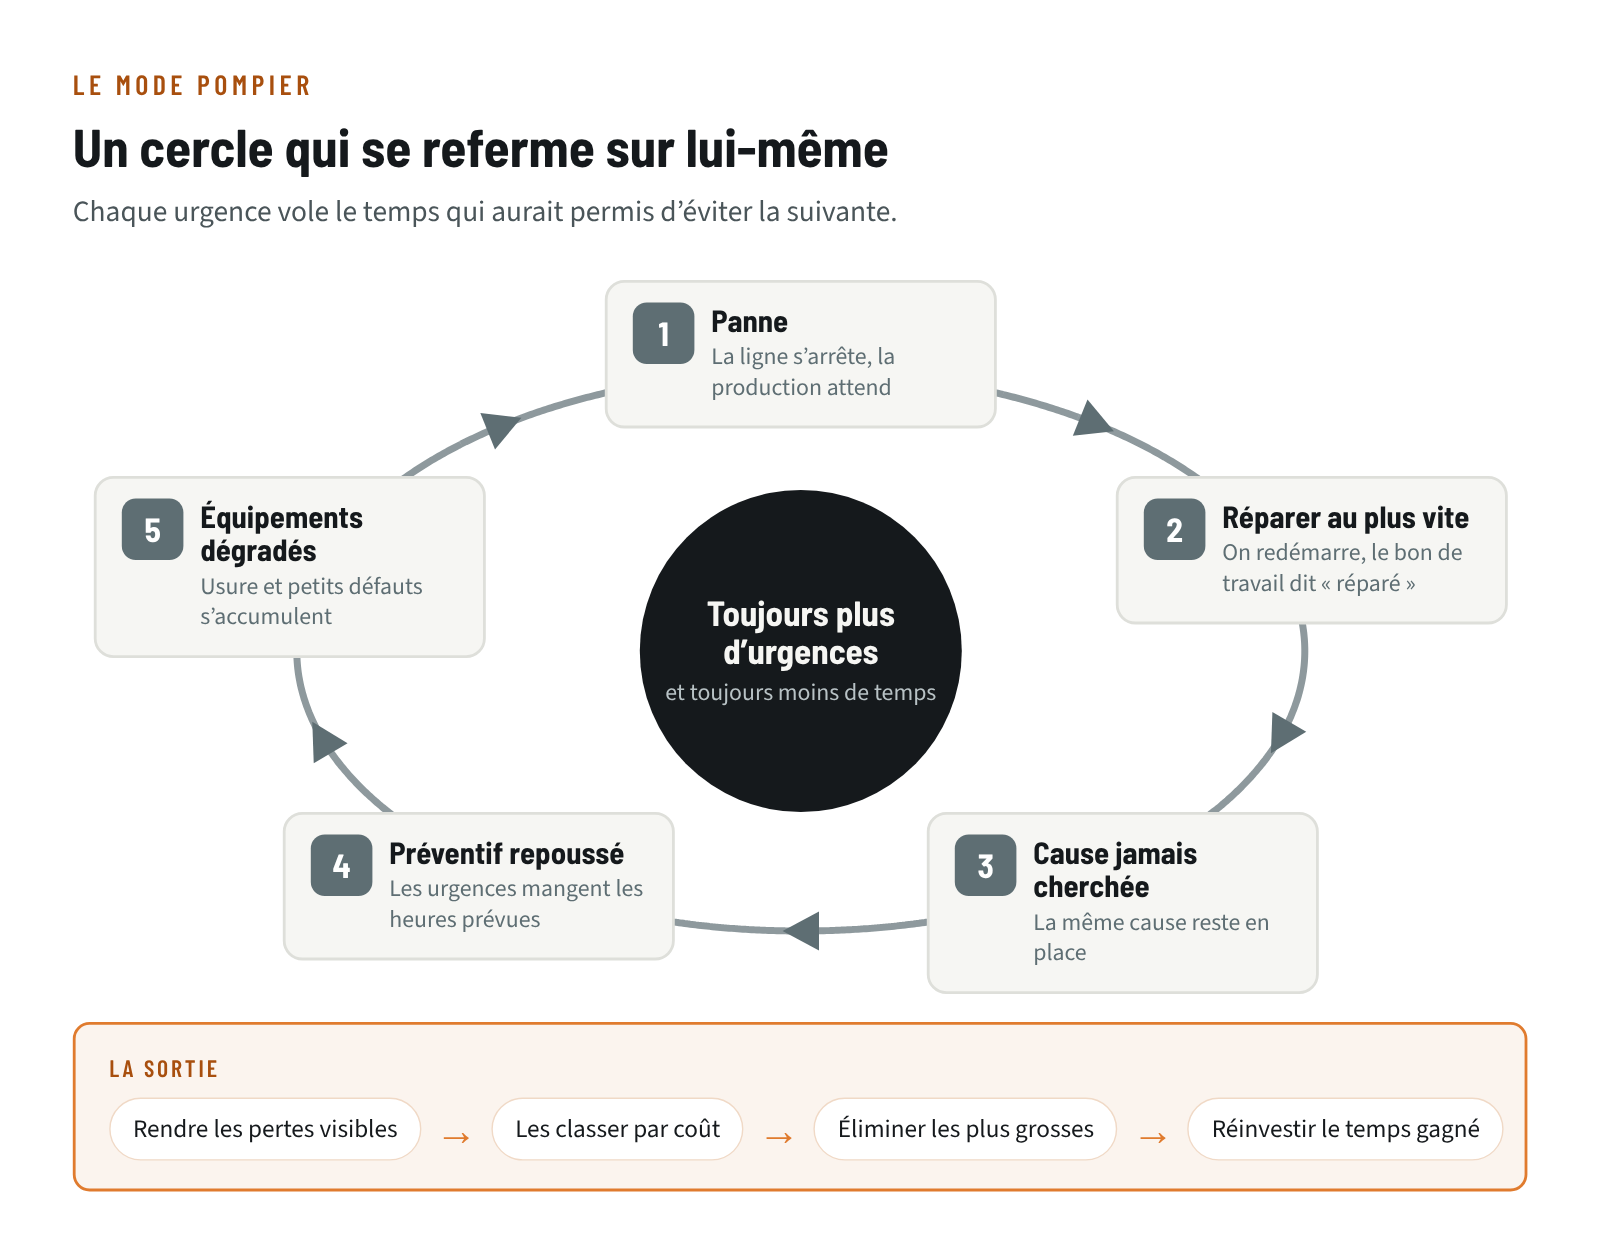
On ne sort pas de ce cercle en courant plus vite. On en sort en choisissant quelques feux à éteindre pour de bon. Et pour bien les choisir, il faut savoir lesquels coûtent le plus.
Les pertes qu’on ne voit pas
Une panne de quatre heures fait du bruit : tout le monde la voit, en parle et s’en souvient au comité de production. D’autres pertes sont silencieuses. Elles ne déclenchent ni appel ni bon de travail, mais elles grugent la capacité de l’usine tous les jours.
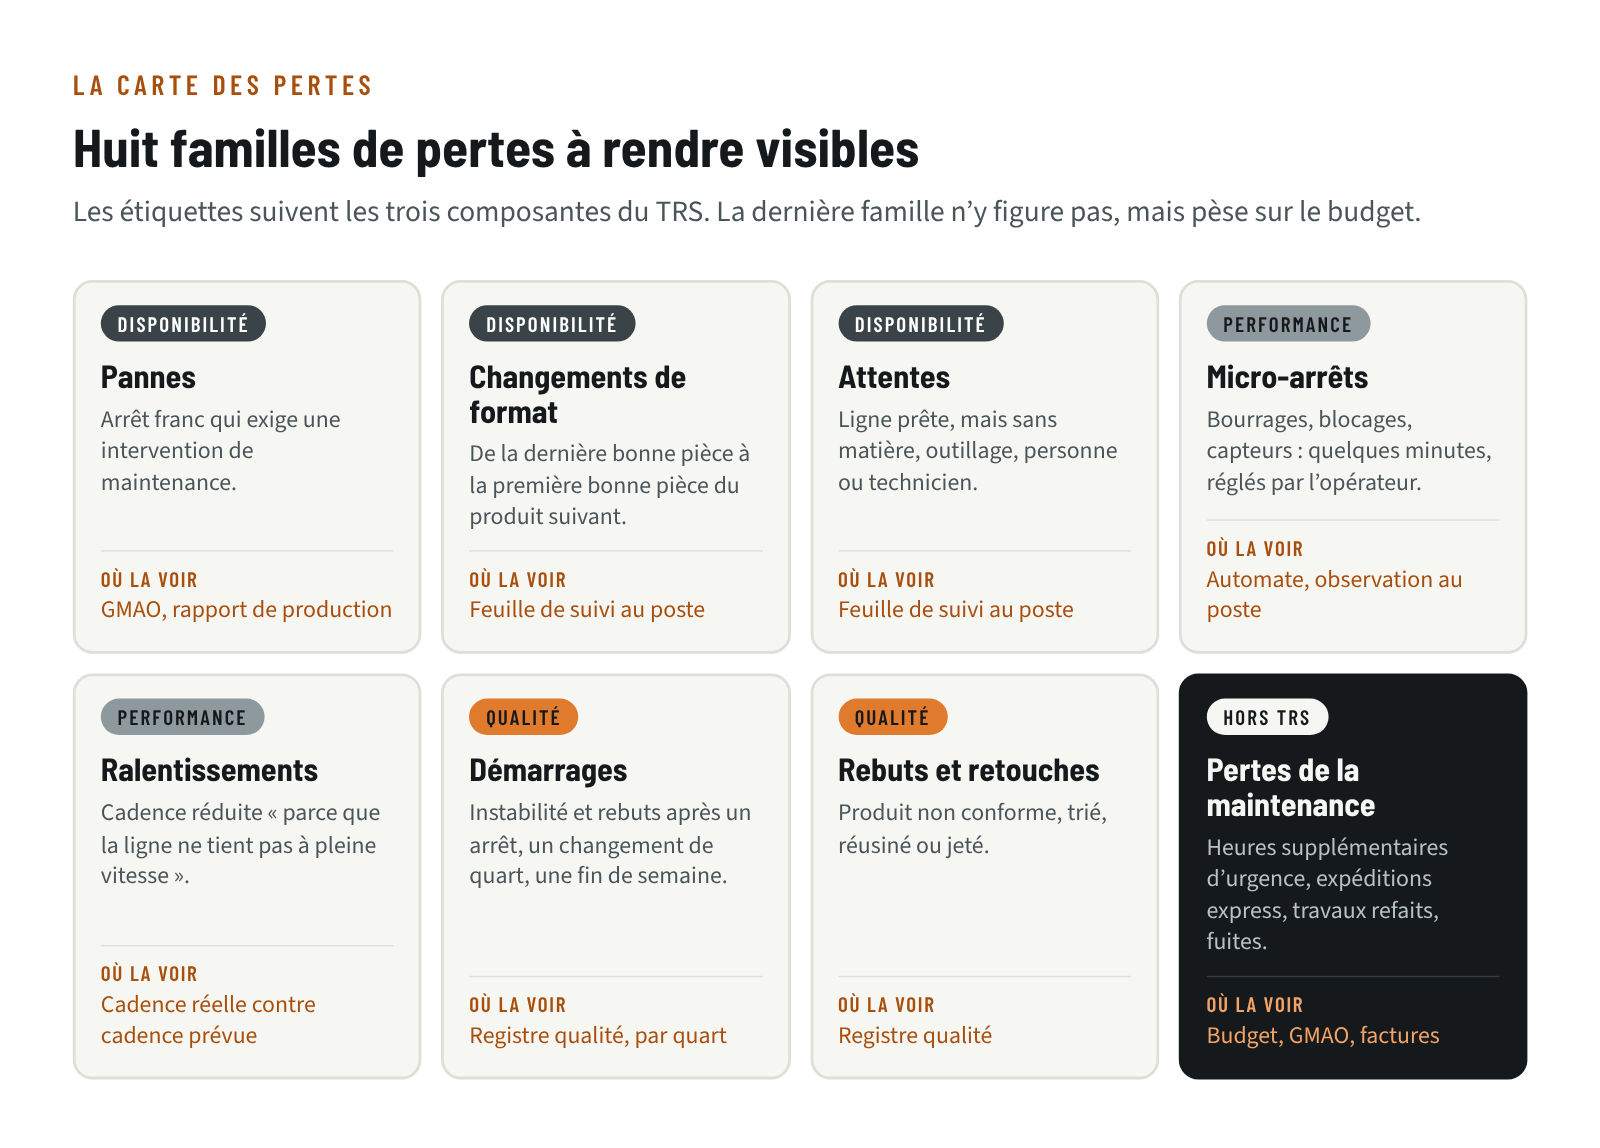
- Les pannes : les arrêts francs qui exigent une intervention de maintenance.
- Les micro-arrêts : bourrages, blocages, capteurs mal réglés. Quelques minutes chacun, réglés par l’opérateur, rarement notés.
- Les ralentissements : la ligne tourne sous sa cadence prévue « parce qu’elle ne tient pas à pleine vitesse », et plus personne ne s’en étonne.
- Les changements de format et les réglages : le temps entre la dernière bonne pièce d’un produit et la première bonne pièce du suivant.
- Les démarrages : l’instabilité et les rebuts après un arrêt, un changement de quart ou une fin de semaine.
- Les rebuts et les retouches : le produit non conforme, trié, réusiné ou jeté.
- Les attentes : la ligne est prête, mais il manque la matière, l’outillage, une personne ou le technicien.
Si vous suivez le TRS, vous reconnaîtrez ces familles : elles se répartissent entre la disponibilité, la performance et la qualité. Notre article sur les indicateurs de maintenance essentiels explique comment les calculer.
Ajoutez-y les pertes propres à la maintenance, qui n’apparaissent pas dans le TRS mais pèsent sur le budget : heures supplémentaires d’urgence, pièces commandées en catastrophe et expédiées en express, sous-traitance appelée à la dernière minute, travaux à refaire, fuites d’air comprimé ou de vapeur qu’on laisse courir.
Rendre les pertes visibles
Commencez par une seule ligne
Ne cherchez pas à mesurer toute l’usine d’un coup. Choisissez la ligne ou l’équipement qui limite la production (le goulot), ou celui qui génère le plus d’appels. Un bon résultat sur une ligne convaincra davantage qu’un tableau incomplet sur dix.
Recueillez quelques semaines de données simples
- Une feuille de suivi au poste, papier ou tablette, remplie par l’opérateur : heure de l’arrêt, durée, cause en quelques mots choisie dans une courte liste de codes.
- Les données de l’automate, s’il en a : nombre d’arrêts, cadence réelle, pièces produites.
- La GMAO pour les pannes, les heures de maintenance et les pièces consommées.
- Le registre qualité pour les rebuts et les retouches.
Fixez avec la production un seuil simple au-dessus duquel tout arrêt est noté, même court. Expliquez clairement le but : on cherche des pertes, pas des coupables. Si les opérateurs craignent d’être jugés sur ce qu’ils inscrivent, la feuille restera vide.
Convertissez en heures, puis en dollars
Une perte se mesure par sa durée multipliée par sa fréquence. C’est là que les surprises commencent.
Exemple hypothétique : un bourrage de deux minutes, quinze fois par quart, sur trois quarts, fait perdre 90 minutes par jour, soit sept heures et demie sur une semaine de cinq jours. La grosse panne de quatre heures survenue ce mois-ci a marqué les esprits, mais elle pèse bien moins lourd.
Pour passer aux dollars, additionnez la valeur de la production perdue (la marge sur les ventes perdues si la ligne est saturée, sinon le coût des heures pour rattraper) et les coûts directs : main-d’œuvre de maintenance, pièces, matière rebutée. Notre calculateur du coût d’une heure d’arrêt vous aide à établir ce montant pour vos propres lignes.
Une nuance importante : une heure perdue sur un équipement qui a de la marge (un stock tampon, une capacité excédentaire) ne coûte pas une heure de production à l’usine. Une heure perdue au goulot, oui.
Classer les pertes : le poids avant le bruit
Triez les pertes de la plus coûteuse à la moins coûteuse. Dans la plupart des usines, quelques pertes dominent nettement le classement, et ce ne sont pas toujours celles dont on parle le plus.
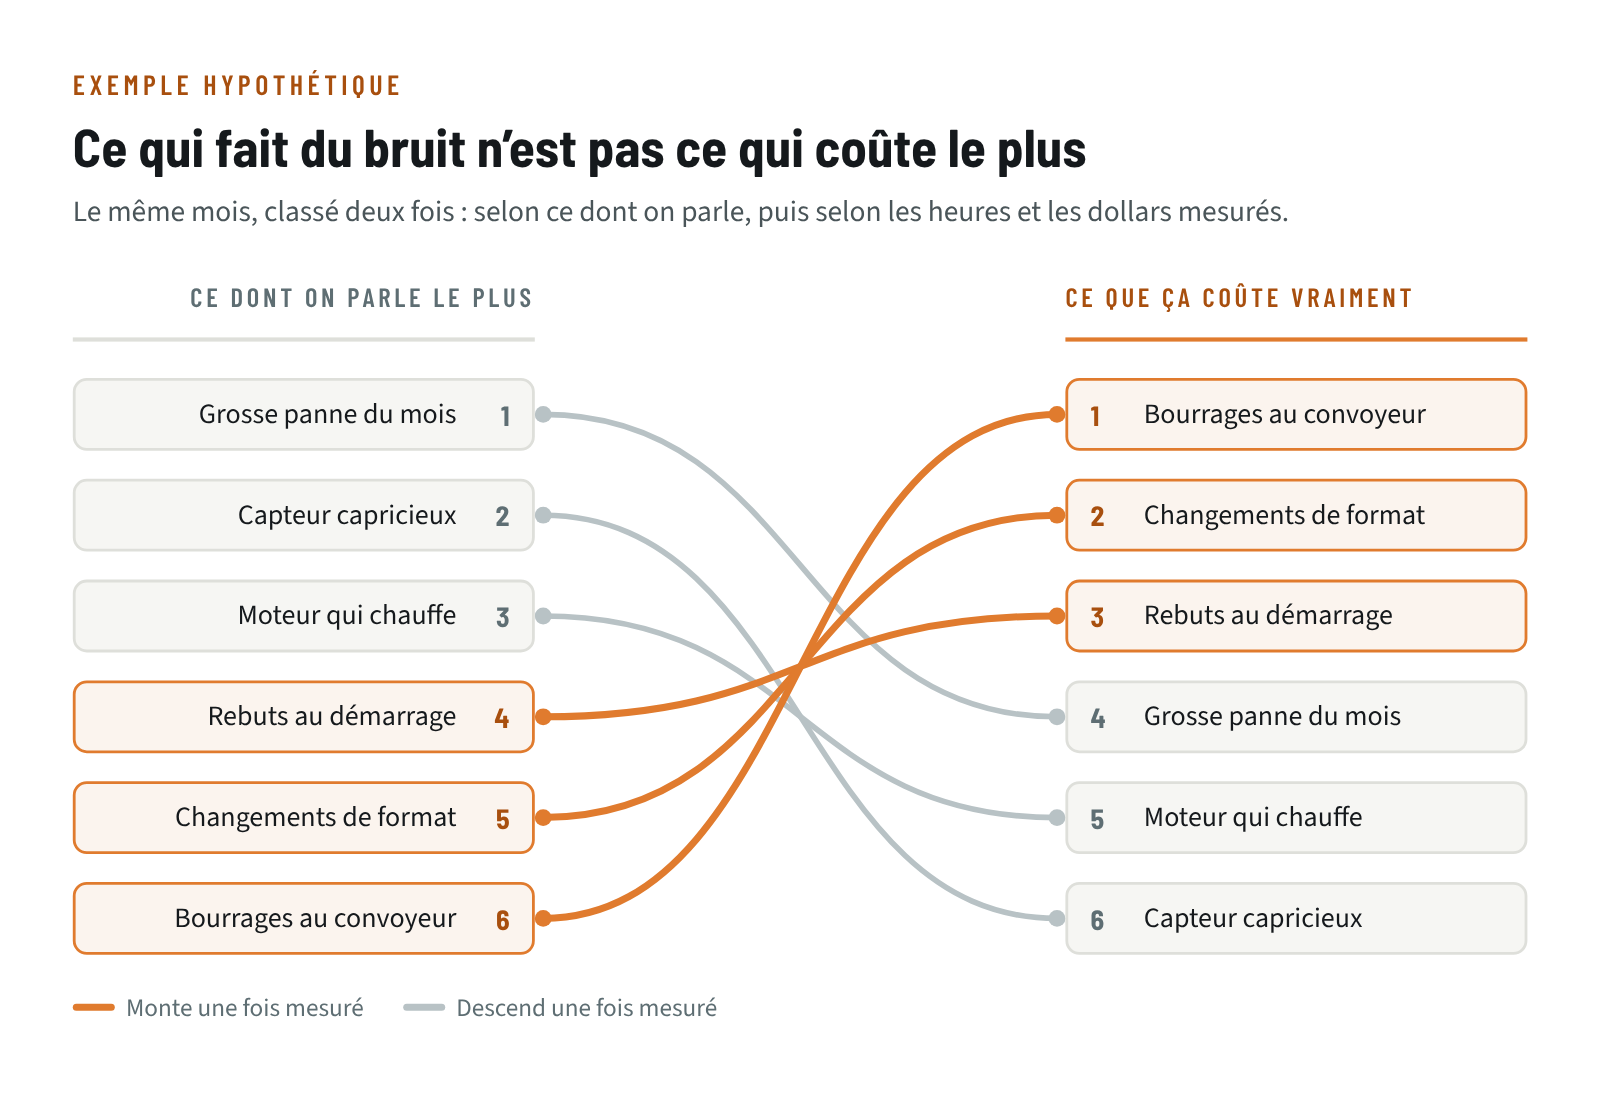
Pour chacune des pertes en tête de liste, posez trois questions :
- Sait-on pourquoi elle se produit ? Si oui, c’est un problème d’exécution ; sinon, il faut une analyse.
- Est-elle concentrée sur un équipement, un produit, un quart ou un moment de la journée ?
- Qui peut agir : la maintenance, la production, la qualité, l’ingénierie, les achats ?
Le classement doit être partagé. Faites-le valider par la direction de l’usine, la production, la maintenance et la qualité ensemble. Sans cela, chaque service s’attaque à sa propre perte préférée et les efforts se dispersent. Choisissez ensuite un petit nombre de chantiers à mener de front, deux ou trois au plus selon vos ressources. Mieux vaut fermer un chantier qu’en ouvrir dix.
Attaquer la plus grosse perte
Un chantier, c’est une perte, une petite équipe, un objectif et une date. L’équipe réunit les gens qui touchent à la perte : un opérateur, un technicien, le contremaître, parfois le planificateur ou une personne de la qualité. La plupart des pertes ne relèvent pas de la maintenance seule.
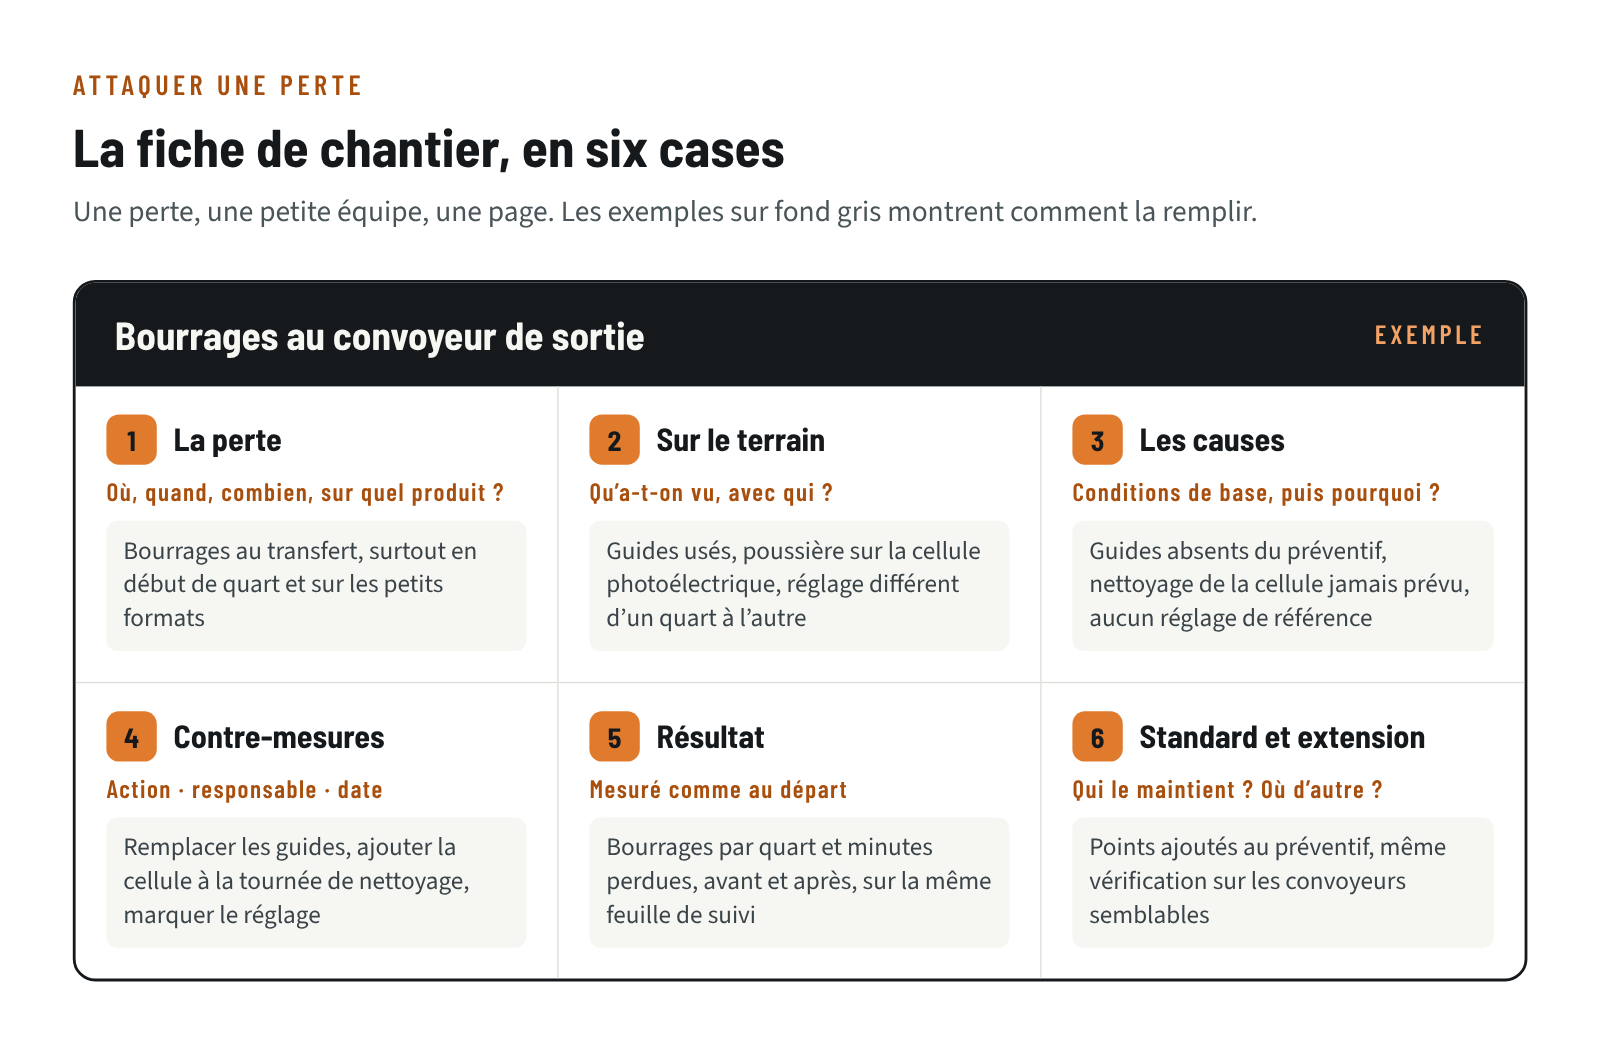
- Décrivez la perte avec les données : où, quand, à quelle fréquence, sur quel produit.
- Allez voir. Observez la machine pendant plusieurs quarts, avec l’opérateur. Les micro-arrêts, en particulier, se comprennent debout à côté de la machine, pas dans un bureau.
- Remontez aux causes. Rétablissez d’abord les conditions de base (propreté, serrage, lubrification, pièces usées) : elles suffisent souvent à faire reculer la perte. Pour ce qui reste, une méthode comme l’analyse why-why aide à aller au-delà du premier « pourquoi ».
- Décidez des contre-mesures : chaque cause retenue reçoit une action, un responsable et une date.
- Vérifiez par les données, mesurées de la même façon qu’au départ. Si la perte n’a pas baissé, la cause n’était pas la bonne.
- Standardisez et étendez : procédure, préventif ajusté, formation, puis application aux équipements semblables.
Chaque type de perte a ses outils de prédilection :
| Type de perte | Approche utile |
|---|---|
| Pannes répétitives | Analyse de cause, étude des modes de défaillance, préventif ciblé |
| Micro-arrêts | Observation au poste, conditions de base, réglages standardisés |
| Ralentissements | Comparer la cadence prévue et réelle, trouver le maillon qui limite |
| Changements de format | Préparer machine en marche ce qui peut l’être, standardiser les réglages |
| Démarrages et rebuts | Paramètres de référence, liste de vérification de démarrage |
| Attentes | Flux de matière, coordination production-maintenance |
Pour les pannes, la démarche est détaillée dans notre article Zéro panne, c’est facile, mais comment faire ?
Trouver le temps de le faire
Voici le paradoxe : on n’a pas le temps d’éliminer les pertes parce qu’on est occupé à éteindre les feux qu’elles causent. Quelques règles permettent de briser ce blocage.
- Protégez un créneau fixe. Par exemple, une demi-journée par semaine pour l’équipe du chantier, qu’on n’interrompt que pour une vraie urgence.
- Désignez un répondant aux urgences par quart. Les autres techniciens peuvent alors travailler sans être appelés à chaque arrêt.
- Tenez une courte rencontre quotidienne avec la production : quelles ont été les plus grosses pertes d’hier, et quelle action aujourd’hui ?
- Exigez que chaque feu laisse une trace : un bon de travail avec la cause observée, pas seulement « réparé ». Ces données alimentent le prochain classement.
- Réinvestissez le temps gagné. Les heures libérées par la baisse des urgences doivent aller au préventif et au travail préparé, sinon elles se dissolvent dans la journée.
Ce dernier point est le rôle de la planification : transformer le temps récupéré en travail préparé à l’avance. Nous le détaillons dans Améliorez la planification de votre maintenance afin de passer d’un mode réactif à un mode proactif. Les deux approches se complètent : la chasse aux pertes réduit le nombre de feux, la planification empêche le temps gagné de repartir en fumée.
Tenir les gains
- Revoyez les pertes chaque mois, avec le même format et les mêmes personnes. Fermez les chantiers terminés, mettez le classement à jour et ouvrez le suivant.
- Vérifiez les standards sur le terrain. Une contre-mesure qui n’est plus appliquée ramène la perte en quelques semaines.
- Montrez les résultats en heures et en dollars, sur un tableau visible de l’atelier et du plancher. C’est ce qui maintient l’appui de la direction et l’intérêt des équipes.
Surveillez aussi les signes que l’usine sort vraiment du mode pompier :
- moins d’appels la nuit et la fin de semaine ;
- moins de pannes qui reviennent sur les mêmes équipements ;
- plus de travaux correctifs découverts par une inspection plutôt que par une panne ;
- des techniciens qui ont du temps pour améliorer, pas seulement pour réparer ;
- une production qui appelle la maintenance pour planifier, plus seulement pour dépanner.
Le mode pompier ne disparaît pas parce qu’on le décide. Il recule à mesure que les plus grosses pertes tombent, une à une, et que le temps qu’elles volaient revient à l’équipe. Commencez par une ligne, quelques semaines de données et une perte bien choisie : le premier feu éteint pour de bon est le meilleur argument pour continuer.