Dans une usine où la maintenance court d’une urgence à l’autre, « zéro panne » sonne comme un slogan d’affiche. Pourtant, l’idée de départ est simple : une panne n’arrive pas par hasard. Elle est l’aboutissement d’une dégradation qu’on a laissée se produire, ou qu’on n’a pas vue venir. Si on s’attaque à ces causes, une à une, les pannes diminuent.
Le principe est facile à comprendre. Ce qui est exigeant, c’est la constance : nettoyer, inspecter, standardiser et analyser chaque panne, semaine après semaine, même quand tout va bien. Voici ce que « zéro panne » veut vraiment dire, d’où viennent les pannes, et une démarche concrète pour avancer, un équipement à la fois.
Ce que « zéro panne » veut dire (et ne veut pas dire)
Soyons honnêtes : aucune usine n’empêchera ses composants de s’user. Les roulements, les courroies, les joints et les contacts se dégradent, c’est la physique. « Zéro panne » ne veut pas dire zéro défaillance de composant. Cela veut dire :
- Aucun arrêt subi sur les équipements qui comptent : l’usure est détectée assez tôt pour que l’intervention soit planifiée, au moment choisi.
- Des choix assumés pour le reste : sur un équipement peu critique, laisser fonctionner jusqu’à la défaillance peut être une décision raisonnable. C’est alors un choix, pas une surprise.
- Une direction plutôt qu’une promesse : chaque panne est traitée comme le signe qu’une condition n’a pas été tenue, et le nombre de pannes sur l’équipement visé tend vers zéro.
Certaines défaillances surviennent sans signe précurseur mesurable, par exemple sur des composants électroniques. Pour celles-là, l’objectif devient d’en réduire les conséquences : redondance, pièce de rechange en stock, procédure de remplacement rapide préparée à l’avance.
D’où viennent les pannes : cinq familles de causes
Les démarches inspirées de la maintenance productive totale (TPM) regroupent habituellement les causes de pannes en cinq familles. Une panne réelle en combine souvent plusieurs.
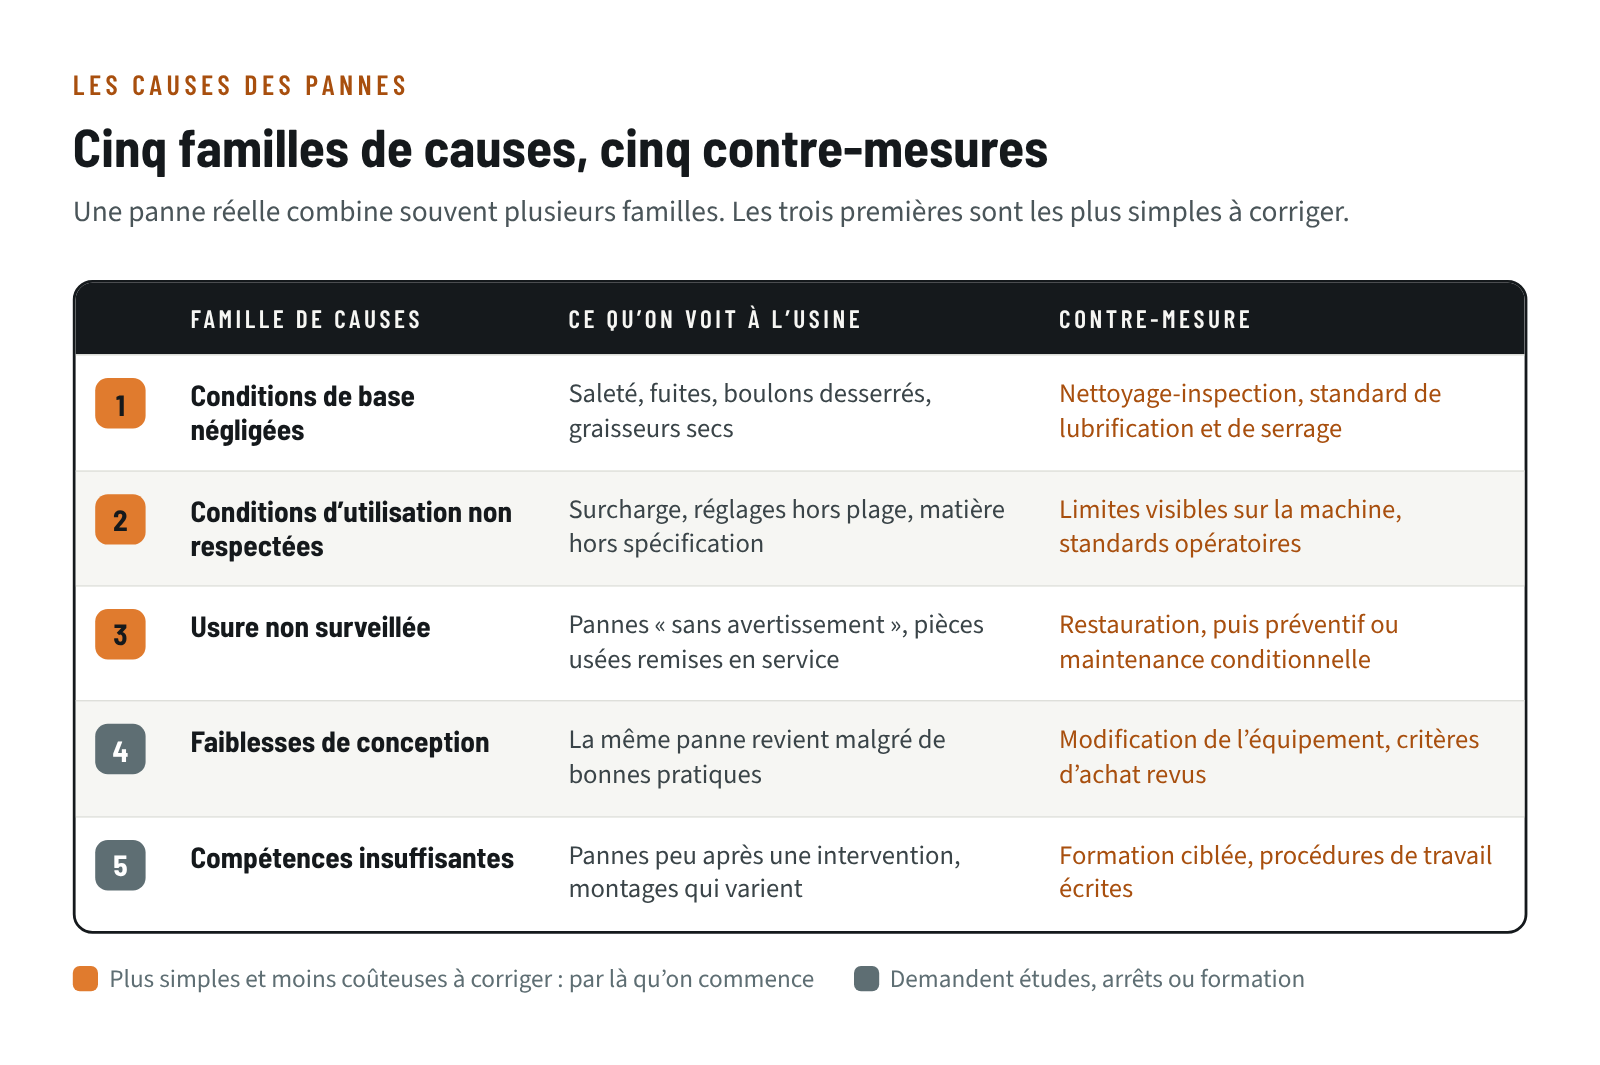
- Conditions de base négligées : saleté, lubrification absente ou inadéquate, boulons desserrés, fuites. Un roulement enfoui sous la poussière chauffe et personne ne le voit.
- Conditions d’utilisation non respectées : surcharge, vitesse ou réglages hors plage, matière hors spécification, démarrages brusques.
- Usure non surveillée ou non restaurée : la dégradation naturelle avance sans qu’on la mesure, ou des pièces usées sont remises en service.
- Faiblesses de conception : composant sous-dimensionné, matériau mal adapté à l’environnement, accès si difficile que personne n’inspecte.
- Compétences insuffisantes : erreurs d’opération, de diagnostic ou de montage (alignement, serrage au couple) qui préparent la panne suivante.
Les trois premières familles sont souvent les plus simples et les moins coûteuses à corriger. C’est pour cela que la démarche commence par elles.
La démarche en six étapes, équipement par équipement
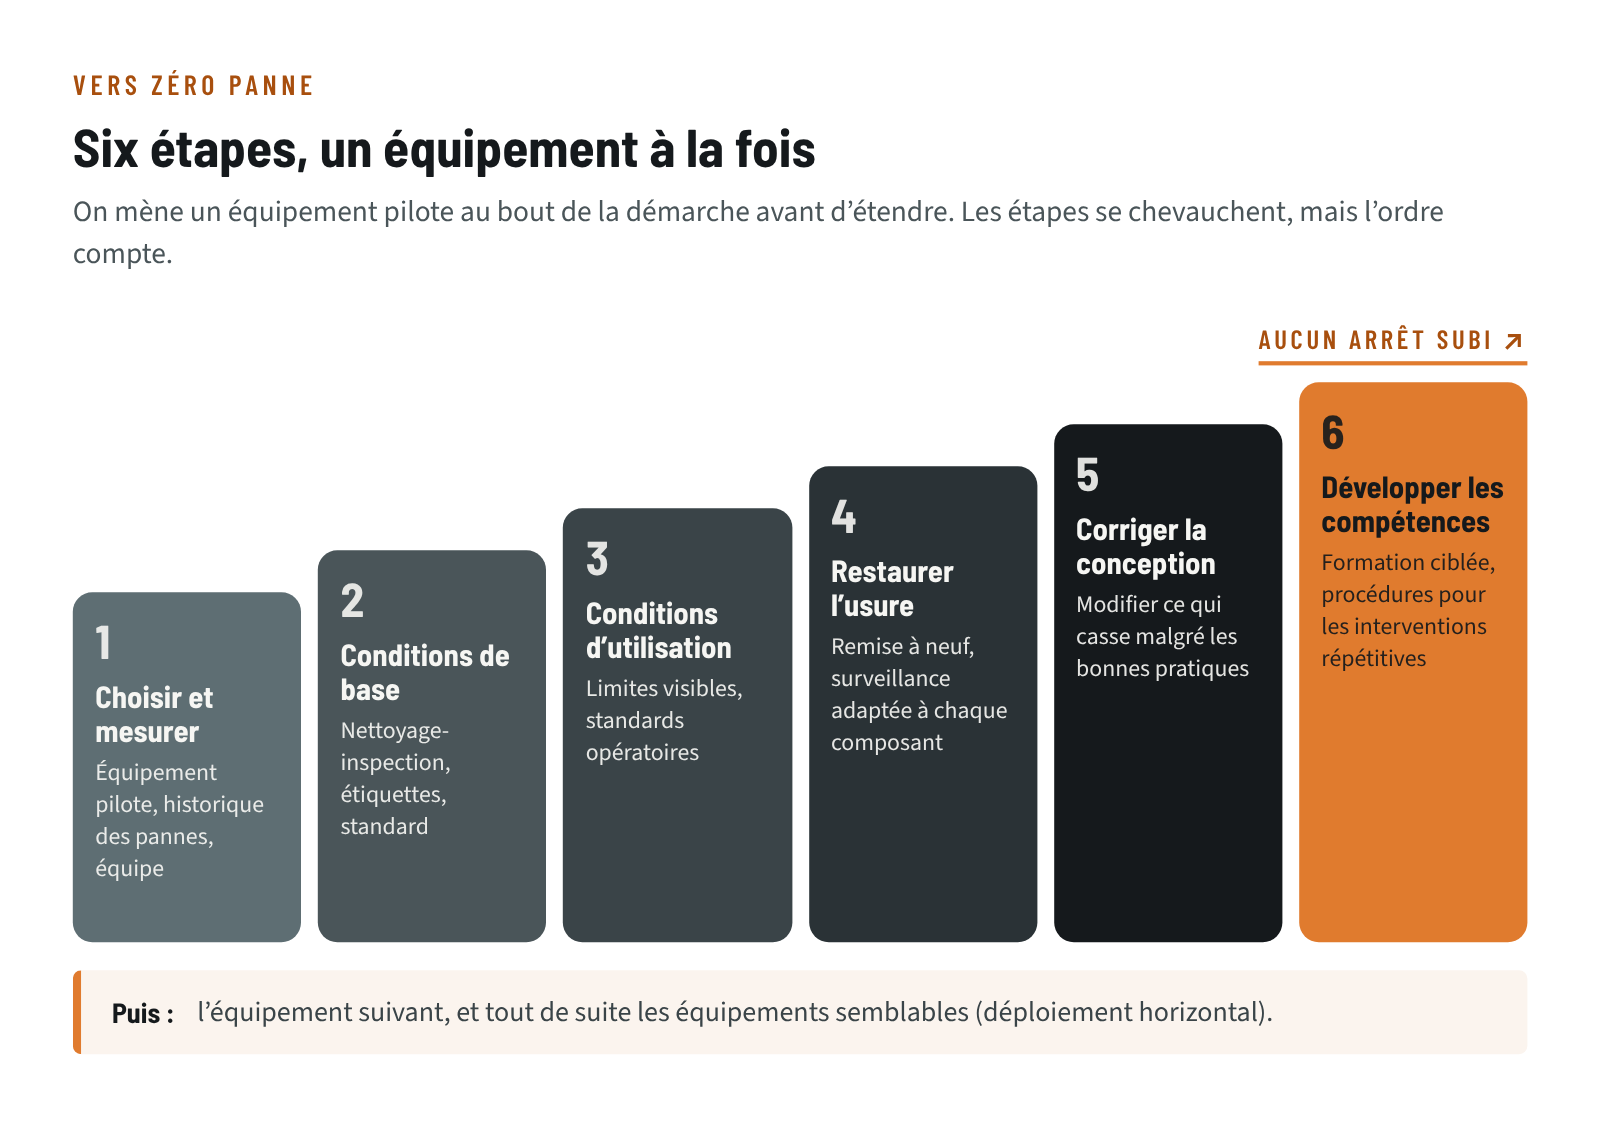
Vouloir éliminer les pannes de toute l’usine en même temps est le meilleur moyen de n’en éliminer aucune. Commencez par un équipement pilote, menez-le au bout, puis étendez.
1. Choisir l’équipement pilote et mesurer le point de départ
Choisissez un équipement critique dont les pannes coûtent cher et reviennent assez souvent pour qu’on voie les progrès. Pour classer vos équipements, voyez comment bâtir un programme basé sur les modes de défaillance. Sortez l’historique des pannes de la GMAO : nombre, durée, composants en cause. S’il est pauvre, commencez dès maintenant à consigner chaque arrêt. Formez une petite équipe : opérateurs, technicien, contremaître, planificateur.
2. Rétablir les conditions de base
Organisez un grand nettoyage-inspection avec les opérateurs et les techniciens. En nettoyant, on trouve : fuites, fissures, boulons manquants, protecteurs abîmés. Chaque anomalie reçoit une étiquette et une ligne dans une liste de suivi, puis elle est corrigée. Ce travail se fait à l’arrêt, avec l’équipement cadenassé selon votre procédure.
Éliminez ensuite les sources de saleté et rendez les points d’inspection accessibles. Terminez par un court standard : quoi nettoyer, lubrifier et inspecter, comment, à quelle fréquence et par qui, avec des repères visuels (niveaux, marques d’alignement).
3. Fixer et respecter les conditions d’utilisation
Définissez les limites de fonctionnement : charge, vitesse, pression, température, réglages. Rendez-les visibles sur la machine, par exemple avec des zones de couleur sur les manomètres. Écrivez les standards opératoires des moments à risque (démarrage, changement de format, arrêt) et vérifiez que la matière première respecte ses spécifications.
4. Restaurer l’usure et la surveiller
Remettez à l’état d’origine les composants dégradés trouvés aux étapes précédentes : on ne se contente pas de réparer, on restaure. Puis, pour chaque composant important, choisissez une stratégie :
- préventif systématique quand l’usure suit le temps ou l’usage de façon régulière ;
- maintenance conditionnelle quand un signe précurseur se mesure (vibration, température, analyse d’huile). Voyez notre article sur la maintenance conditionnelle ;
- fonctionnement jusqu’à la défaillance, quand c’est un choix assumé et sans conséquence grave.
5. Corriger les faiblesses de conception
Une panne qui revient malgré des conditions de base tenues, une utilisation conforme et un plan de surveillance pointe souvent vers la conception. Il faut alors modifier : un composant mieux dimensionné, un matériau plus résistant, un accès repensé. Certaines modifications attendront un arrêt annuel ; planifiez-les. Toute modification touche aussi les plans, les préventifs, les pièces et le cadenassage : traitez-la comme un vrai projet de changement (voyez nos 10 conseils pour réussir votre gestion du changement). Transmettez enfin ces leçons aux achats, pour que les prochains équipements soient choisis avec ces critères.
6. Développer les compétences
Formez précisément là où les pannes l’exigent : alignement, serrage au couple, lubrification, diagnostic. Faites comprendre aux opérateurs comment fonctionne leur équipement, pas seulement comment le démarrer. Écrivez une procédure pour chaque intervention répétitive.
Une fois le pilote stabilisé, passez à l’équipement suivant, et appliquez tout de suite les correctifs aux équipements semblables. C’est le déploiement horizontal : une leçon apprise sur une pompe profite à toutes les pompes du même modèle.
Chaque panne restante est une leçon
Sur l’équipement pilote, fixez une règle simple : chaque panne fait l’objet d’une courte analyse, dans les jours qui suivent, avec les personnes qui étaient présentes.
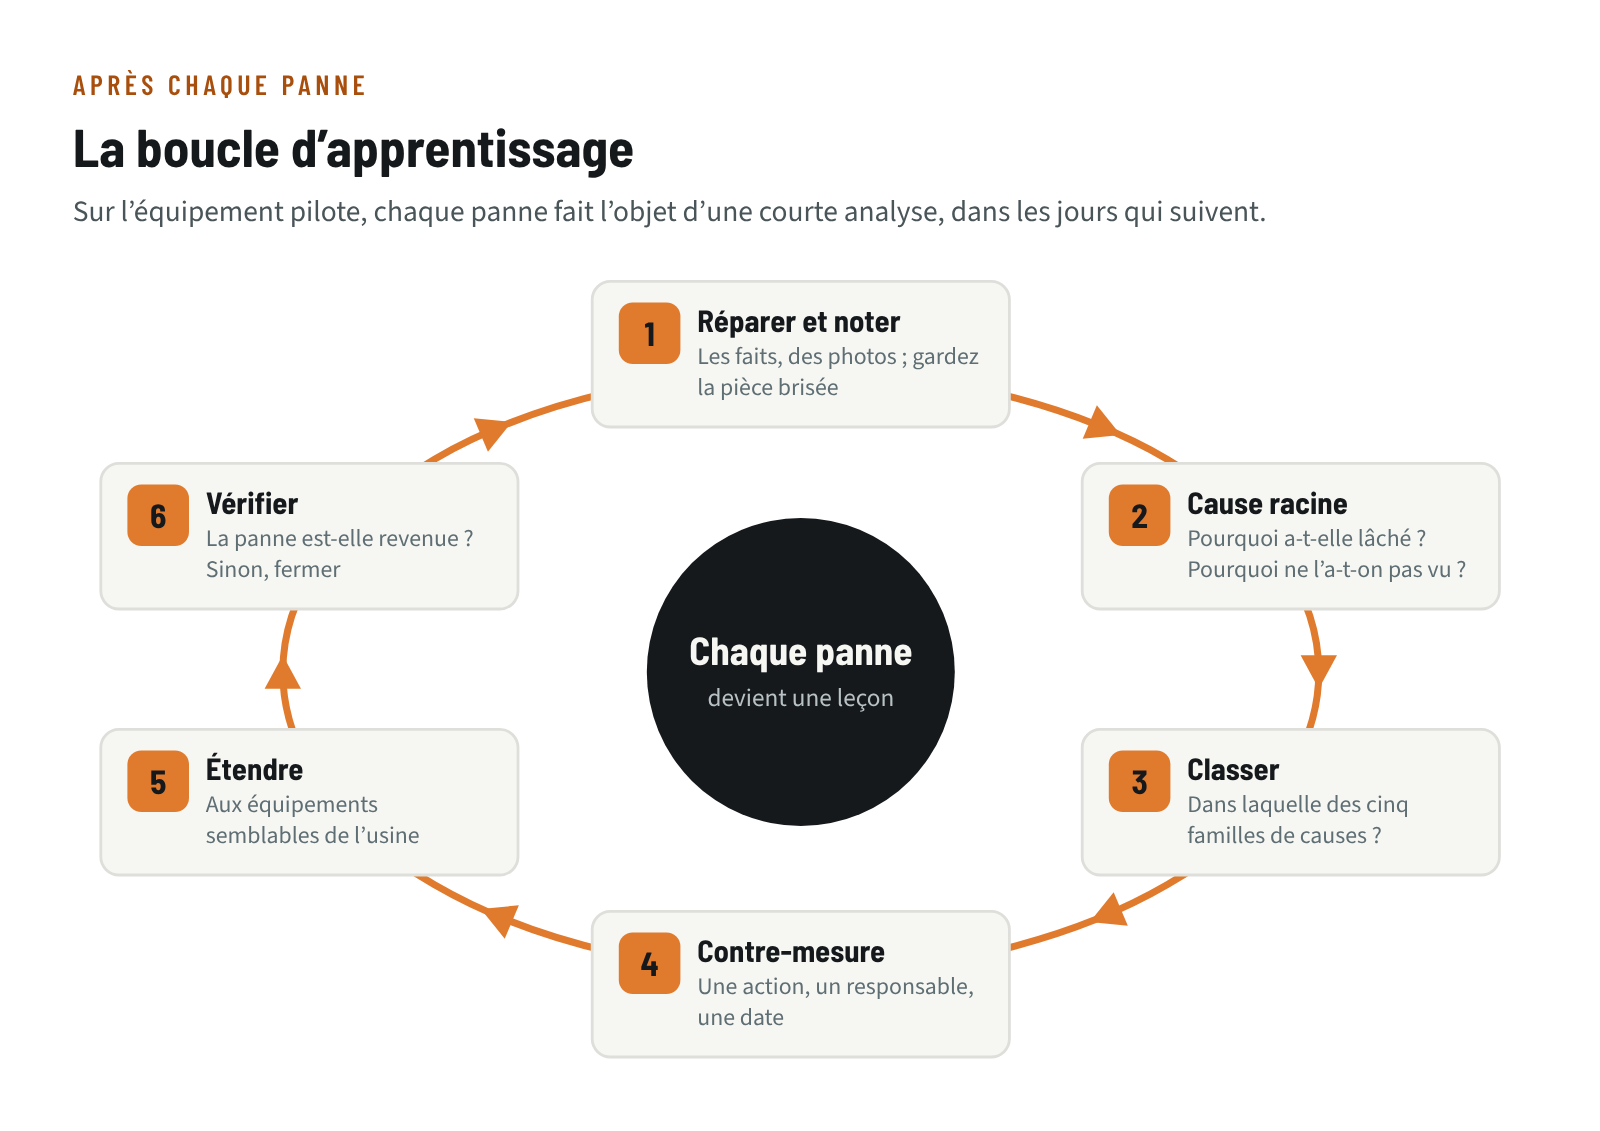
Un conseil tout bête : conservez la pièce brisée, avec des photos de l’endroit où elle était. C’est la meilleure preuve pour trouver la cause. Pour mener l’analyse elle-même, l’article sur l’analyse why-why décrit la méthode pas à pas. L’important est de ne pas s’arrêter à la cause apparente (« le roulement a lâché ») : la vraie question est pourquoi il a lâché, et pourquoi on ne l’a pas vu venir.
Qui fait quoi
- Les opérateurs tiennent les conditions de base et d’utilisation, et signalent les anomalies.
- La maintenance restaure, bâtit le plan de surveillance, mène les analyses et forme.
- L’ingénierie ou les méthodes corrigent les faiblesses de conception et influencent les achats.
- La direction réserve le temps : arrêts pour le nettoyage-inspection, heures pour les analyses, patience pour les résultats.
Le partage des rôles entre la production et la maintenance est un sujet en soi ; lisez la maintenance peut-elle être gérée par les opérations ?
Les erreurs qui font échouer la démarche
- Viser toute l’usine d’un coup. Les efforts se diluent et aucun résultat ne devient visible.
- Acheter de la technologie avant de nettoyer. Un capteur sur une machine encrassée et mal lubrifiée mesure surtout la négligence. Voyez pourquoi la fiabilité échoue malgré les bons outils.
- Réparer sans analyser, ou analyser sans fermer les actions. Une analyse dont les actions dorment dans un tableur ne change rien.
- Oublier les équipements jumeaux. La même panne frappera la machine voisine.
- Faire du nombre de pannes un bâton. Si une panne déclarée attire des reproches, les pannes cessent d’être déclarées. Définissez clairement ce qu’est une panne et remerciez ceux qui les signalent.
- Relâcher après les premiers gains. Sans standard suivi et sans audits, les conditions de base se dégradent de nouveau, en silence.
Mesurer les progrès
Sur l’équipement pilote, suivez chaque mois quelques indicateurs simples :
- le nombre de pannes et le temps d’arrêt non planifié ;
- le MTBF (temps moyen entre défaillances) ;
- les anomalies détectées et les anomalies corrigées : l’écart entre les deux montre si la démarche suit ;
- les analyses de panne réalisées et leurs actions fermées ;
- la part des interventions planifiées sur cet équipement.
Pour choisir et présenter ces indicateurs, voyez quels KPI utiliser et à quel moment. Regardez la tendance plutôt que le mois isolé : une démarche saine fait d’abord monter le nombre d’anomalies détectées, puis baisser le nombre de pannes.
Zéro panne n’est pas un état qu’on atteint un jour pour de bon. C’est une habitude : chaque anomalie corrigée, chaque panne comprise, chaque standard tenu. Commencez par un seul équipement, menez-le au bout, et laissez les résultats convaincre la suite de l’usine.