Lundi matin, la liste des travaux de la semaine est prête. Mardi midi, deux pannes l’ont déjà rendue inutile. Les préventifs prévus glissent à la semaine suivante, puis à celle d’après, et les équipements qu’ils devaient protéger finissent par tomber en panne à leur tour. Beaucoup d’équipes de maintenance vivent ce scénario chaque semaine, avec le sentiment de travailler fort sans jamais reprendre le dessus.
La sortie ne passe pas par plus d’effort, mais par une autre organisation du travail : un parcours clair pour chaque bon de travail, une préparation faite avant l’intervention, et un rythme hebdomadaire que la production et la maintenance respectent ensemble. Cet article présente ce parcours dans son ensemble et la façon de l’installer pas à pas.
Pourquoi on reste coincé en mode réactif
Le mode réactif s’entretient de lui-même. Une panne mobilise l’équipe ; pendant ce temps, les inspections et les préventifs sont reportés ; les équipements non inspectés se dégradent sans que personne ne le voie ; et la panne suivante arrive plus vite. Chaque panne consomme le temps qui aurait permis d’éviter la prochaine.
Le mode proactif fonctionne selon la même mécanique, mais dans l’autre sens. Les inspections détectent un défaut tôt ; le travail est préparé et placé au calendrier ; l’intervention se fait au moment choisi, plus courte et plus sûre ; et le temps gagné permet de faire plus d’inspections.
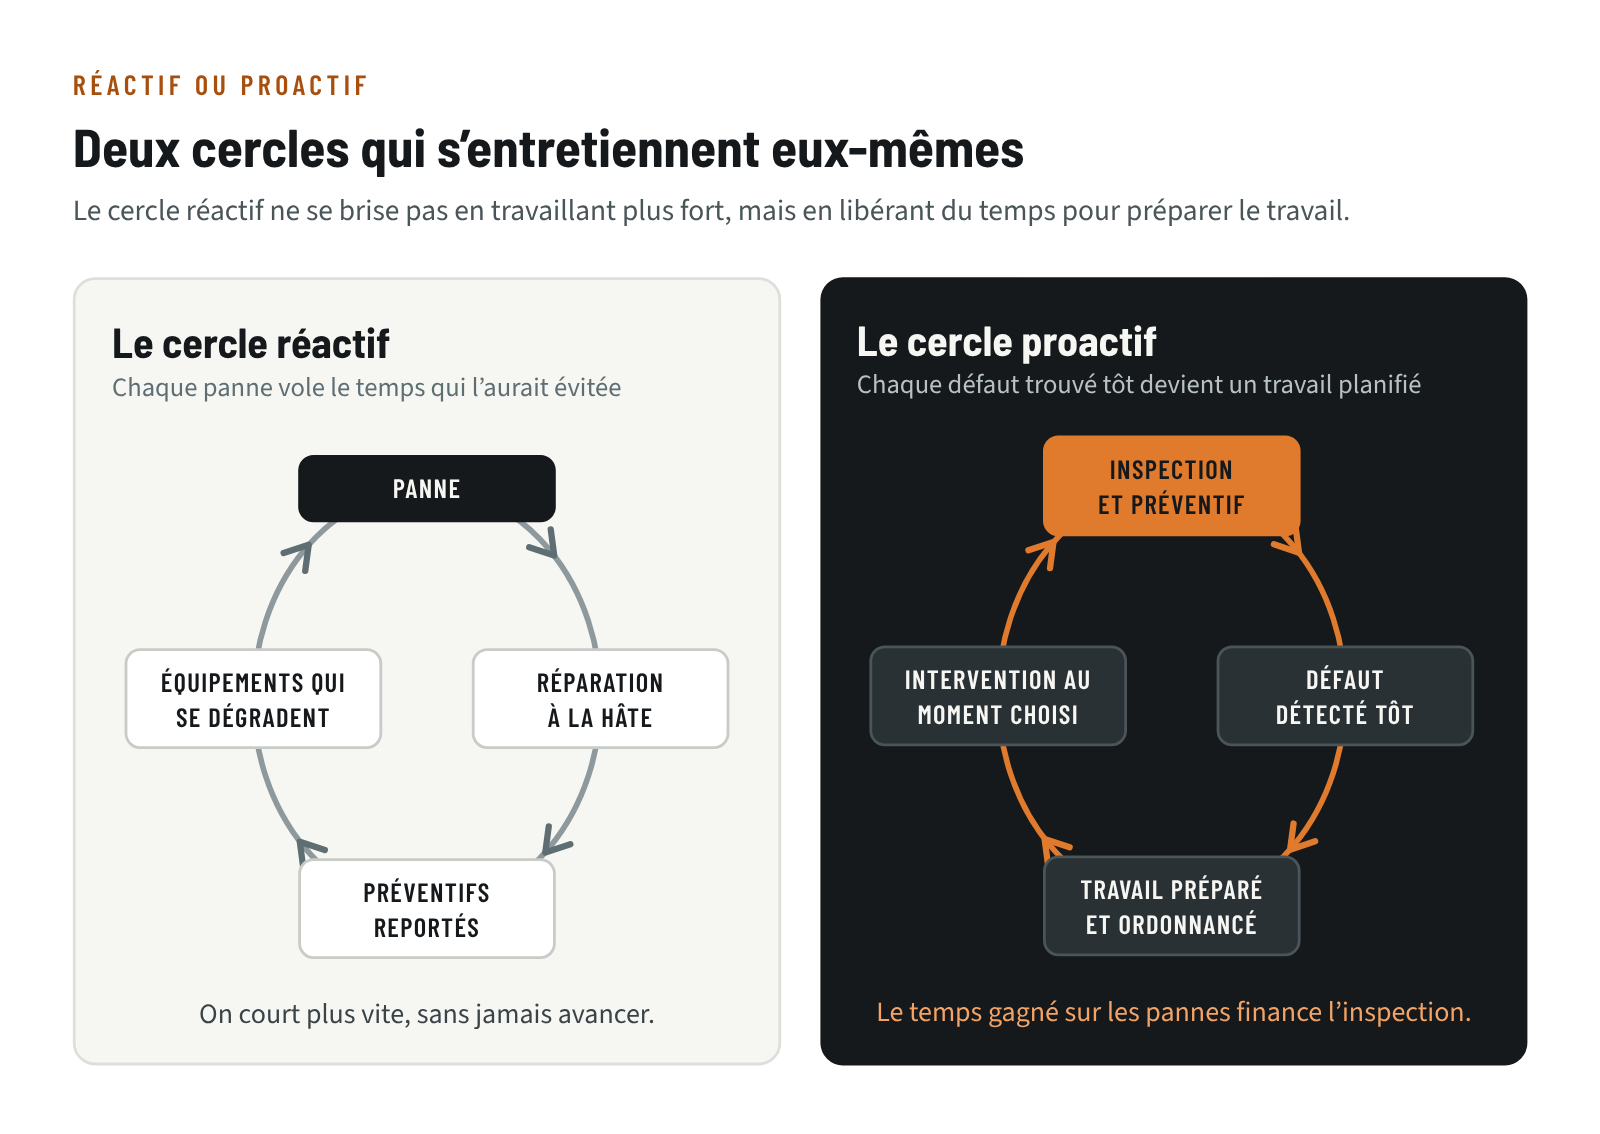
Passer d’un cercle à l’autre demande un effort initial : il faut protéger un peu de temps pour préparer le travail alors que les urgences continuent d’arriver. C’est pourquoi le changement échoue souvent quand il repose sur la bonne volonté des techniciens. Il réussit quand il devient une façon de faire de l’usine, soutenue par la direction et par la production.
Le parcours d’un bon de travail
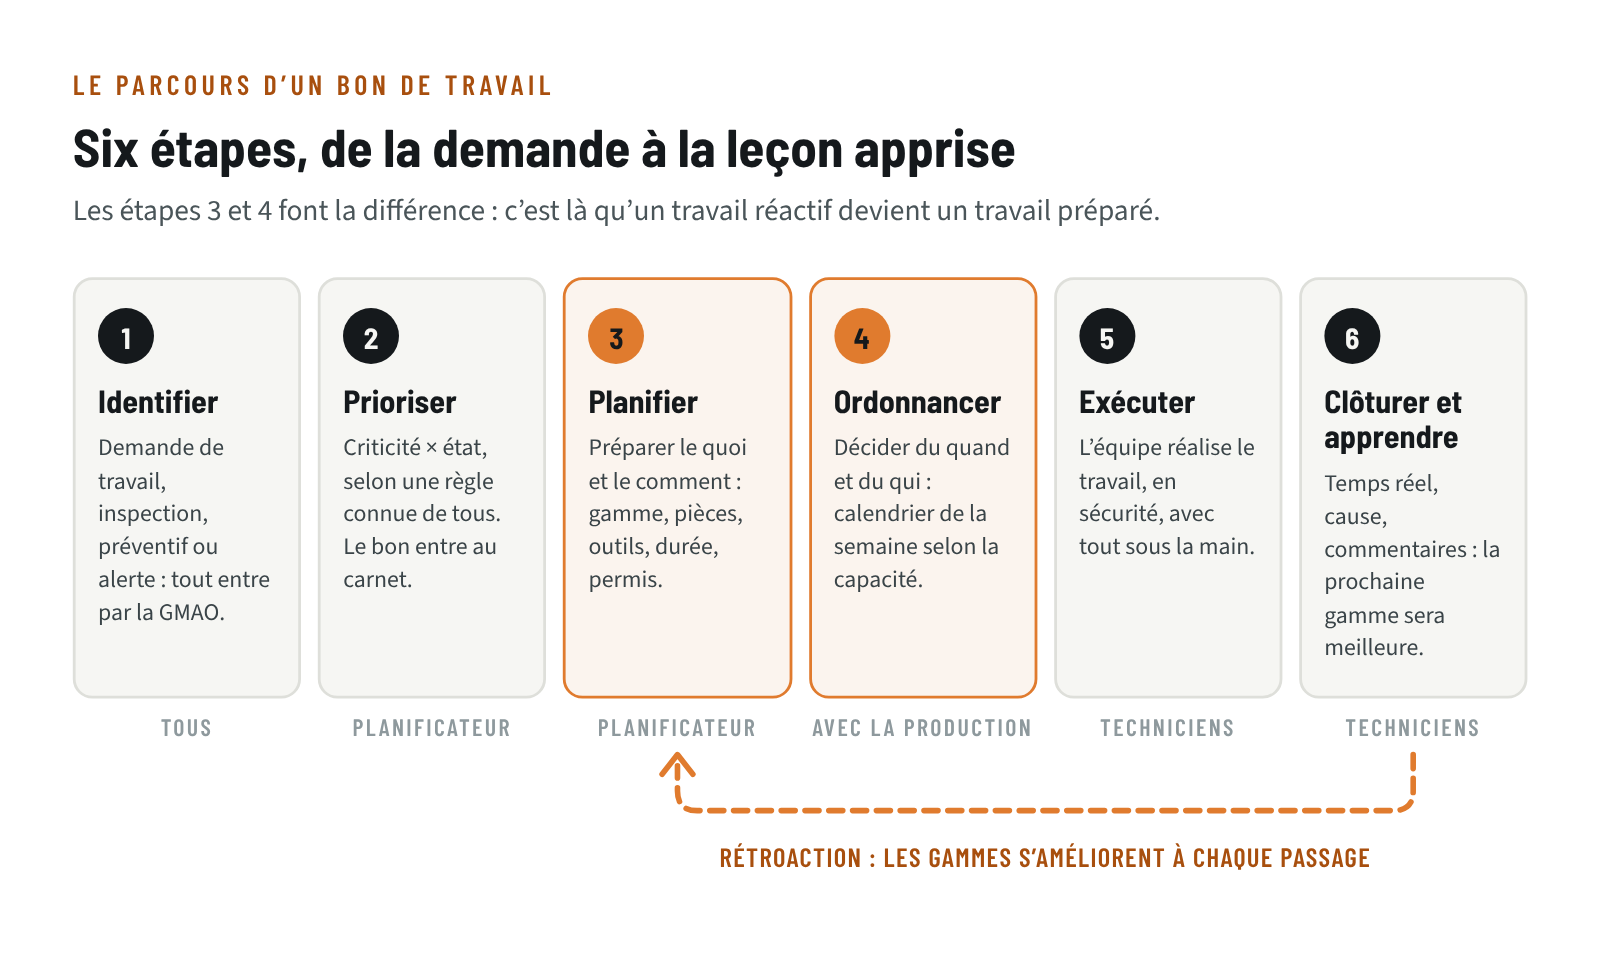
Dans une maintenance planifiée, chaque travail suit le même chemin, du constat à la leçon apprise. Aucune étape n’est compliquée en soi ; la difficulté est de les faire toutes, toujours, dans l’ordre.
1. Identifier
Tout travail entre par une seule porte : la demande de travail dans la GMAO. Elle peut venir d’un opérateur, d’une inspection, d’un préventif ou d’une alerte de surveillance. Une demande faite de vive voix à un technicien dans le corridor échappe à tout le reste du parcours.
2. Prioriser
La priorité découle de la criticité de l’équipement et de son état, selon une règle connue de tous, et non de l’insistance du demandeur. C’est un sujet en soi ; nous le détaillons dans notre article sur les priorités des travaux de maintenance.
3. Planifier
Le planificateur prépare le travail avant qu’il soit confié à quelqu’un : visite du chantier au besoin, étapes de la gamme, pièces et quantités, outils spéciaux, compétences requises, durée estimée, permis et points de cadenassage. Un travail bien préparé peut être confié à n’importe quel technicien qualifié.
4. Ordonnancer
Une fois le travail prêt, on décide quand il sera fait et par qui, en tenant compte de la capacité de l’équipe et des moments où la production peut libérer l’équipement.
5. Exécuter
Le technicien arrive avec tout ce qu’il lui faut. Il travaille en sécurité et note ce qu’il constate en cours de route.
6. Clôturer et apprendre
Le bon est fermé avec le temps réel, la cause trouvée, les pièces utilisées et les commentaires du technicien. Ces informations améliorent la gamme pour la prochaine fois et nourrissent l’historique de l’équipement.
Planifier et ordonnancer : deux tâches distinctes
On utilise souvent les deux mots comme synonymes. Pourtant, ils répondent à des questions différentes, et les confondre mène à des calendriers remplis de travaux qui ne sont pas prêts.
| Planifier | Ordonnancer | |
|---|---|---|
| Question | Quoi faire et comment ? | Quand et par qui ? |
| Résultat | Un bon de travail prêt : gamme, pièces, outils, durée, permis | Un calendrier qui tient dans la capacité de l’équipe |
| Horizon | Avant que le travail soit au calendrier | La semaine qui vient, puis chaque jour |
| Avec qui | Le planificateur, les techniciens, le magasin | Le planificateur, les contremaîtres, la production |
La règle qui en découle est simple : on n’ordonnance que des travaux prêts. Un bon dont les pièces ne sont pas arrivées n’a pas sa place dans le calendrier de la semaine, même s’il est important. Il y entrera quand il sera prêt.
Pour installer ces deux fonctions dans une usine qui n’a pas encore de planificateur, voyez notre guide pour mettre en place une planification de maintenance (version débutants), puis la version avancée.
Le carnet de travaux, une réserve à entretenir
Le carnet de travaux (le backlog) regroupe tout ce qui a été demandé et n’est pas encore fait. On le voit souvent comme un problème à éliminer. C’est plutôt une réserve indispensable : sans travaux préparés en attente, il n’y a rien à placer au calendrier, et l’équipe retombe dans l’improvisation.
Un carnet utile se lit par état, pas seulement en bloc :
- À approuver : demandes reçues, pas encore validées ni priorisées ;
- À planifier : approuvées, en attente de préparation ;
- En attente : préparées, mais bloquées par des pièces, un arrêt de production ou un sous-traitant ;
- Prêtes : tout est en place, le travail peut être ordonnancé.
Exprimez le carnet en heures de travail plutôt qu’en nombre de bons, puis divisez par les heures disponibles de l’équipe chaque semaine : vous obtenez une taille en semaines. Un carnet qui grossit sans arrêt signale un manque de capacité ou des demandes qu’on ne ferme jamais ; un carnet de travaux prêts presque vide montre que la préparation ne suit pas. La bonne taille dépend de votre usine ; c’est la tendance qui compte. Notre guide sur les indicateurs de performance de maintenance explique comment suivre cette mesure avec les autres.
Faites aussi le ménage régulièrement : les demandes en double, celles qui n’ont plus de raison d’être et celles qui attendent depuis très longtemps sans que personne s’en plaigne méritent une décision.
Le rythme de la semaine
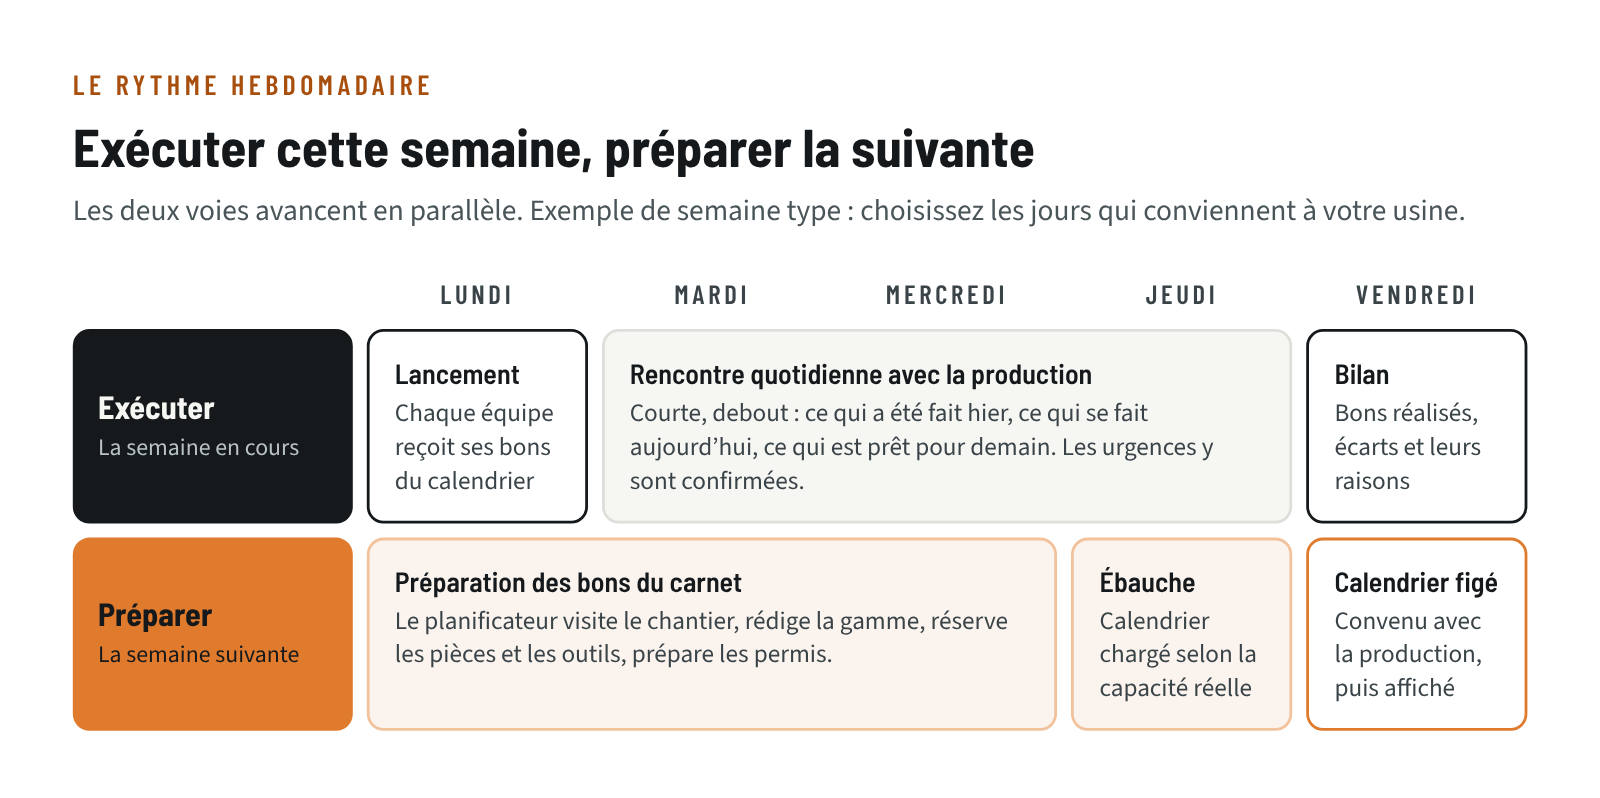
La planification devient réelle quand elle prend la forme d’un rythme fixe, que tout le monde connaît. Deux voies avancent en parallèle : on exécute le calendrier de cette semaine pendant qu’on prépare celui de la semaine suivante.
Quelques règles rendent ce rythme solide :
- Chargez le calendrier selon la capacité réelle. Partez des heures disponibles, après les vacances, la formation et les absences connues. Gardez une part pour les urgences, estimée d’après votre propre historique et réduite à mesure que les pannes diminuent.
- Figez le calendrier avec la production. Une courte rencontre en fin de semaine permet de convenir des équipements que la production libérera, et quand. Ce qui est convenu là engage les deux services.
- Tenez une rencontre quotidienne brève. Debout, à heure fixe : ce qui a été fait hier, ce qui se fait aujourd’hui, ce qui est prêt pour demain. Les urgences y sont confirmées, et le calendrier est ajusté en connaissance de cause.
- Faites le bilan chaque semaine. Combien de bons prévus ont été réalisés, et pourquoi les autres ne l’ont pas été. C’est le rôle du respect du calendrier, un indicateur à lire comme un diagnostic de gestion plutôt que comme une note pour les contremaîtres.
Le jour choisi importe peu. Ce qui compte, c’est que le calendrier soit figé avant le début de la semaine et que la production y ait participé.
Boucler la boucle
Aucune gamme n’est parfaite la première fois. Ce qui fait progresser la planification, c’est le retour des techniciens après chaque intervention : une pièce manquait, la durée était sous-estimée, un outil spécial aurait évité une heure de travail, un accès est dangereux.
Pour que ce retour existe :
- prévoyez sur le bon de travail un espace simple pour les commentaires, et lisez-les ;
- mettez à jour la gamme dans la GMAO dès qu’un commentaire est pertinent, pour que la prochaine personne en profite ;
- dites aux techniciens ce qui a changé grâce à leurs remarques ; c’est la meilleure façon d’en obtenir d’autres.
Cette boucle a un effet direct sur la productivité : moins d’allers-retours au magasin, moins d’attente, plus de temps passé sur le travail lui-même. C’est exactement ce que mesure le wrench time.
Par où commencer
Inutile de tout changer en même temps. Une séquence réaliste :
- Une seule porte d’entrée pour les demandes, dans la GMAO, et une règle de priorité partagée avec la production.
- Un planificateur protégé des urgences. S’il passe ses journées à dépanner, il ne prépare rien. Son rôle est de travailler sur les semaines à venir.
- Un premier calendrier hebdomadaire, même modeste, chargé avec des travaux prêts seulement.
- La rencontre quotidienne et le bilan hebdomadaire, à heure fixe, avec la production.
- La rétroaction sur les bons, puis l’amélioration progressive des gammes les plus utilisées.
- Des préventifs et des inspections qui ont du sens, ciblés sur les équipements critiques, pour détecter les défauts assez tôt.
Quelques erreurs reviennent souvent :
- mettre au calendrier des travaux qui ne sont pas prêts, puis conclure que « la planification ne marche pas » ;
- confier la planification à un contremaître déjà débordé, en plus de ses tâches ;
- changer le calendrier en cours de semaine sans passer par la rencontre quotidienne ;
- viser la perfection des gammes avant de démarrer, alors qu’elles s’améliorent à l’usage ;
- laisser la production en dehors du processus, puis s’étonner que les équipements ne soient pas libérés.
Les premiers mois sont les plus durs, parce que les urgences n’attendent pas que le système soit en place. Tenez le rythme : chaque travail préparé qui se déroule sans accroc libère un peu de temps, et ce temps sert à préparer le suivant. C’est ainsi que le cercle change de sens.