Le roulement a cédé, on l’a changé, la ligne est repartie. Trois mois plus tard, le même roulement cède au même endroit. La réparation était bonne. L’analyse, elle, n’a jamais eu lieu.
L’analyse why-why, qu’on appelle aussi les « 5 pourquoi », est l’outil le plus simple pour sortir de ce cercle : on remonte, question après question, de la panne constatée jusqu’à la cause qui, une fois éliminée, empêche la panne de revenir. Simple ne veut pas dire facile. Mal menée, elle s’arrête au premier coupable venu. Voici comment la faire correctement, avec un exemple complet.
Le principe
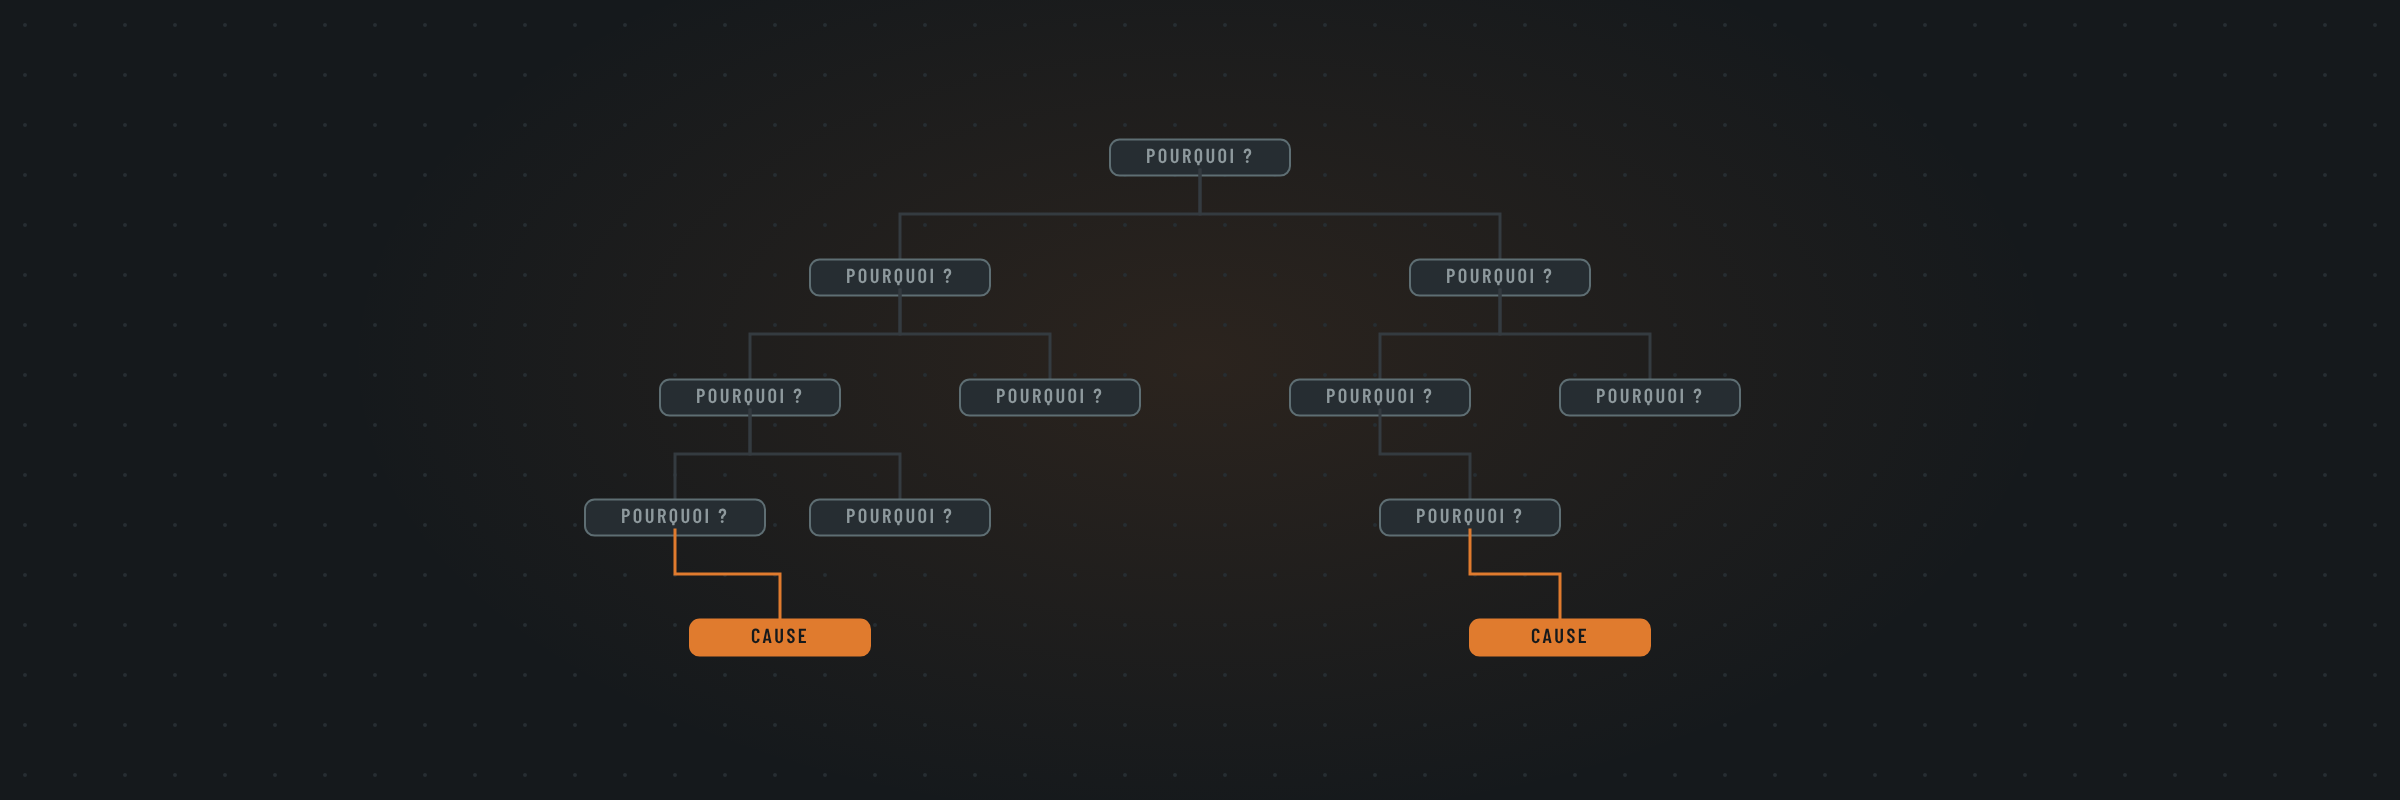
On part d’un problème bien décrit et on demande « pourquoi ? ». La réponse devient le point de départ de la question suivante. On s’arrête quand on atteint une cause sur laquelle on peut agir, et dont l’élimination empêche le problème de revenir. Le chiffre cinq est un ordre de grandeur : trois questions suffisent parfois, il en faut parfois davantage.
Deux règles distinguent une vraie analyse why-why d’une discussion de corridor :
- Chaque réponse est un fait vérifié. On la confirme sur le terrain, sur la pièce ou dans les données avant de poser le pourquoi suivant. Sinon, on construit une belle histoire sur une hypothèse.
- Une question peut avoir plusieurs réponses vraies. On ouvre alors une branche pour chacune. Une panne a rarement une seule cause : l’analyse prend la forme d’un arbre, pas d’une ligne droite.
Quant au « zéro défaillance », c’est une direction plutôt qu’une promesse. Chaque analyse bien menée élimine une cause pour de bon, sur l’équipement visé et sur ceux qui lui ressemblent. C’est l’accumulation de ces causes éliminées qui rapproche l’usine du zéro panne, comme nous l’expliquons dans Zéro panne, c’est facile, mais comment faire ?
Quand l’utiliser
L’analyse why-why convient bien :
- aux pannes répétitives, même mode sur le même équipement;
- aux pannes graves ou coûteuses, même si elles ne sont arrivées qu’une fois;
- aux défauts de qualité causés par l’état d’un équipement;
- aux quasi-accidents liés à un équipement, en complément de l’enquête de santé et sécurité.
Elle atteint ses limites quand le problème dépend de nombreux facteurs qui interagissent, comme une dérive de procédé, ou quand les données manquent : une analyse plus poussée, avec un spécialiste, devient nécessaire. À l’inverse, pour une défaillance banale d’un équipement peu critique, réparer suffit. Le Pareto des arrêts aide à choisir où investir du temps d’analyse; voyez notre guide pour optimiser la fiabilité de vos équipements.
Les sept étapes
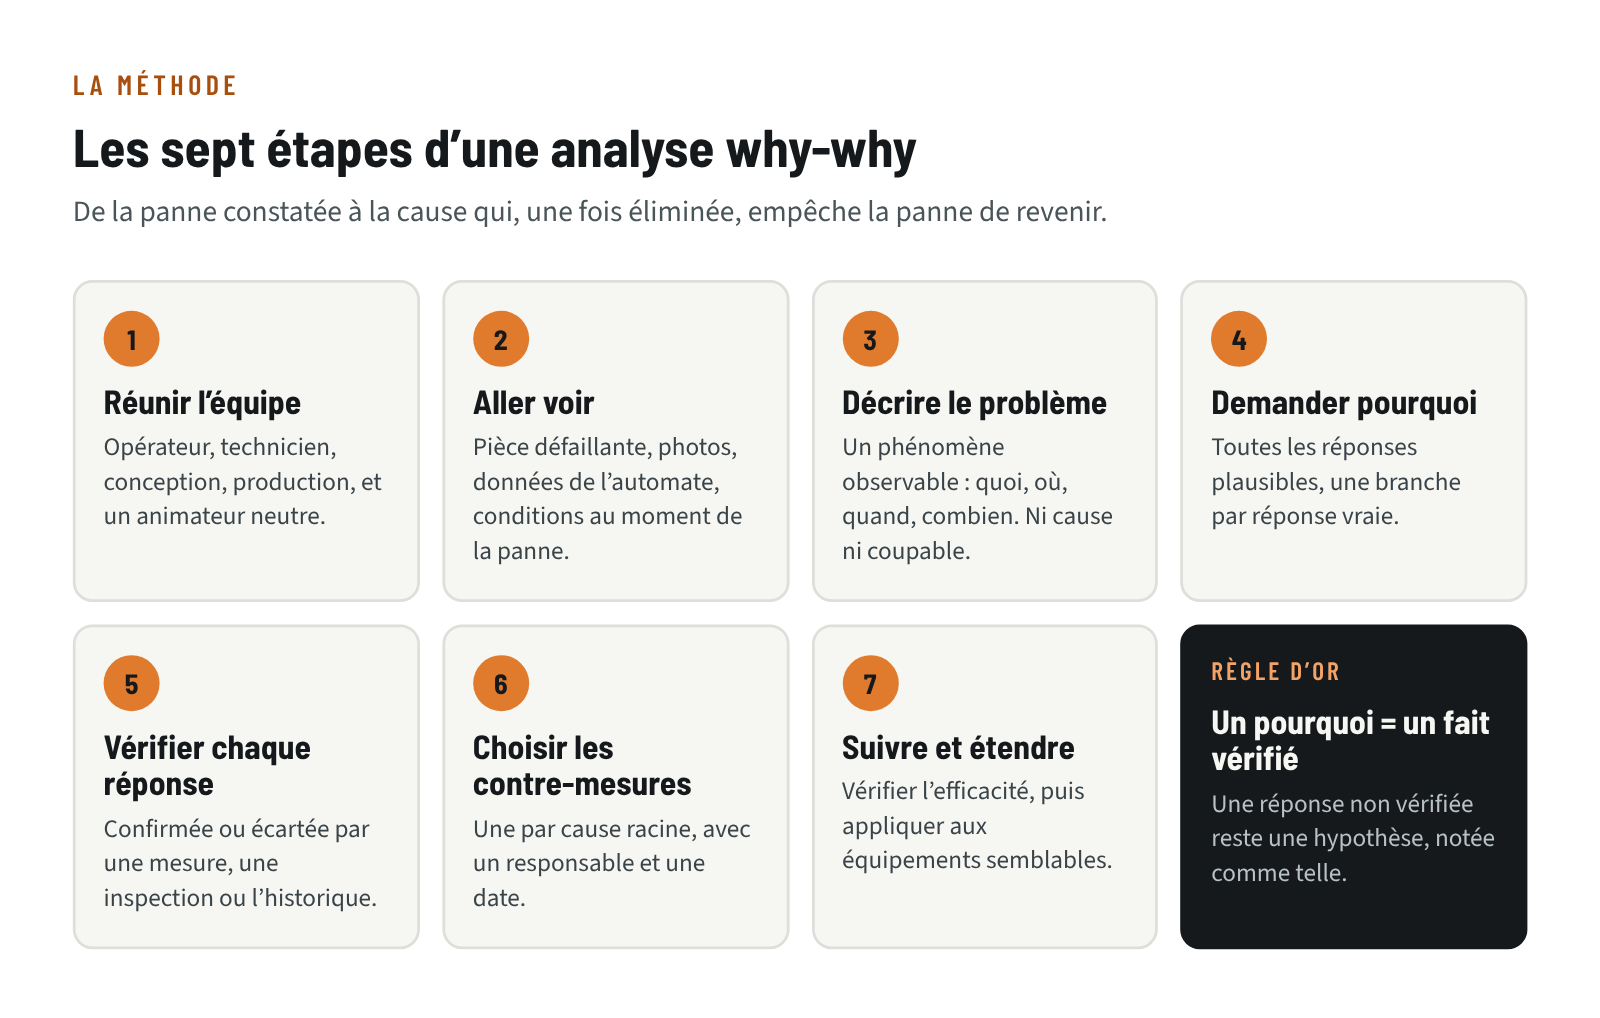
1. Réunir l’équipe
Quatre à six personnes : l’opérateur qui était là, le technicien qui a réparé, quelqu’un qui connaît la conception de l’équipement, le contremaître de production. Un animateur qui n’est pas partie prenante pose les questions et fait respecter la règle des faits. Avant de chercher des causes, prenez le temps que tout le monde comprenne comment fonctionne l’équipement : fonctions, mouvements, commandes, matières. Sans cette base commune, chacun saute à sa solution préférée.
2. Aller voir et conserver les preuves
La pièce défaillante, les débris, l’état du lubrifiant, des photos avant démontage, les données de l’automate, l’heure exacte, le produit en cours, l’équipe en poste. Ces indices disparaissent vite. Prévoyez dans vos procédures de mettre de côté, étiquetées, les pièces défaillantes des équipements critiques plutôt que de les jeter à la ferraille.
3. Décrire le problème
Un bon énoncé décrit un phénomène observable : quoi, où, quand, combien. Il ne contient ni cause supposée, ni coupable.
| À éviter | À préférer |
|---|---|
| « Le convoyeur a encore lâché. » | « Le roulement côté entraînement du tambour de tête du convoyeur C-3 a grippé mardi à 14 h 10. » |
| « L’opérateur a mal réglé la machine. » | « Les pièces sortent hors tolérance depuis le changement de format de 6 h. » |
| « La pompe fait des siennes. » | « Le débit de la pompe P-12 chute sous le minimum requis après une heure de marche. » |
4. Demander pourquoi, branche par branche
Pour chaque pourquoi, notez toutes les réponses plausibles. Puis testez la logique à l’envers, en relisant la chaîne avec « donc » : « de l’eau entre dans le palier, donc la graisse se dégrade, donc le roulement grippe ». Si la phrase ne tient pas, il manque un maillon.
5. Vérifier chaque réponse
Chaque réponse est confirmée ou écartée par une vérification : mesure, inspection, essai, historique de la GMAO. Une réponse impossible à vérifier reste une hypothèse, notée comme telle. C’est l’étape qu’on saute le plus souvent, et celle qui fait la différence.
6. Choisir les contre-mesures
Une contre-mesure par cause racine, avec un responsable et une date. Préférez, dans l’ordre :
- éliminer la cause (modifier, remplacer par un composant adapté);
- rendre l’erreur impossible (détrompeur, gabarit, protection);
- détecter le problème avant la panne (inspection, surveillance);
- encadrer par une procédure et une formation.
Plus on descend dans cette liste, plus la contre-mesure dépend de la mémoire des gens.
7. Suivre et étendre
Décidez comment vous vérifierez l’efficacité : la même panne ne doit pas revenir pendant une période convenue. Appliquez ensuite les contre-mesures aux équipements semblables, mettez à jour les gammes de préventif, les standards et les spécifications d’achat, et partagez le résultat avec les équipes, par exemple sous forme de leçon ponctuelle d’une page. Si la gamme doit être revue en profondeur, inspirez-vous de notre article sur le programme de maintenance basé sur les modes de défaillance.
Exemple : le roulement qui grippait
Exemple hypothétique. Dans une usine alimentaire, le convoyeur C-3 s’arrête : le roulement côté entraînement du tambour de tête est grippé. C’est la troisième fois en un an. L’équipe démonte le palier et trouve une graisse laiteuse, signe d’eau dans le lubrifiant.
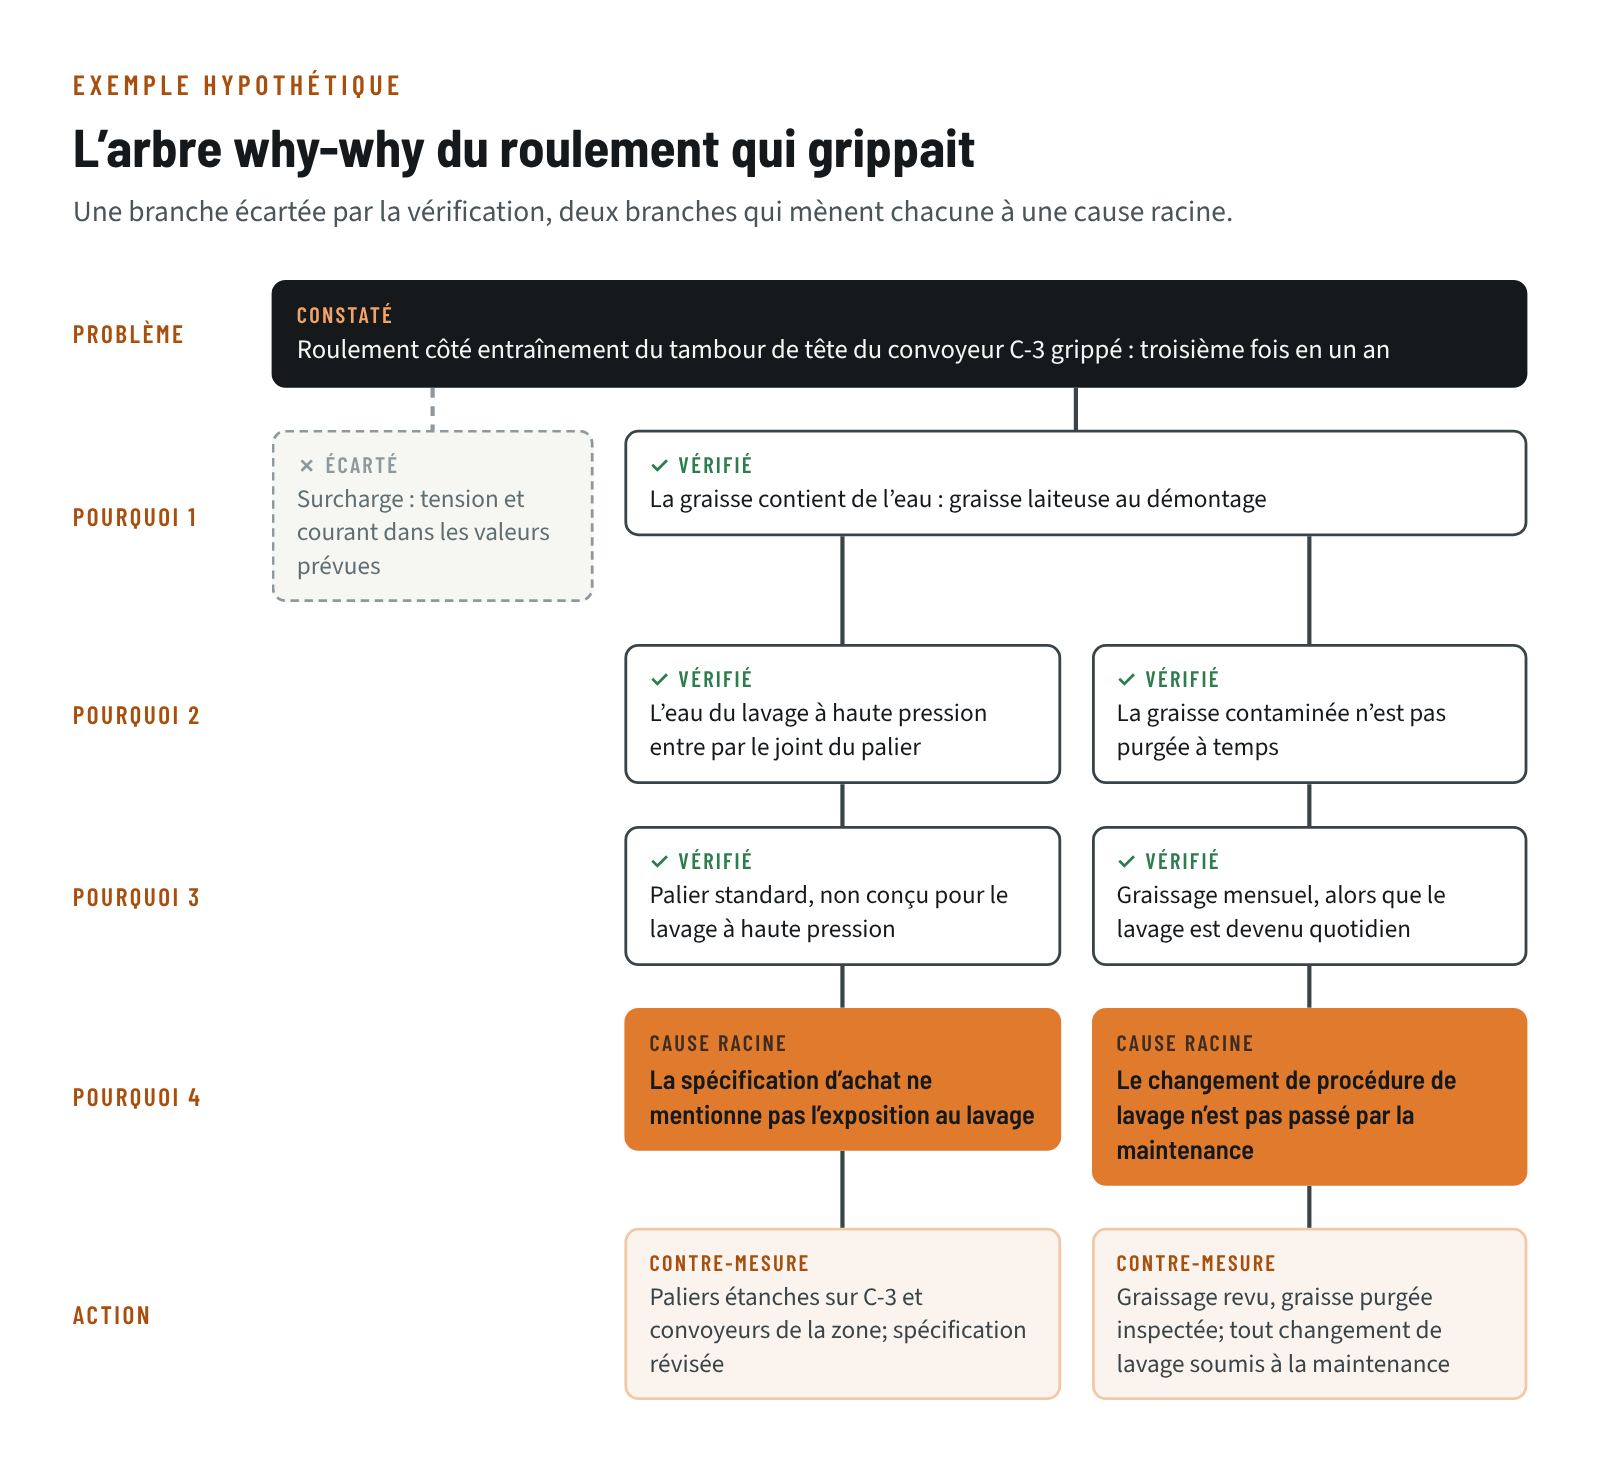
- Une surcharge ? La tension de la courroie et le courant du moteur sont mesurés : ils sont dans les valeurs prévues. Branche écartée.
- L’eau entre dans le palier. Le joint d’origine n’est pas conçu pour le lavage à haute pression pratiqué chaque jour. Pourquoi ce palier ? Parce que la spécification d’achat des convoyeurs ne mentionnait pas le lavage. Première cause racine : une spécification incomplète.
- La graisse contaminée n’est pas purgée à temps. Le graissage est mensuel, alors que le lavage est devenu quotidien l’an dernier sans que personne n’en avise la maintenance. Deuxième cause racine : un changement de procédure qui ne passe pas par la maintenance.
Les contre-mesures suivent les deux branches. Dans l’immédiat : remplacement du roulement et purge des paliers des convoyeurs voisins. De façon permanente : paliers étanches adaptés au lavage sur C-3 et sur les convoyeurs de la même zone, spécification d’achat révisée, fréquence de graissage revue avec inspection de la graisse purgée, et toute modification d’une procédure de nettoyage soumise à la maintenance avant d’entrer en vigueur. Vérification : aucun grippage dans la zone pendant la période convenue.
Remarquez que « le graisseur aurait dû voir la graisse laiteuse » n’est pas une cause racine. Il n’avait ni la consigne de regarder la graisse purgée, ni une fréquence qui lui aurait permis de le faire à temps. Corriger la gamme règle le problème; blâmer la personne ne règle rien.
Jusqu’où remonter : trois niveaux de causes
Les causes trouvées appartiennent généralement à l’un de trois niveaux :
- Physique : le mécanisme matériel (usure, contamination, fatigue, corrosion, surcharge).
- Humain : un geste fait ou omis (serrage, réglage, inspection sautée).
- Système : la règle, la procédure, la formation, la spécification ou la décision qui a rendu ce geste possible, ou probable.
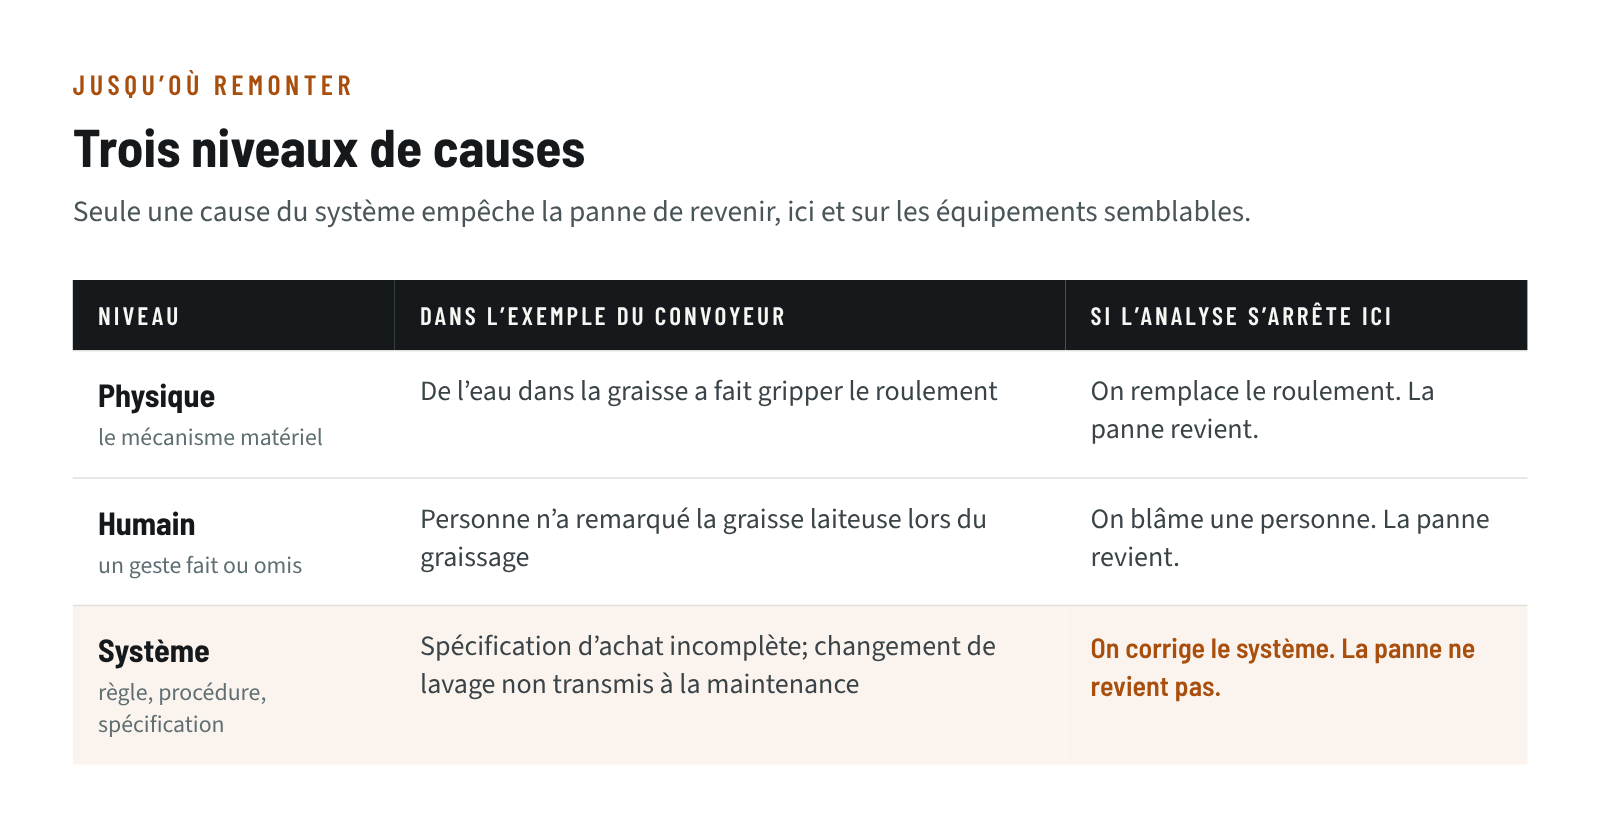
Une analyse qui s’arrête au niveau physique remplace la pièce. Une analyse qui s’arrête au niveau humain blâme quelqu’un. Seule une analyse qui atteint le système empêche la panne de revenir, ici et ailleurs. C’est aussi pourquoi l’animateur doit protéger un climat sans blâme : si les gens craignent d’être pointés du doigt, les faits ne sortent pas.
Le lien avec la prévention est direct. Les mêmes failles de système produisent des pannes et des incidents, et une intervention d’urgence sur un équipement peu fiable expose les travailleurs à plus de risques. Nous en parlons dans fiabilité industrielle et santé et sécurité du travail.
Les pièges à éviter
- S’arrêter à « erreur humaine ». Demandez toujours pourquoi l’erreur était possible.
- Remplir la grille au bureau. Sans aller voir la pièce et l’équipement, on analyse des souvenirs.
- Prendre une hypothèse pour un fait. Une réponse non vérifiée ne doit jamais servir de base au pourquoi suivant.
- Suivre une seule branche quand le problème en a plusieurs : la panne revient par la branche oubliée.
- Analyser seul. Le technicien qui a réparé n’a pas vu ce qu’a vu l’opérateur, et inversement.
- Laisser des contre-mesures sans responsable ni date. Elles restent des bonnes intentions.
- Fermer l’analyse sans vérifier son effet, et sans l’appliquer aux équipements semblables.
L’analyse why-why ne demande aucun logiciel. Elle demande de la rigueur : un problème bien décrit, des réponses vérifiées, des branches ouvertes quand il le faut et des contre-mesures suivies jusqu’au bout. Commencez par la panne qui revient le plus souvent dans votre Pareto : c’est elle qui rentabilisera le plus vite l’heure passée autour de la table.