La fiabilité et l’énergie sont souvent gérées par deux personnes différentes, avec deux budgets et deux tableaux de bord. Pourtant, une bonne partie de l’énergie gaspillée dans une usine passe par des équipements en mauvais état : un roulement mal lubrifié, une courroie qui glisse, un purgeur de vapeur resté ouvert, une fuite d’air que personne n’entend plus. Ces défauts ne déclenchent pas toujours de panne. Ils coûtent simplement un peu plus, à chaque heure de marche.
Bien choisis, quelques indicateurs clés de performance (ICP) permettent de relier les deux mondes : montrer ce que la maintenance fait gagner en énergie, et utiliser la consommation d’énergie comme un signe précoce de dégradation. Cet article vous aide à les définir.
Pourquoi un équipement dégradé consomme plus
Une machine transforme de l’énergie en travail utile : déplacer un fluide, comprimer de l’air, entraîner un convoyeur, chauffer un produit. Tout ce qui s’ajoute entre les deux (frottement, glissement, fuite, encrassement, perte de chaleur) doit être compensé par plus d’énergie à l’entrée. Le moteur appelle plus de courant, le compresseur tourne plus longtemps, la chaudière brûle plus de combustible.
Ce lien fonctionne dans les deux sens, et c’est ce qui le rend intéressant pour la maintenance :
- De la maintenance vers l’énergie : réparer un défaut réduit la consommation. C’est un gain mesurable, que la maintenance peut faire valoir auprès de la direction.
- De l’énergie vers la maintenance : une consommation qui monte sans raison de production est souvent le premier symptôme d’une dégradation. Le courant d’un moteur qui grimpe peut annoncer un roulement qui fatigue ou une charge qui frotte, bien avant la panne.
Autrement dit, l’énergie est à la fois un résultat de la fiabilité et un outil de surveillance de l’état des équipements. Notre article sur la réduction de la consommation énergétique grâce à la maintenance prédictive développe ce second aspect.
Les défauts qui gaspillent de l’énergie
La plupart des défauts énergivores sont des défauts de maintenance très ordinaires. Ils se repèrent avec les techniques de surveillance que plusieurs usines utilisent déjà pour la fiabilité.
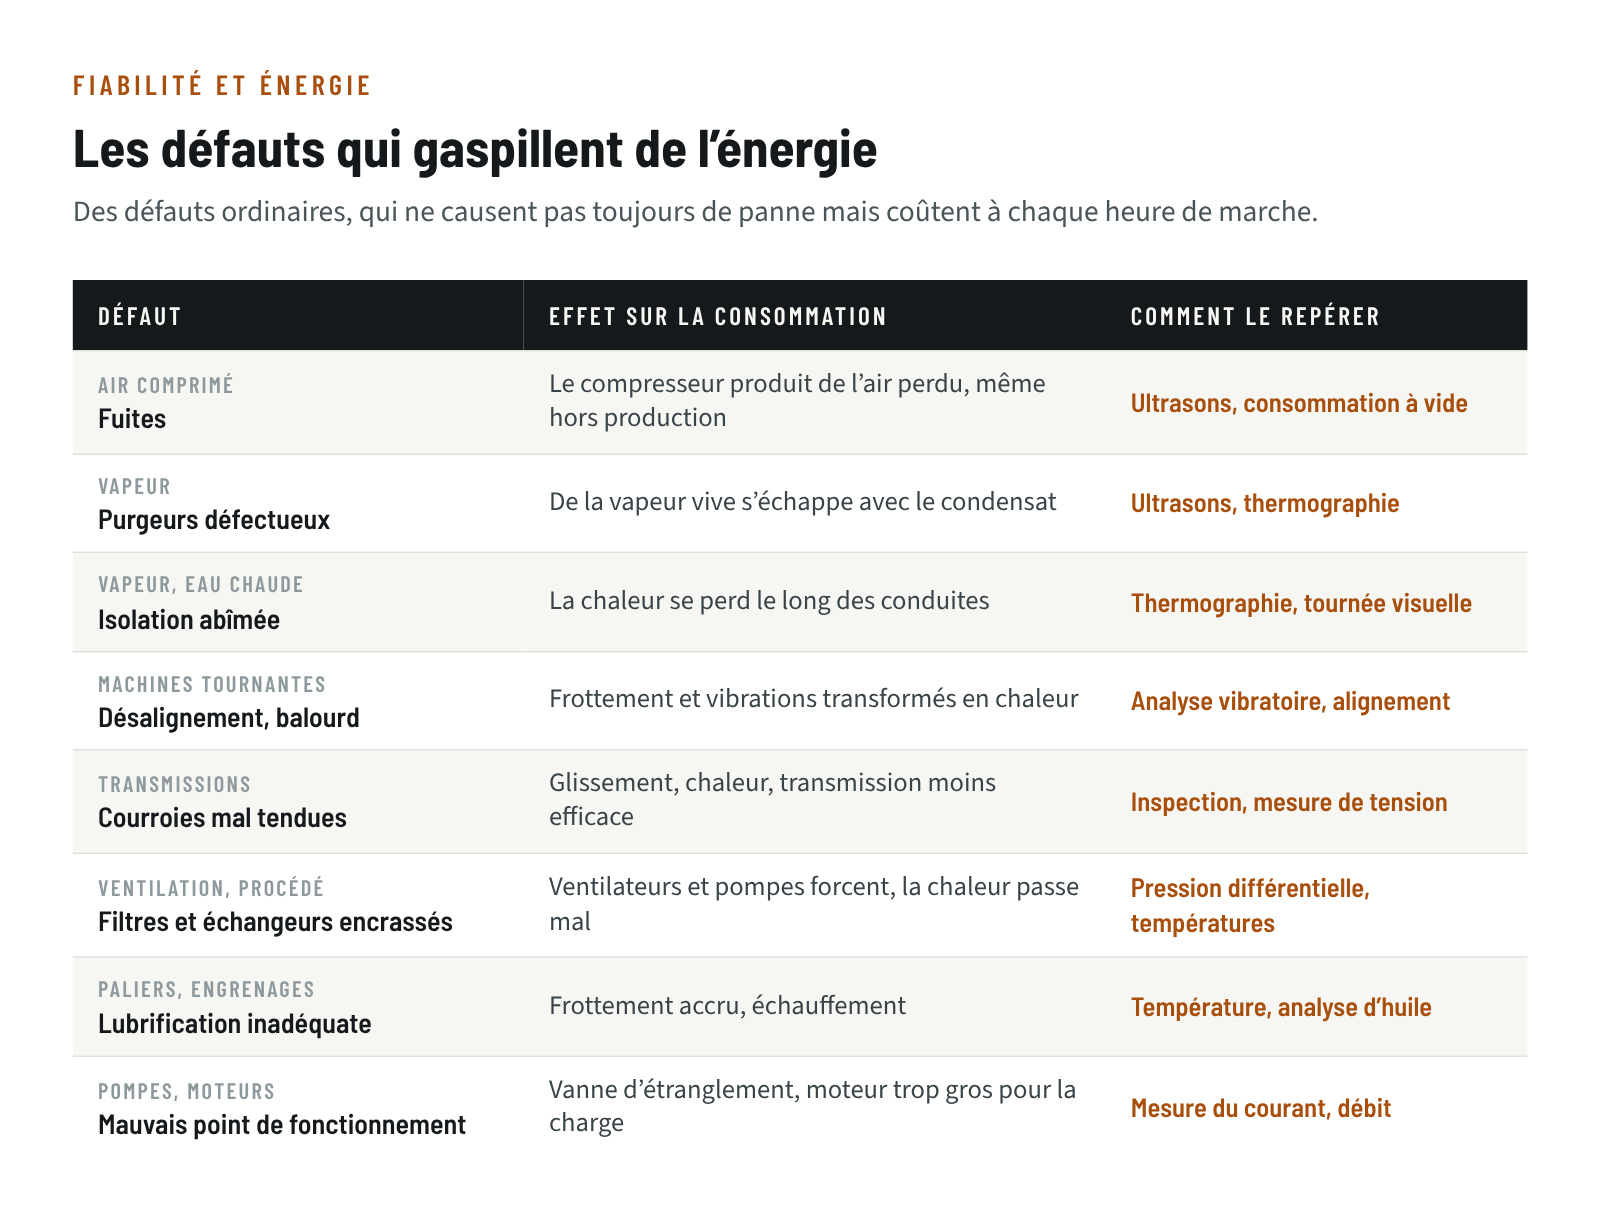
Deux familles méritent une attention particulière, parce que leurs pertes continuent quand la production s’arrête.
- L’air comprimé : une fuite perd de l’air tant que le réseau est sous pression, souvent la nuit et la fin de semaine. Les petites fuites sont silencieuses à l’oreille dans une usine bruyante, mais un détecteur à ultrasons les repère facilement.
- La vapeur : un purgeur bloqué ouvert laisse passer de la vapeur vive ; un purgeur bloqué fermé noie l’équipement de condensat et cause des coups de bélier. Dans les deux cas, on perd de l’énergie, et dans le second, on risque aussi la casse.
Les défauts mécaniques (désalignement, balourd, courroies, lubrification) coûtent moins par équipement, mais ils touchent des dizaines de moteurs et finissent souvent en panne. Les corriger sert deux fois : moins d’énergie, et un MTBF qui monte. Voyez aussi nos conseils pour optimiser la fiabilité de vos équipements.
Trois niveaux d’indicateurs
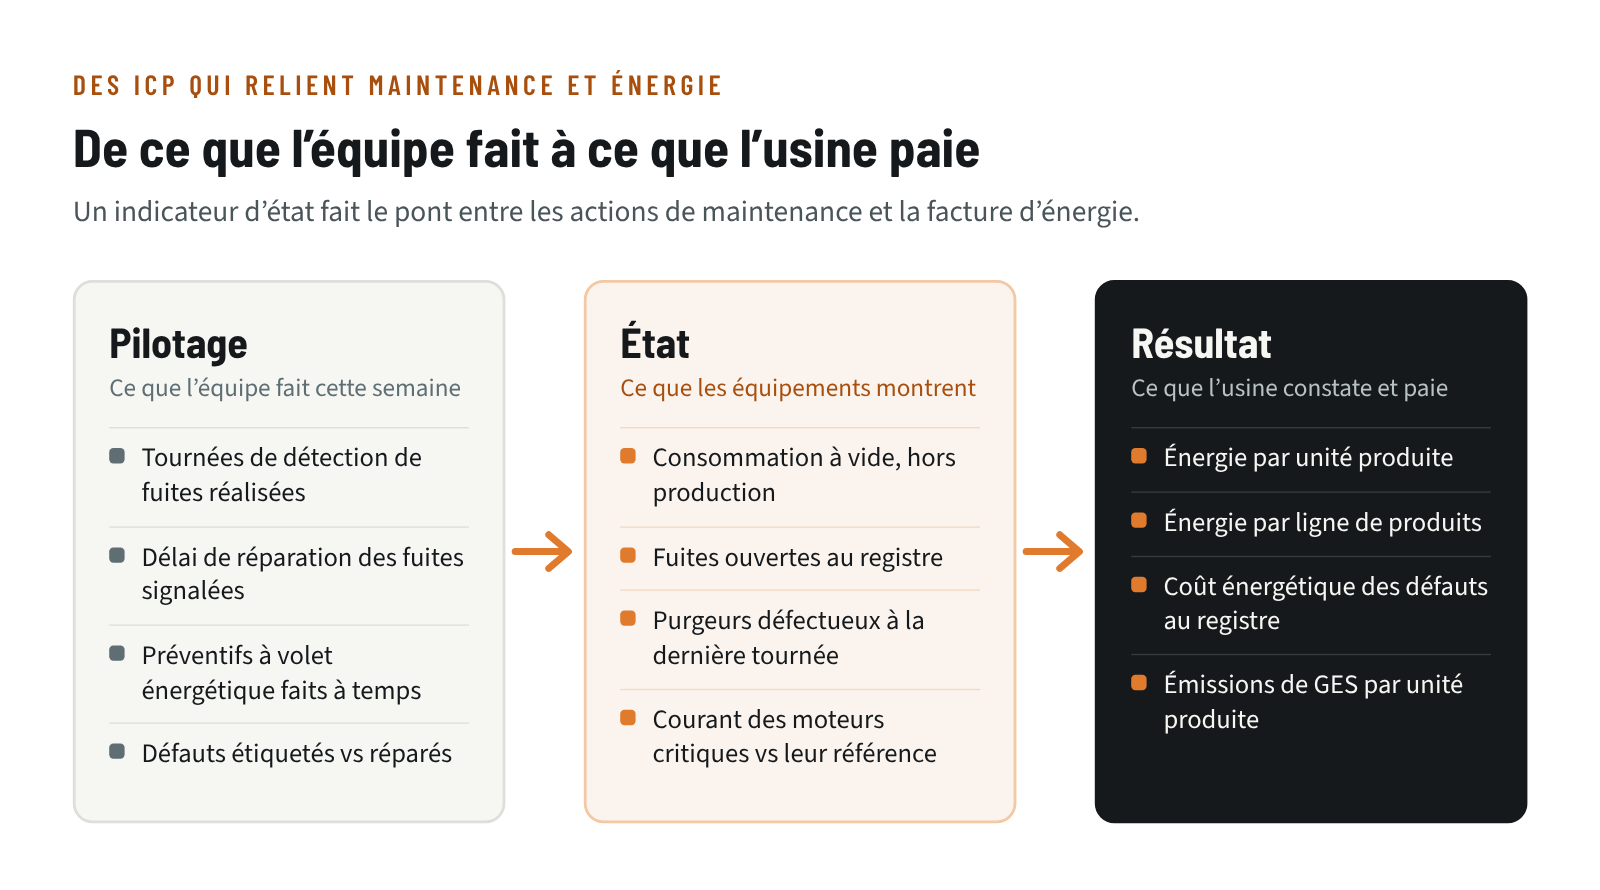
Le piège classique consiste à suivre seulement la facture d’énergie, ou l’énergie par unité produite. Ces indicateurs de résultat sont indispensables, mais ils mélangent tout : volume de production, météo, gamme de produits, tarifs. Ils ne disent pas à l’équipe de maintenance quoi faire lundi matin. Comme pour les autres indicateurs de maintenance décrits dans notre guide des indicateurs de performance, il faut les compléter par des indicateurs de pilotage, et ajouter ici un niveau intermédiaire : l’état énergétique des équipements.
Les indicateurs de pilotage
Ils mesurent ce que l’équipe fait : tournées de détection de fuites réalisées selon le calendrier, délai entre le signalement d’un défaut et sa réparation, préventifs à volet énergétique (purgeurs, filtres, alignement, tension des courroies) faits dans leur fenêtre, nombre de défauts étiquetés par rapport aux défauts réparés. Ce sont eux qu’on corrige chaque semaine.
Les indicateurs d’état
Ils mesurent ce que montrent les équipements : consommation de l’usine ou d’un réseau quand rien ne produit, nombre de fuites ouvertes au registre, proportion de purgeurs défectueux à la dernière tournée, pression différentielle des filtres, courant des moteurs critiques comparé à leur valeur de référence. Ils font le pont : ils bougent quand la maintenance agit, et ils expliquent une bonne partie des variations du résultat.
Les indicateurs de résultat
Ils mesurent ce que l’usine constate et paie : énergie par unité produite, par ligne de produits ou par famille de produits, coût énergétique estimé des défauts encore au registre, émissions de gaz à effet de serre par unité produite si votre usine en fait le suivi. C’est le langage de la direction et des finances ; notre article Quand la maintenance parle aux finances vous aide à le parler.
Ne cherchez pas à tout suivre d’un coup. Commencez par le réseau qui vous semble le plus coûteux (souvent l’air comprimé ou la vapeur), avec un indicateur par niveau, puis élargissez. Pour choisir et faire évoluer ces indicateurs dans le temps, voyez comment déterminer quels indicateurs utiliser et quand.
Établir une base de référence
Un indicateur d’énergie n’a de sens que comparé à une référence. Sans elle, impossible de dire si la consommation de ce mois est bonne ou mauvaise, ni si une campagne de réparation a donné quelque chose.
La mesure la plus parlante est souvent la plus simple : la consommation quand l’usine ne produit pas. La fin de semaine, un jour férié ou un arrêt planifié révèlent la charge de base. Une partie de cette charge est nécessaire (éclairage de sécurité, chauffage du bâtiment, équipements qui doivent rester en marche) ; une autre partie vient de fuites, de purgeurs défectueux et d’équipements laissés en marche sans raison.
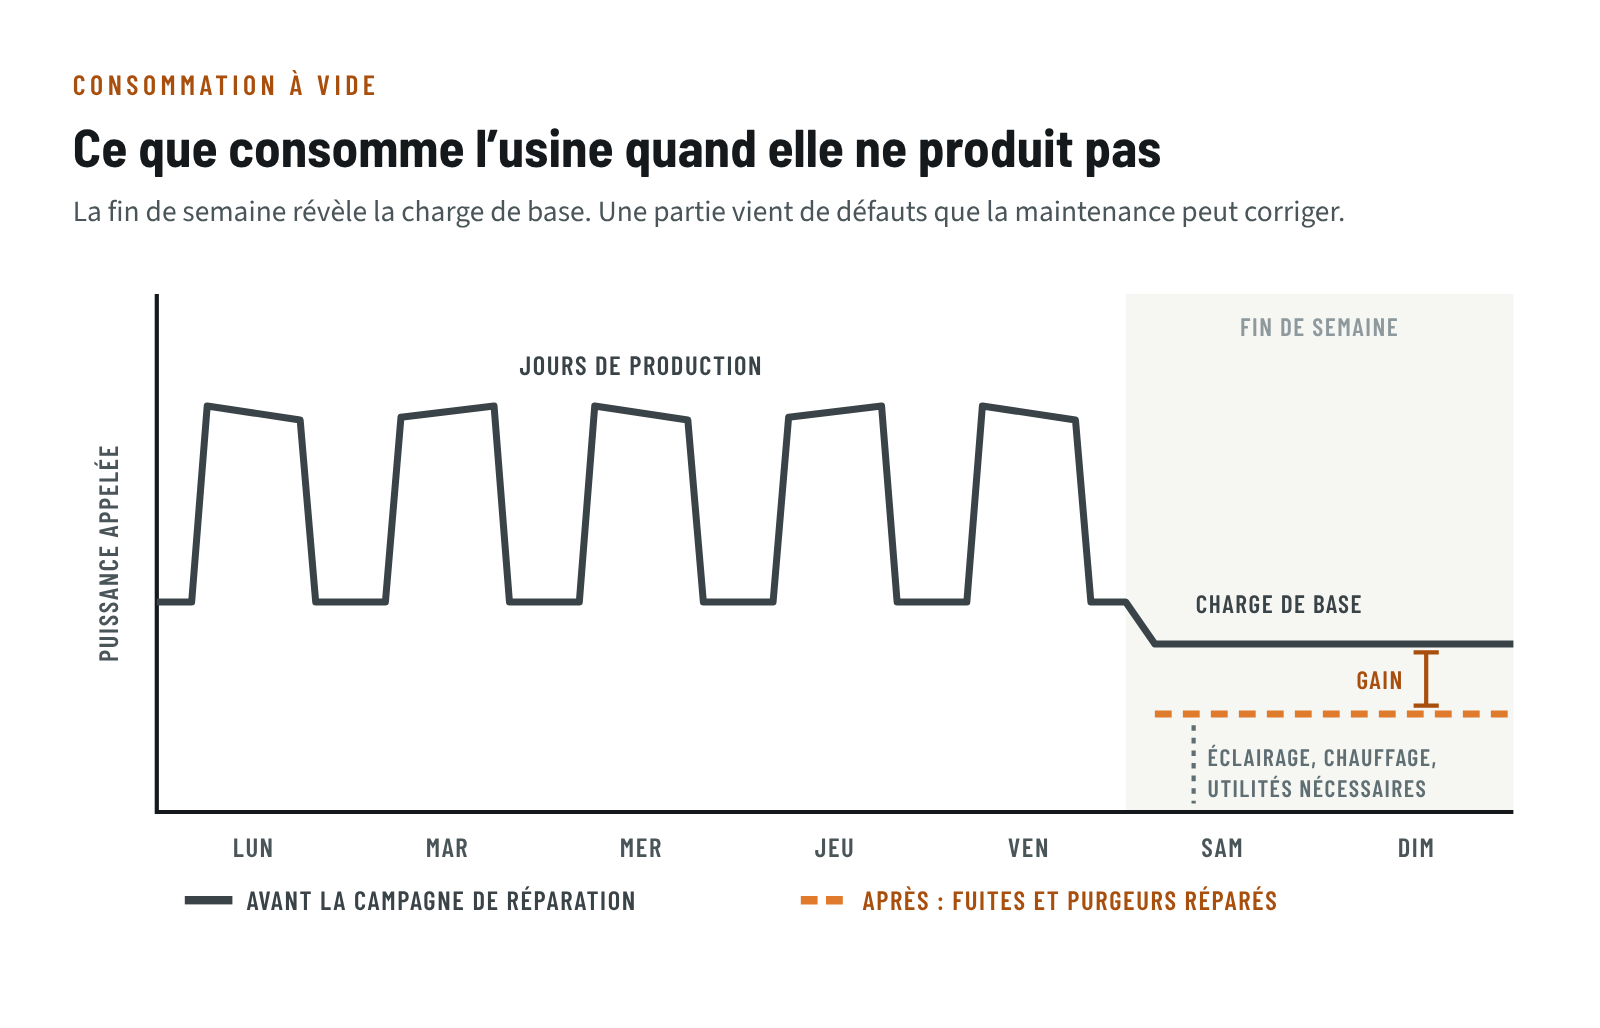
Pour bâtir votre référence :
- Mesurez au bon endroit. Le compteur général de l’usine mélange tout. Un sous-comptage sur les compresseurs, la chaufferie et les plus gros consommateurs permet d’attribuer les variations.
- Enregistrez la charge de base pendant plusieurs arrêts, pour connaître sa variation normale.
- Rapportez la consommation de production à un volume (unités, tonnes, heures de marche) et, pour le chauffage, tenez compte de la météo. Comparez des périodes comparables : un janvier avec un janvier, une semaine de forte production avec une autre.
- Notez les changements : nouvel équipement, nouveau produit, modification du procédé. Sans cette note, on attribue à la maintenance un gain ou une perte qui vient d’ailleurs.
- Mesurez avant et après chaque campagne de réparation, dans les mêmes conditions.
Chiffrer une perte pour prioriser
Toutes les fuites ne se valent pas, et l’équipe ne peut pas tout réparer la même semaine. Un ordre de grandeur du coût de chaque défaut permet de prioriser et de justifier le temps qu’on y consacre.
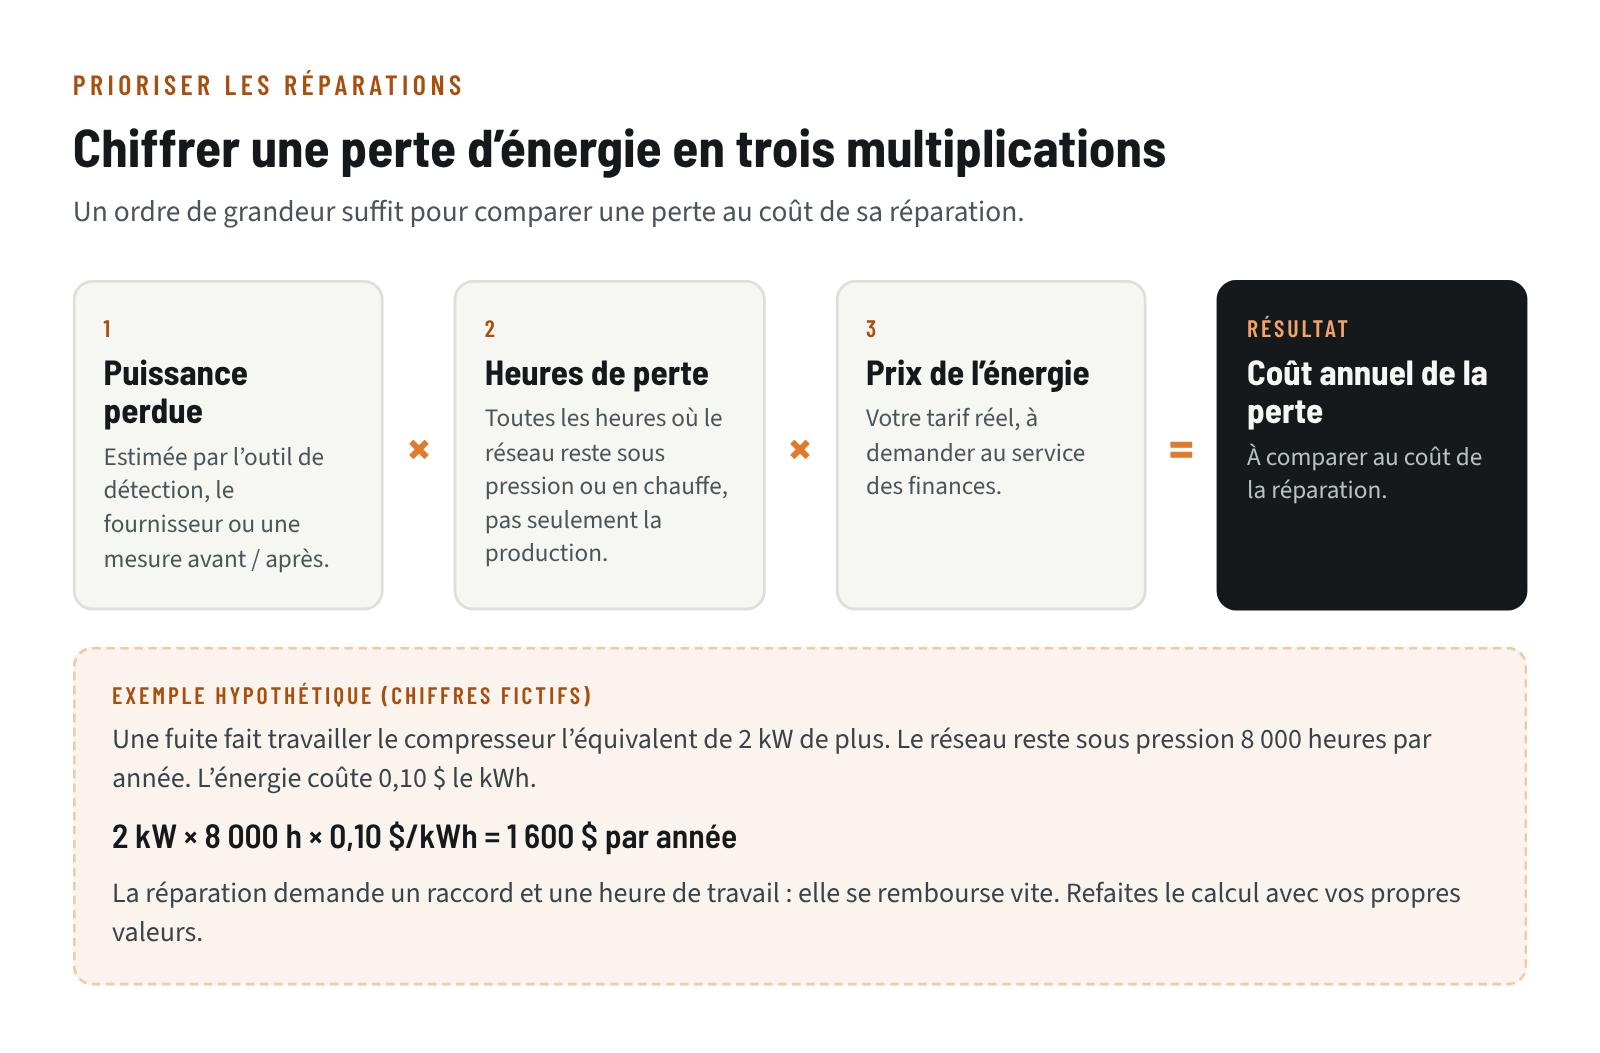
Le point qu’on oublie le plus souvent est la durée : une fuite d’air perd de l’énergie toutes les heures où le réseau est sous pression, pas seulement pendant la production. Pour le prix de l’énergie, demandez votre tarif réel au service des finances ; la structure de certains tarifs (puissance appelée, pointe) peut changer le calcul. Inscrivez le coût estimé directement sur le bon de travail : c’est une information précieuse pour le planificateur, et la somme de ces coûts devient un indicateur de résultat en soi.
Intégrer l’énergie à la routine de maintenance
Les campagnes ponctuelles donnent de bons résultats… pendant quelques mois. Les fuites reviennent, les purgeurs s’usent, les filtres s’encrassent. Ce qui dure, c’est une routine.
- Des tournées planifiées dans la GMAO, comme n’importe quel préventif : détection des fuites, vérification des purgeurs, thermographie des conduites et des panneaux électriques.
- Un registre des défauts : chaque fuite ou purgeur défectueux reçoit une étiquette visible sur place et un bon de travail. L’étiquette rappelle que le défaut est connu ; le bon garantit qu’il sera traité.
- Un code « énergie » sur les bons de travail, pour retrouver ces travaux et mesurer leur avancement.
- Des gammes de préventif enrichies : vérifier la tension des courroies, l’état des filtres, l’alignement après une intervention, la lubrification selon les besoins réels.
- Les opérateurs dans la boucle : ils entendent les fuites, voient les vannes laissées ouvertes et peuvent arrêter les équipements inutiles en fin de quart.
- La sécurité d’abord : une conduite d’air comprimé ou de vapeur est une source d’énergie à maîtriser avant toute intervention. Le RSST encadre le cadenassage au Québec ; nos cinq étapes pour implanter le cadenassage rappellent les bases.
Les techniques de surveillance (ultrasons, thermographie, analyse vibratoire, mesure du courant) servent à la fois la fiabilité et l’énergie. Si votre usine fait déjà de la maintenance conditionnelle, ajoutez simplement l’angle énergétique à ce que vos techniciens mesurent déjà.
Les pièges à éviter
- Attribuer toute variation à la maintenance. Une baisse de la consommation peut venir d’une baisse de production ou d’un hiver doux. Normalisez avant de conclure.
- Suivre seulement l’usine entière. Sans sous-comptage, les gains d’un réseau se perdent dans le bruit des autres.
- Compter les fuites trouvées plutôt que les fuites réparées. Une tournée qui étiquette beaucoup de fuites sans réparation n’économise rien.
- Réparer sans vérifier. Une réparation mal faite ou un purgeur mal choisi peut ne rien changer. Mesurez après.
- Oublier le dimensionnement. Un moteur trop gros ou une pompe étranglée par une vanne consomme trop même en parfait état. Ce n’est pas un défaut de maintenance, mais la maintenance est souvent la première à le remarquer : signalez-le à l’ingénierie.
L’énergie est l’un des rares résultats de la maintenance qui se mesurent en dollars chaque mois. En suivant quelques indicateurs bien choisis à chacun des trois niveaux, vous donnez à votre équipe un objectif concret, à la direction une preuve de la valeur de la fiabilité, et à vos équipements une raison de plus d’être bien entretenus.