Dans la plupart des usines, tout le monde connaît les équipements qui « lâchent » toujours : la même pompe, le même convoyeur, la même ensacheuse. L’équipe les répare vite et bien, parfois chaque semaine. Pourtant, la fiabilité ne s’améliore pas en réparant plus vite. Elle s’améliore quand la panne ne revient pas.
Ce guide propose une démarche en six étapes pour rendre vos équipements plus fiables : savoir où concentrer l’effort, comprendre comment chaque équipement tombe en panne, choisir la bonne stratégie pour chaque mode de défaillance, soigner les gestes de base, éliminer les pannes qui se répètent et mesurer le progrès.
Ce que « fiable » veut dire
Un équipement fiable remplit sa fonction, dans les conditions prévues, pendant la durée voulue. Chaque morceau de cette définition compte.
- Sa fonction : il faut préciser ce qu’on attend de l’équipement. Une pompe qui tourne mais ne livre plus le débit requis est en défaillance, même si elle n’est pas arrêtée.
- Les conditions prévues : un équipement poussé au-delà de sa capacité, ou mal opéré, ne peut pas être fiable. La production fait partie de l’équation.
- La durée voulue : la fiabilité se mesure dans le temps, entre deux défaillances. C’est ce que suit le MTBF.
La fiabilité n’est pas la disponibilité. Un équipement peut être souvent disponible parce qu’on le répare très vite, tout en tombant souvent en panne. La nuance est expliquée dans notre article sur la différence entre la fiabilité et la disponibilité. Ici, on travaille le premier levier : espacer les défaillances, et en supprimer.
Étape 1 : cibler les équipements critiques
Personne n’a les ressources pour fiabiliser tout le parc d’un coup. Commencez par classer vos équipements selon deux questions : qu’arrive-t-il si celui-ci tombe en panne, et à quelle fréquence est-ce que ça arrive ?
Pour la gravité, regardez la sécurité des personnes et l’environnement, la production perdue (l’équipement est-il un goulot ? a-t-il une relève ?), la qualité du produit, puis le coût et le délai de réparation, y compris le délai pour obtenir les pièces. Pour la fréquence, l’historique de la GMAO est la meilleure source, complété par l’avis des techniciens et des opérateurs : les petites pannes réglées sans bon de travail n’apparaissent nulle part ailleurs.
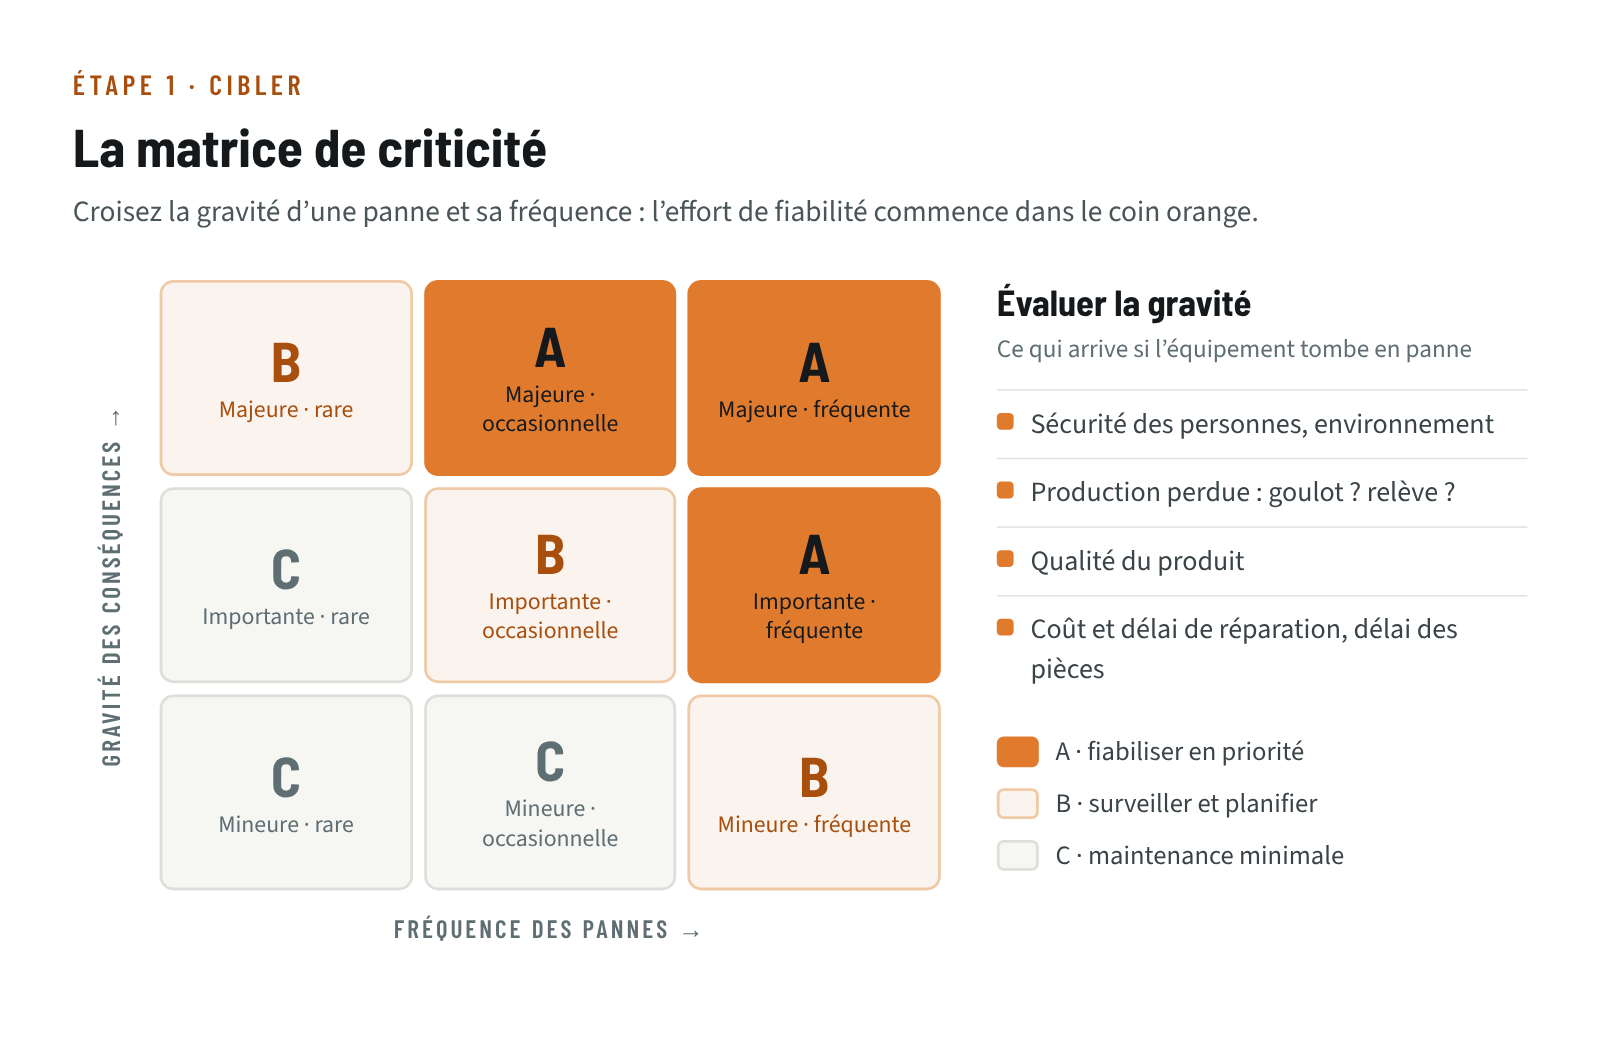
Faites l’exercice avec la production. Un équipement jugé « mineur » par la maintenance est parfois celui qui bloque toute l’expédition. Le classement servira ensuite partout : priorité des bons de travail, pièces de rechange à garder en stock, ordre des analyses. Notre article sur la priorité des travaux de maintenance montre comment l’utiliser au quotidien.
Étape 2 : comprendre comment ils tombent en panne
Un équipement ne « tombe pas en panne » d’un bloc : un de ses composants se dégrade d’une façon précise. Un roulement s’use, un accouplement se désaligne, un contact électrique s’oxyde, une courroie glisse. Chacune de ces façons de céder est un mode de défaillance, et chacune appelle une réponse différente.
Pour chaque équipement critique, dressez la liste suivante :
- Les fonctions : ce que l’équipement doit faire, avec la performance attendue (débit, pression, cadence, température).
- Les défaillances fonctionnelles : les façons de ne plus remplir ces fonctions (arrêt complet, débit insuffisant, fuite, produit hors tolérance).
- Les modes de défaillance : le composant et le mécanisme en cause pour chacune.
- Les effets : ce que voit l’opérateur, ce que perd l’usine.
C’est le principe de l’AMDEC. Inutile d’en faire un document de cent pages : quelques heures avec un technicien d’expérience, un opérateur et l’historique de la GMAO couvrent l’essentiel d’un équipement. Notre article sur le programme de maintenance basé sur les modes de défaillance détaille la démarche.
Étape 3 : choisir la bonne stratégie pour chaque mode
Une erreur classique consiste à appliquer la même recette à tout l’équipement, par exemple une « inspection générale » mensuelle. Or chaque mode de défaillance a sa propre logique. Quelques questions, posées dans l’ordre, mènent à la bonne réponse dans la plupart des cas.
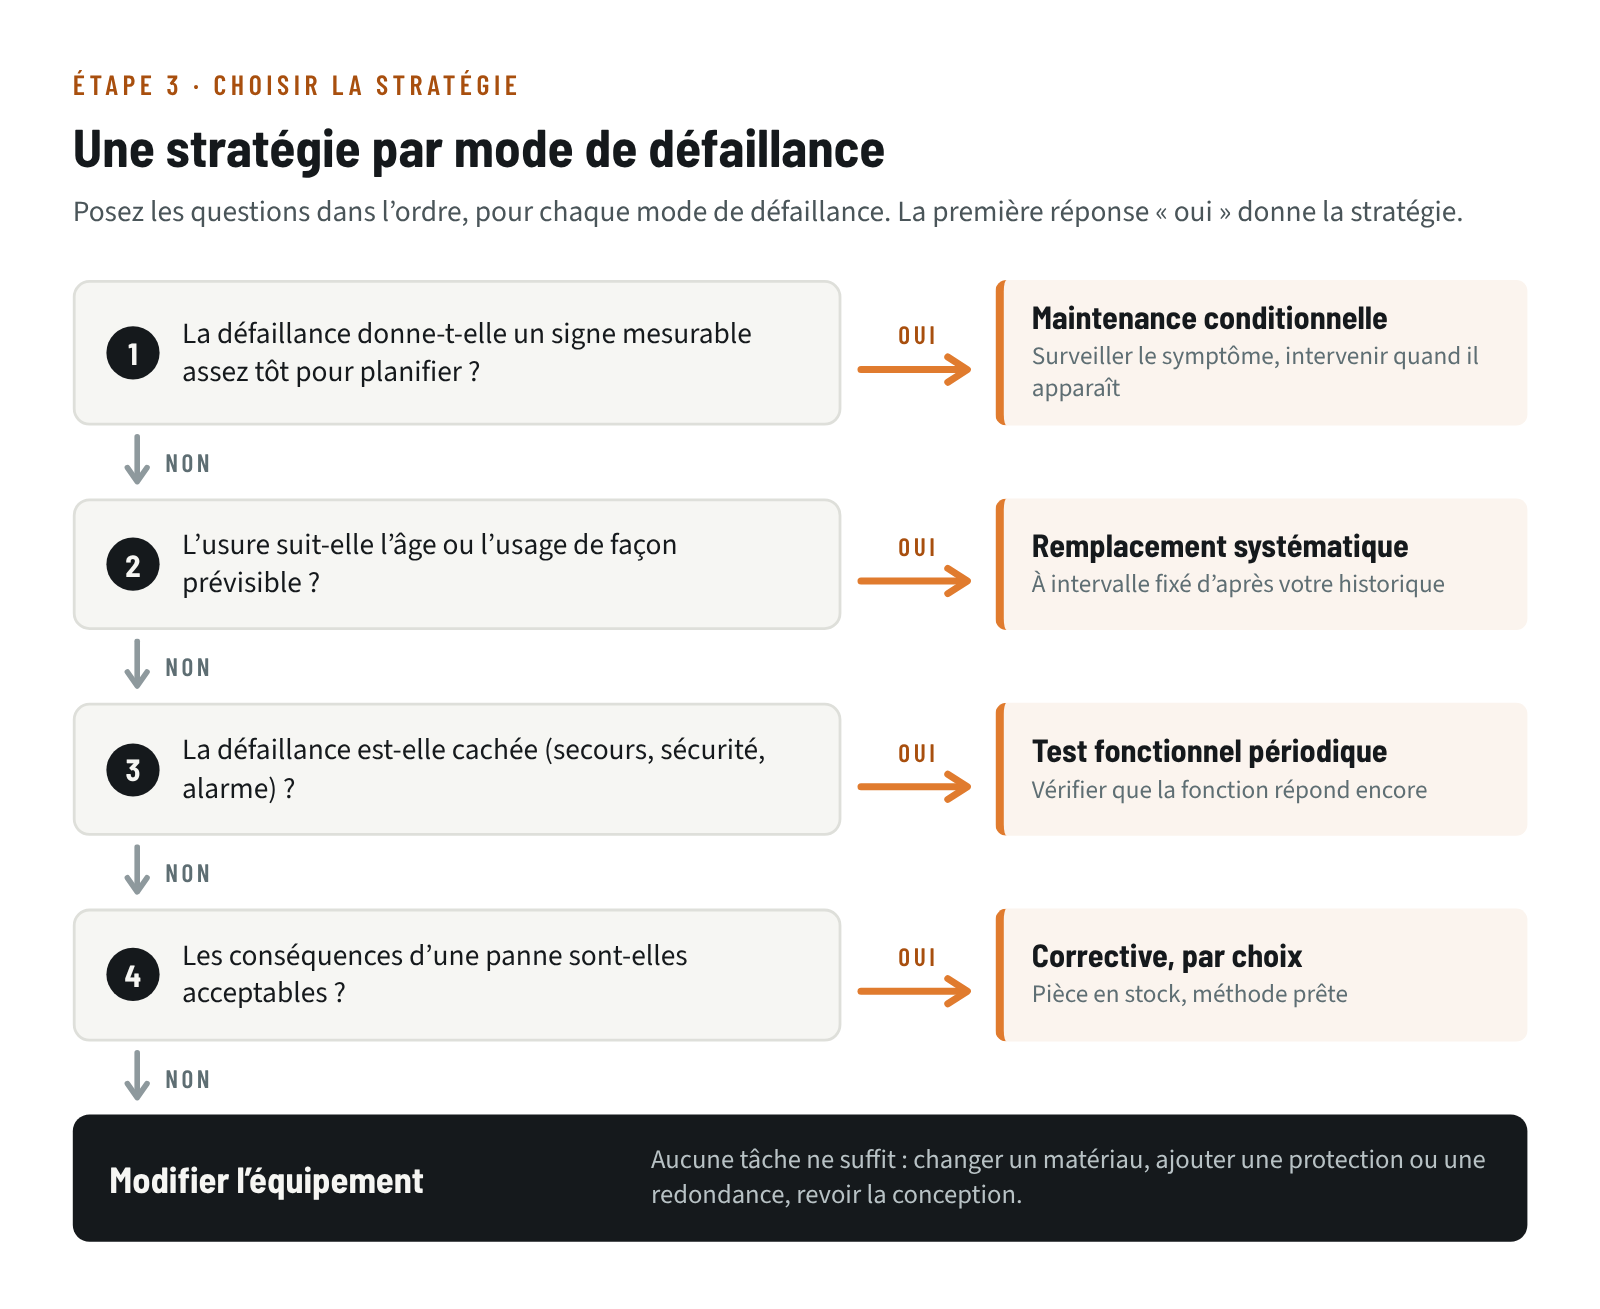
- Un signe mesurable apparaît assez tôt (vibration, chaleur, particules dans l’huile, courant anormal) : surveillez ce signe et intervenez quand il se manifeste. C’est la maintenance conditionnelle; voyez ce qu’elle peut et ne peut pas prédire.
- L’usure suit l’âge ou l’usage de façon régulière (certains filtres, garnitures ou pièces d’usure) : un remplacement à intervalle fixe est raisonnable. Fixez l’intervalle d’après votre historique, pas d’après l’habitude.
- La défaillance est cachée : une pompe de secours, un pressostat de sécurité ou une alarme peuvent être en panne sans que personne ne le sache, jusqu’au jour où on en a besoin. Seul un test périodique le révèle.
- Les conséquences sont acceptables : laisser fonctionner jusqu’à la panne est un choix légitime pour un équipement peu critique, doublé ou facile à remplacer. À condition que ce soit un vrai choix, avec la pièce en stock et la méthode connue.
- Aucune tâche ne suffit : il faut modifier l’équipement, par exemple changer un matériau, ajouter une protection ou une redondance.
Un même équipement combine souvent plusieurs stratégies. Passez aussi vos préventifs existants dans la même grille : une tâche qui ne vise aucun mode de défaillance précis consomme des heures sans rien protéger, et chaque démontage inutile est une occasion d’introduire un défaut.
Étape 4 : soigner les gestes de base
Bien des défaillances sont introduites par l’intervention elle-même : un roulement monté au marteau, un accouplement aligné à l’œil, une graisse contaminée, un boulon serré au jugé. La maintenance de précision consiste à faire chaque geste de base selon un standard, avec le bon outil.
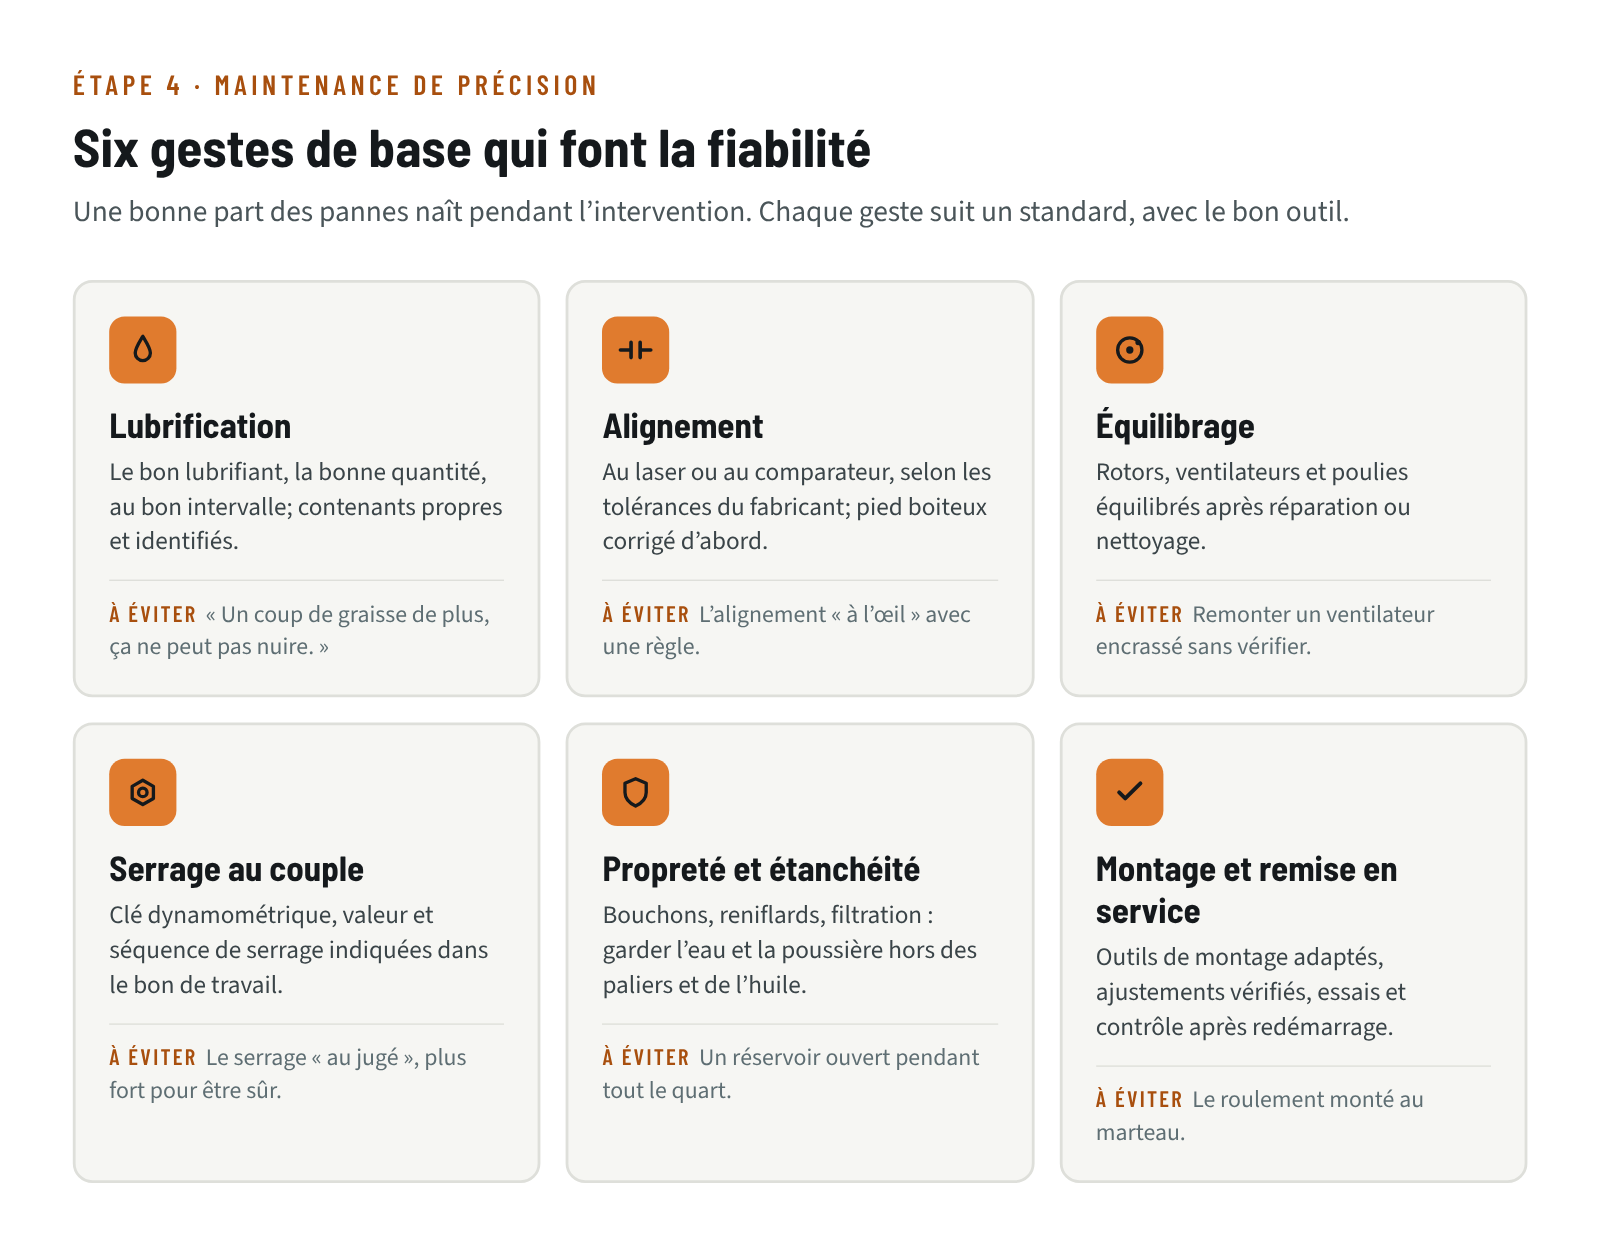
Ces gestes ne demandent pas de technologie coûteuse. Ils demandent des standards écrits, de la formation, les bons outils à portée de main et du temps prévu dans le bon de travail pour bien faire. Un planificateur qui inclut l’alignement laser dans la durée du travail fait plus pour la fiabilité qu’une affiche au mur.
Les opérateurs ont aussi leur part. Nettoyer, inspecter, resserrer, lubrifier les points simples et signaler tôt ce qui change (un bruit, une odeur, une fuite) : cette maintenance de premier niveau repère les problèmes pendant qu’ils sont encore petits. Elle exige une formation et des fiches claires, préparées avec la maintenance.
Étape 5 : éliminer les pannes qui se répètent
Une panne qui revient est une information : sa cause n’a pas été traitée. Tant qu’on remplace la pièce sans chercher pourquoi elle a cédé, la même panne reviendra, souvent au pire moment.
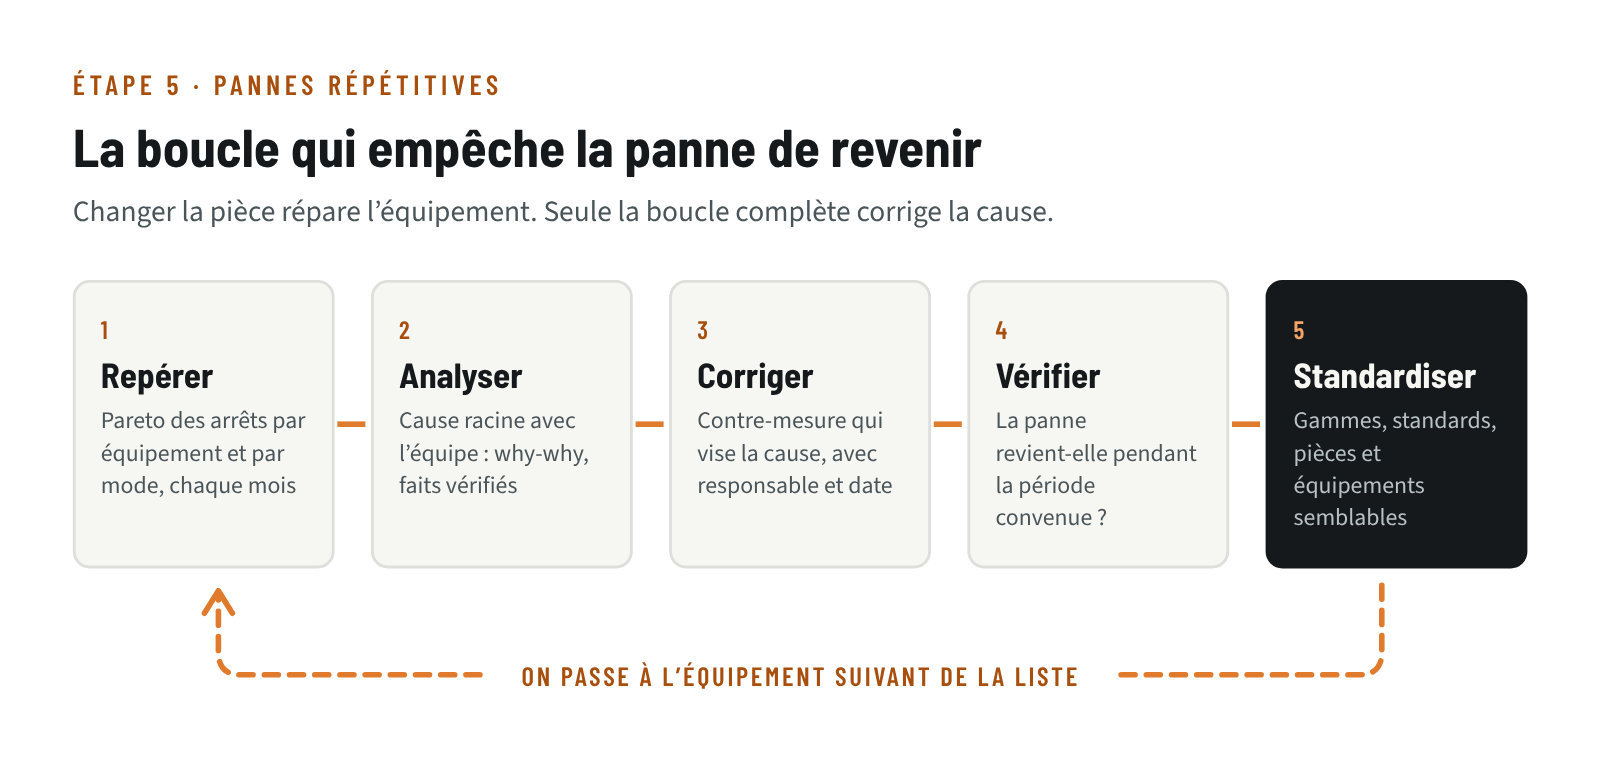
- Repérer : chaque mois, sortez de la GMAO les arrêts par équipement et par mode de défaillance, classés par temps d’arrêt ou par coût. Les quelques équipements en tête de ce Pareto sont vos cibles.
- Analyser : cherchez la cause racine en équipe, avec une méthode structurée. L’analyse why-why convient très bien aux pannes d’équipement.
- Corriger : une contre-mesure durable vise la cause, pas le symptôme. Changer la pièce est une réparation, pas une correction.
- Vérifier : décidez dès le départ comment vous saurez que la correction fonctionne, par exemple l’absence de la même panne pendant une période convenue.
- Standardiser : mettez à jour les gammes, les standards et les pièces au magasin, et appliquez la correction aux équipements semblables.
Cette boucle ne fonctionne que si les bons de travail sont bien fermés : cause notée, pièce changée, temps réel. Quand la moitié des bons portent le code de défaillance « autre », le Pareto ne veut plus rien dire.
Étape 6 : mesurer le progrès
Choisissez quelques indicateurs avant de commencer et notez leur valeur de départ :
- le MTBF des équipements ciblés;
- le nombre de pannes répétitives (même mode, même équipement, sur une période donnée);
- les heures d’arrêt imprévu;
- le taux de réalisation des préventifs et des inspections conditionnelles;
- la part des heures passées sur du travail planifié.
Les résultats prennent du temps : il faut souvent plusieurs mois avant qu’une tendance du MTBF soit lisible. Les indicateurs de pilotage (préventifs réalisés, analyses terminées, contre-mesures fermées) montrent plus tôt que la démarche avance. Notre guide sur les indicateurs de performance de maintenance explique comment les calculer et les présenter. Pour traduire ces progrès en dollars, voyez comment estimer les économies d’un programme de fiabilité.
Les erreurs fréquentes
- Commencer par la technologie. Un logiciel ou des capteurs n’améliorent rien tant qu’on ne sait pas quels modes de défaillance surveiller.
- Tout traiter en même temps. Mieux vaut fiabiliser trois équipements critiques jusqu’au bout que vingt à moitié.
- Laisser la maintenance seule. La production opère l’équipement, fixe les cadences et accorde les arrêts. Sans elle, aucune démarche de fiabilité ne tient.
- Ajouter un préventif à chaque panne. Le plan grossit, le taux de réalisation baisse, et les tâches importantes sont reportées avec les autres.
- Oublier les équipements neufs. La fiabilité et la facilité d’entretien se décident à l’achat : accès aux points de graissage, pièces standard, surveillance prévue, leçons tirées des équipements existants transmises au fournisseur.
- Relâcher quand ça va mieux. Quand les pannes diminuent, la tentation est forte de retirer les ressources qui ont produit le résultat.
La fiabilité se construit équipement par équipement, mode de défaillance par mode de défaillance. Choisissez un équipement critique, réunissez les bonnes personnes autour de son historique et appliquez la démarche jusqu’au bout. Un premier résultat mesuré convaincra mieux que n’importe quel plan sur papier.