Deux ensacheuses affichent la même disponibilité à la fin du mois. La première s’est arrêtée une dizaine de fois, chaque fois pour une courte réparation. La seconde n’a connu qu’une panne, mais elle est restée immobilisée près d’une journée. Sur le rapport, rien ne les distingue. Sur le plancher, ce sont deux problèmes différents, qui ne se règlent pas du tout de la même façon.
Fiabilité et disponibilité sont souvent employées comme des synonymes. Elles ne le sont pas, et les confondre mène à de mauvaises décisions : on investit pour réparer plus vite un équipement dont le vrai problème est qu’il casse trop souvent, ou l’inverse. Voici comment les distinguer, les mesurer et agir sur chacune.
Trois notions, trois questions
Trois notions décrivent le comportement d’un équipement face aux pannes. Chacune répond à une question différente.
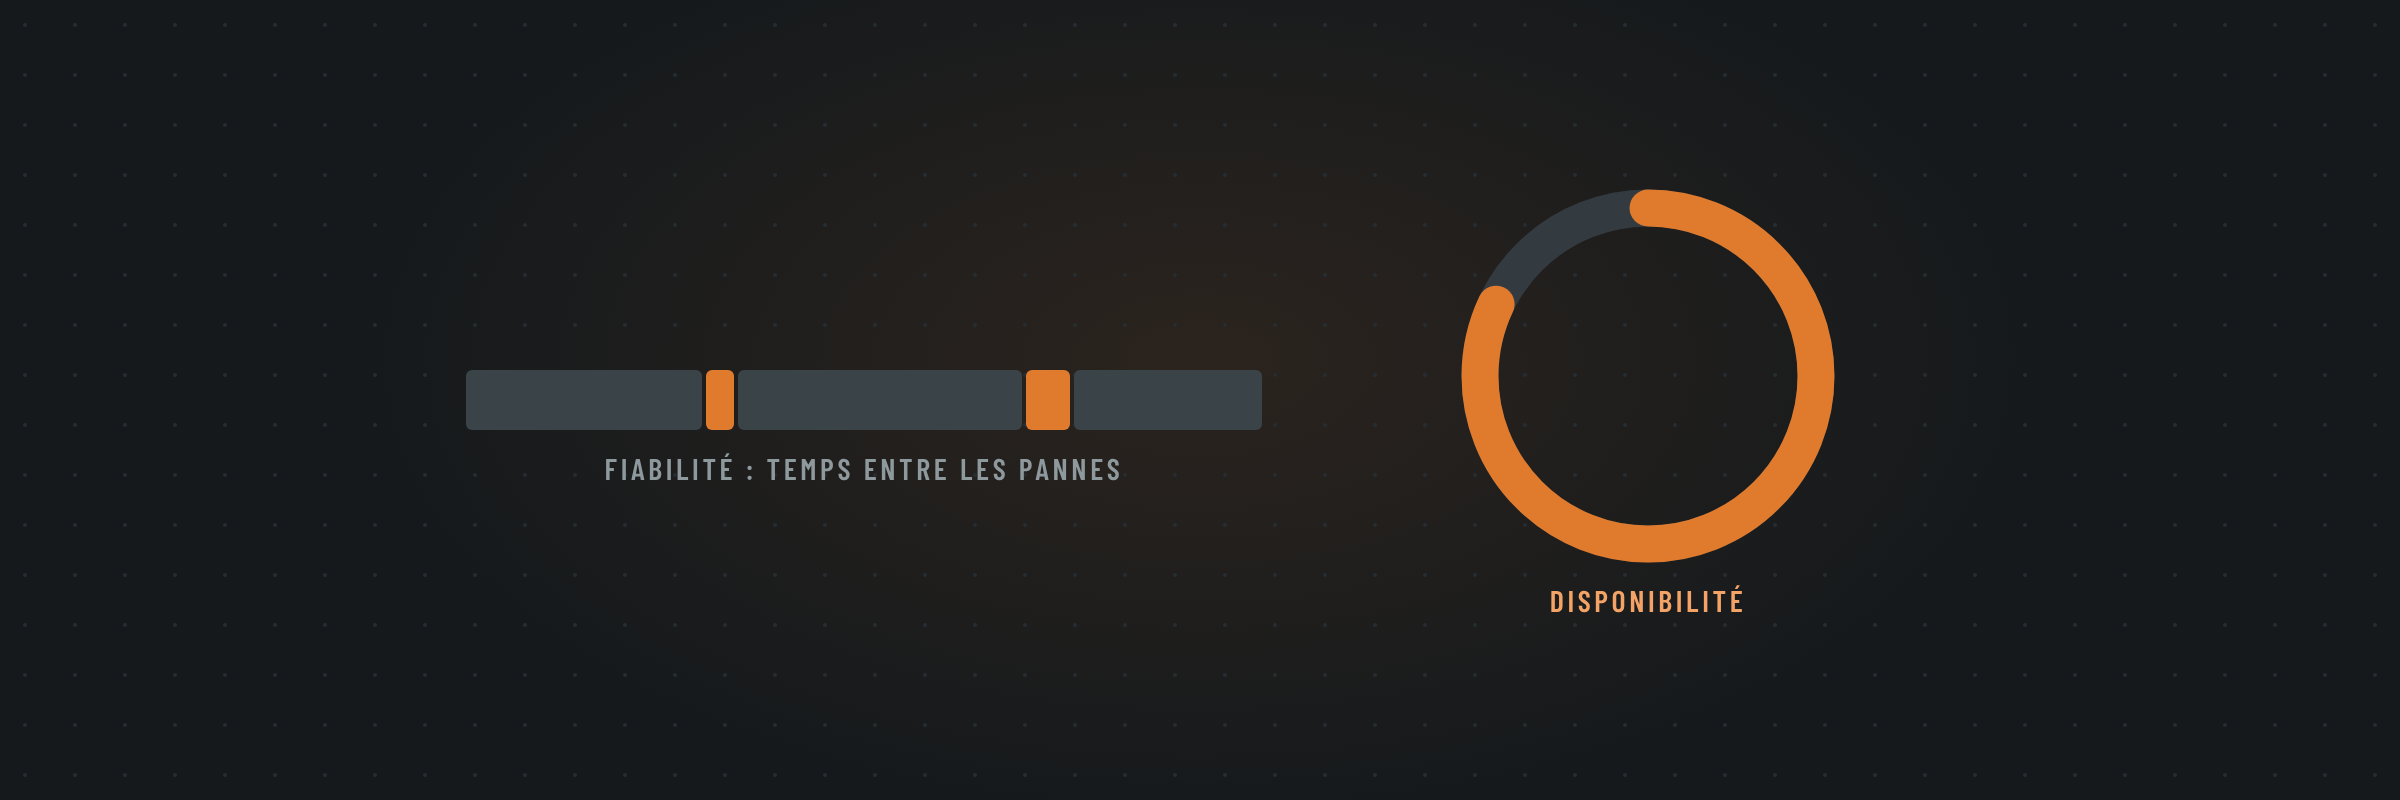
- La fiabilité est l’aptitude d’un équipement à remplir sa fonction, dans des conditions données, pendant une durée donnée. Elle répond à la question : va-t-il tomber en panne, et à quelle fréquence ? On la suit avec le MTBF (temps moyen entre défaillances) ou avec son inverse, le taux de défaillance.
- La maintenabilité est l’aptitude d’un équipement à être remis en service rapidement quand il tombe en panne. Elle dépend de sa conception (accès, modularité, aide au diagnostic), mais aussi de l’organisation de la maintenance (pièces, méthodes, compétences). Elle répond à la question : combien de temps faut-il pour le remettre en marche ? On la suit avec le MTTR.
- La disponibilité est la part du temps où l’équipement est en état de produire quand on en a besoin. Elle répond à la question : peut-on compter sur lui ? Elle résulte des deux précédentes : de la fréquence des pannes et de leur durée.
Retenez surtout ceci : la disponibilité est un résultat, la fiabilité et la maintenabilité en sont les causes. Pour améliorer le résultat, il faut savoir laquelle des deux causes est en jeu.
Fiable n’est pas disponible, et l’inverse
Puisque la disponibilité dépend de deux choses, un même chiffre peut cacher des situations opposées. Croisez la fréquence des pannes et la durée de remise en service :
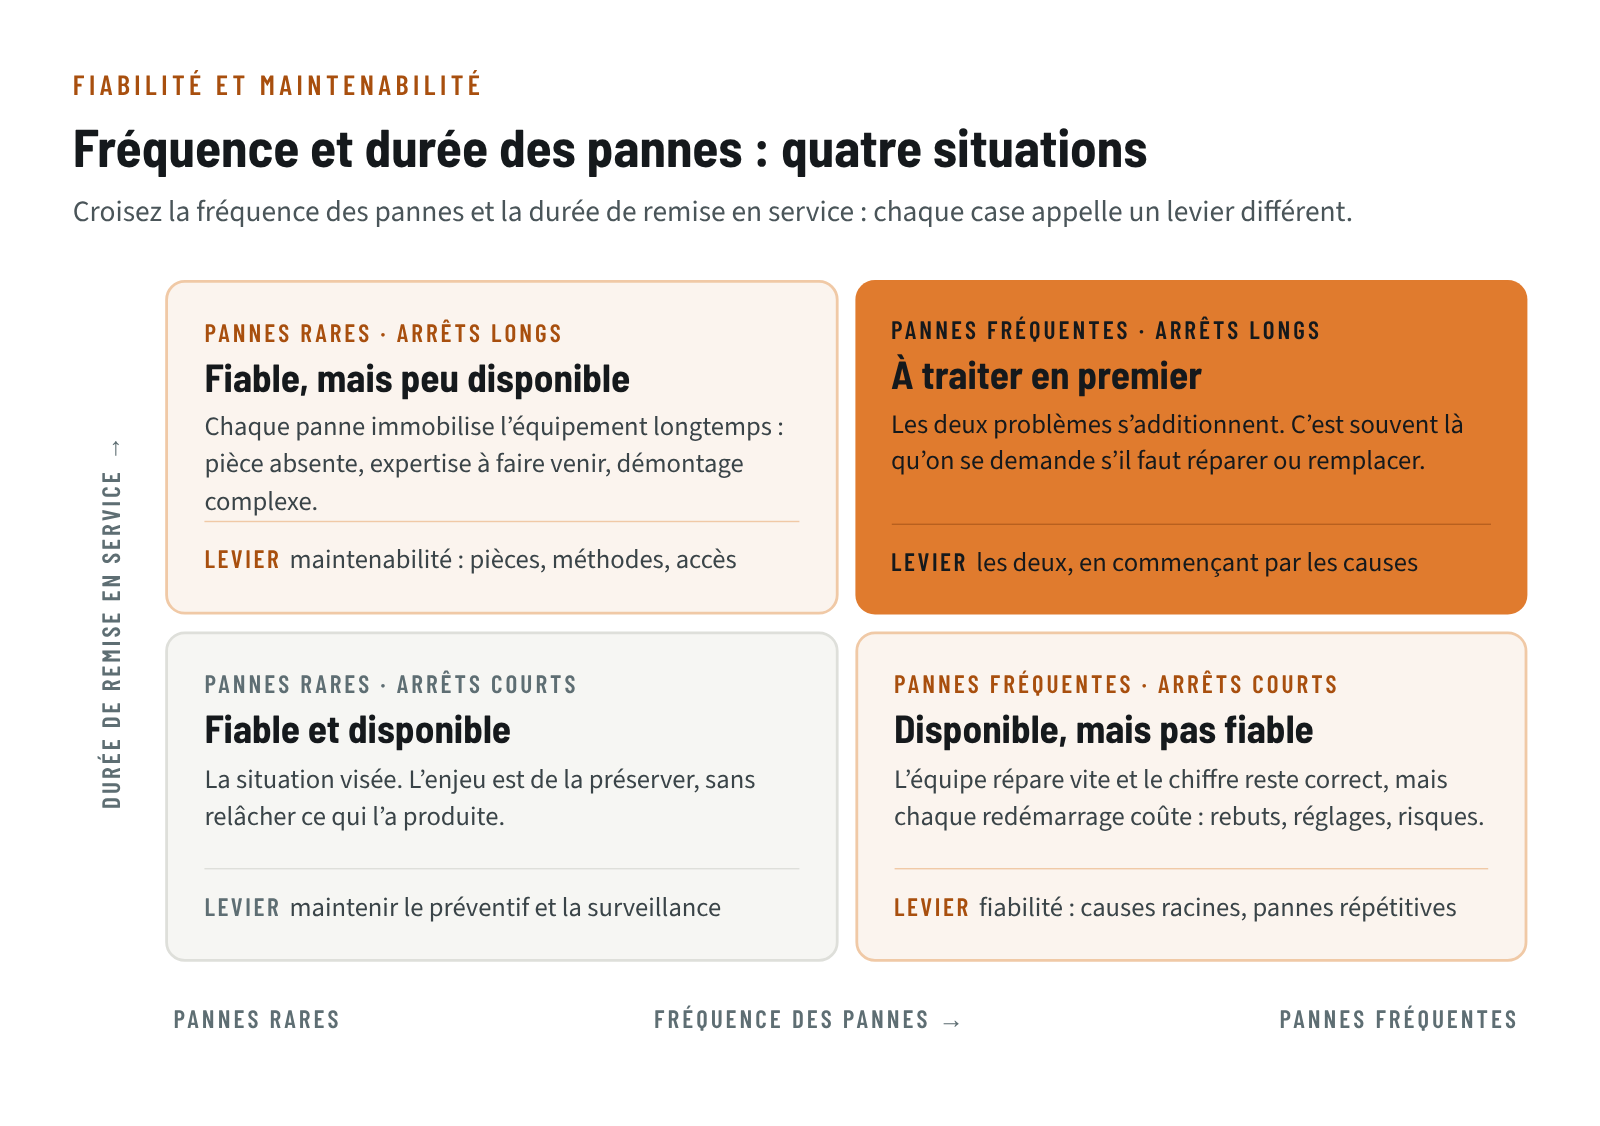
- Pannes rares, arrêts courts : l’équipement est fiable et disponible. L’enjeu est de le rester, sans relâcher le préventif et la surveillance qui ont produit ce résultat.
- Pannes fréquentes, arrêts courts : disponible, mais pas fiable. L’équipe répare vite, souvent par habitude, et la disponibilité reste correcte. Mais chaque arrêt a des coûts que ce chiffre ne montre pas : rebuts au redémarrage, réglages à refaire, cadence perturbée, interventions répétées qui exposent davantage les techniciens. Un procédé qui a besoin d’un temps de stabilisation après chaque redémarrage (four, extrudeuse, ligne en continu) peut souffrir davantage de dix arrêts courts que d’un seul arrêt long, à durée totale égale.
- Pannes rares, arrêts longs : fiable, mais peu disponible. L’équipement casse rarement, mais chaque panne l’immobilise longtemps : pièce absente du magasin, expertise à faire venir, démontage complexe. C’est le cas typique de l’équipement robuste dont personne n’a préparé la panne, justement parce qu’elle est rare.
- Pannes fréquentes, arrêts longs : l’équipement à traiter en premier. C’est souvent là qu’on se pose la question de réparer ou remplacer.
Une machine fiable peut aussi être peu disponible pour une autre raison : de longs arrêts planifiés. Un préventif lourd mal préparé, ou des inspections qui obligent à arrêter la ligne, réduisent le temps où l’équipement est prêt à produire, même s’il ne tombe jamais en panne. Selon la mesure choisie, ces arrêts entrent ou non dans le calcul ; nous y revenons plus bas.
Quels leviers agissent sur quoi
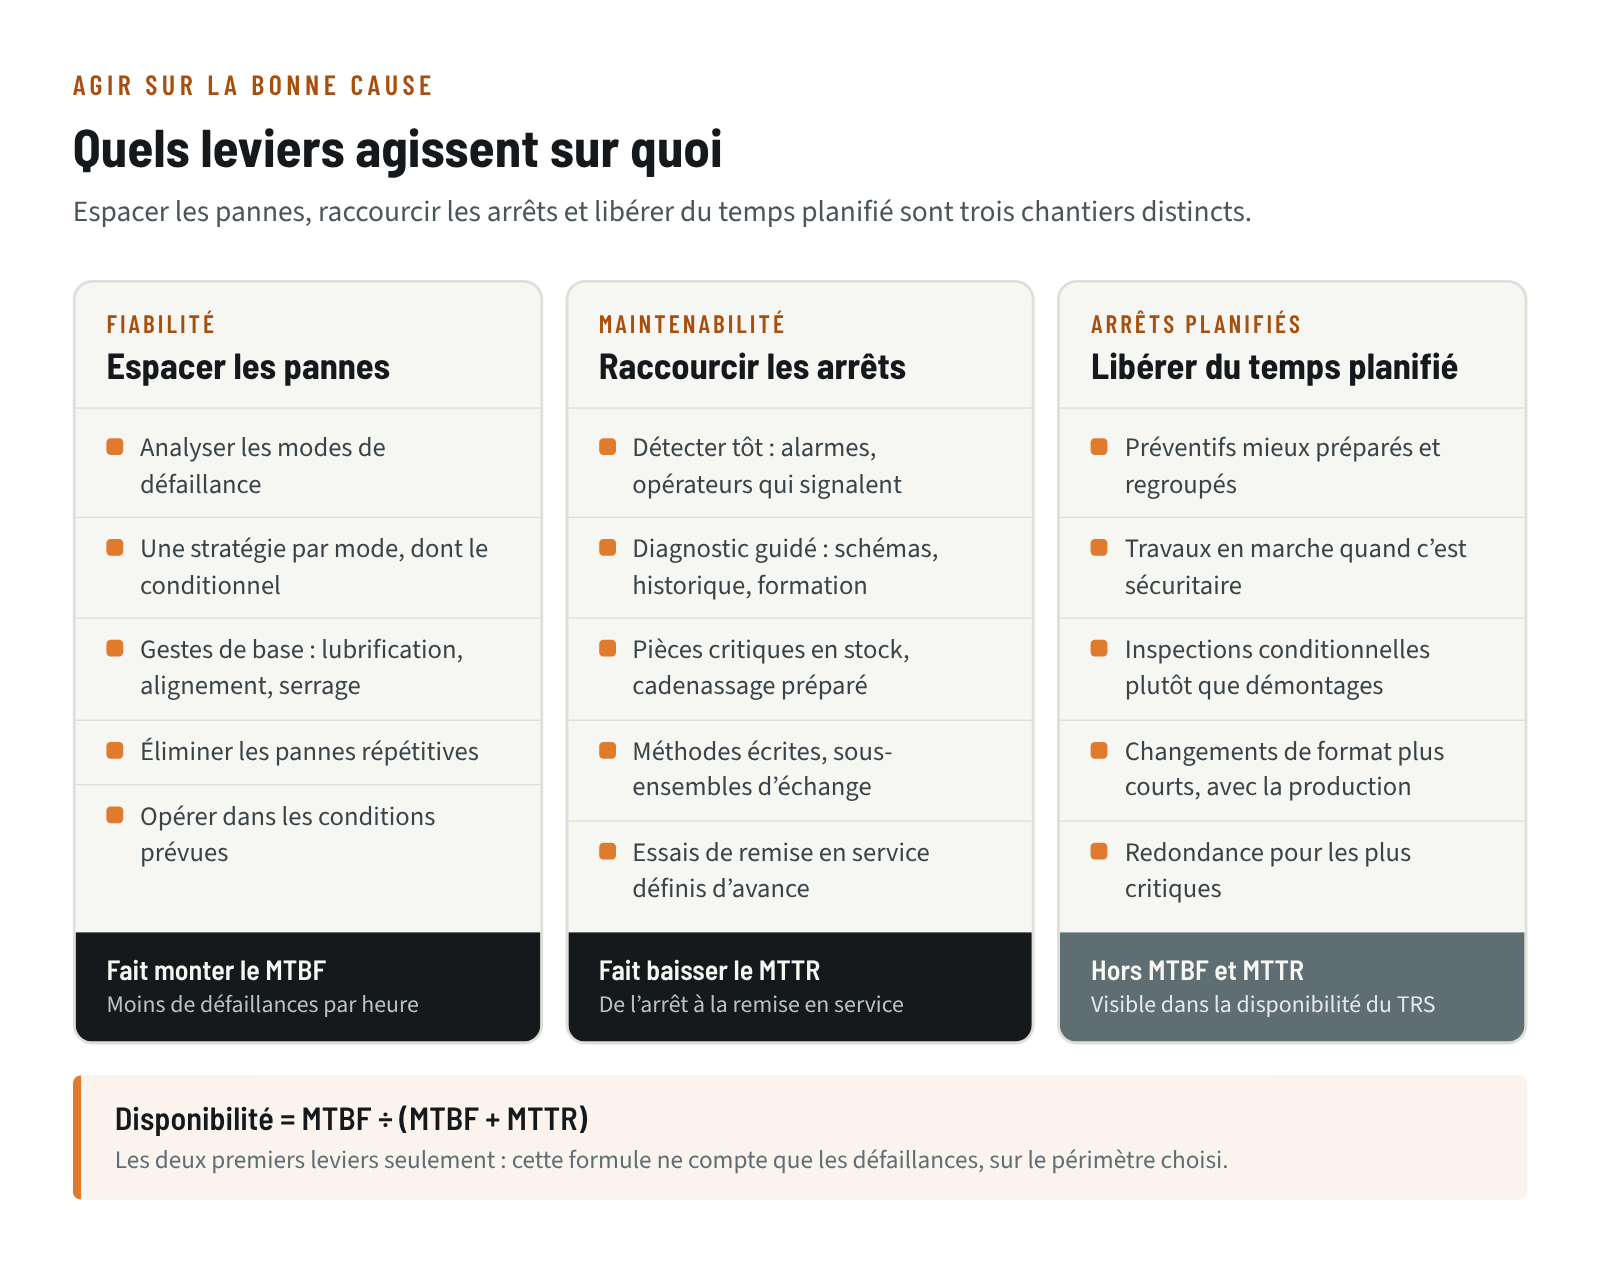
Distinguer fiabilité et maintenabilité permet de choisir le bon levier. Les actions ne sont pas interchangeables : un magasin mieux garni ne rend pas un roulement plus durable, et une meilleure lubrification ne raccourcit pas l’attente d’une pièce.
Pour espacer les pannes : la fiabilité
Comprendre comment chaque équipement tombe en panne, choisir une stratégie par mode de défaillance, soigner les gestes de base (lubrification, alignement, serrage), éliminer les pannes qui se répètent par l’analyse des causes et opérer l’équipement dans ses conditions prévues. Notre guide pour optimiser la fiabilité de vos équipements détaille la démarche, et l’analyse why-why aide à venir à bout des pannes répétitives.
Pour raccourcir les arrêts : la maintenabilité
Réduire chaque étape de l’arrêt. La détection : alarmes, opérateurs formés à signaler tôt. Le diagnostic : schémas à jour, historique accessible, formation. Les attentes : pièces critiques en stock et bien identifiées, procédure de cadenassage prête, outils spéciaux disponibles. La réparation : méthodes écrites, composants standardisés, sous-ensembles d’échange prêts à poser. Les essais : critères de remise en service définis d’avance.
Pour libérer du temps planifié
Aux deux leviers précédents s’ajoutent ceux qui touchent les arrêts planifiés : préventifs mieux préparés et regroupés, travaux faits en marche quand c’est sécuritaire, inspections conditionnelles plutôt que démontages systématiques, changements de format raccourcis avec la production, et parfois une redondance pour les équipements les plus critiques.
Mesurer chacune sans se tromper
Ces mesures ne valent que si leurs conventions sont écrites et stables. Voici celles que nous utilisons, les mêmes que dans notre guide sur les indicateurs de performance de maintenance.
La fiabilité : le MTBF
MTBF = heures réelles de bon fonctionnement ÷ nombre de défaillances
Comptez seulement les heures où l’équipement a réellement fonctionné, pas les heures du calendrier : une machine arrêtée la fin de semaine ne devient pas plus fiable pendant ce temps. Le taux de défaillance est l’inverse : nombre de défaillances ÷ heures de bon fonctionnement. Les deux exigent une définition écrite de la défaillance. Un arrêt réglé en quelques minutes par l’opérateur compte-t-il ? Peu importe la réponse, pourvu qu’elle ne change pas.
La maintenabilité : le MTTR
MTTR = délai complet de remise en service ÷ nombre de défaillances
Dans cet article, le délai complet va de l’arrêt à la remise en service : détection, diagnostic, attentes (pièces, accès, permis, cadenassage), réparation et essais. Certaines usines ne comptent que le temps de réparation active. Leur MTTR est alors plus court, mais il cache les attentes, qui sont souvent la partie la plus facile à réduire. Les deux conventions existent ; l’important est d’annoncer celle qu’on utilise et de ne pas en changer.
La disponibilité
Disponibilité = MTBF ÷ (MTBF + MTTR)
Avec les conventions ci-dessus, cette disponibilité ne tient compte que des défaillances, sur le périmètre que vous avez choisi : un équipement, une ligne, un groupe d’équipements critiques. Elle n’inclut ni les arrêts planifiés, ni les changements de format, ni les attentes de matière. Si vous voulez les inclure, c’est une autre mesure : donnez-lui un autre nom et écrivez sa formule.
La disponibilité du TRS est une autre mesure
La production suit souvent le TRS, le taux de rendement synthétique. Il part du temps de production planifié et le décompose en trois taux : disponibilité, performance et qualité. Sa disponibilité se calcule ainsi :
Disponibilité (TRS) = temps de fonctionnement ÷ temps de production planifié
Cette disponibilité-là retire tous les arrêts survenus pendant le temps planifié : les pannes, mais aussi les changements de format, les réglages, les attentes de matière ou d’opérateur. Elle n’est donc pas égale à MTBF ÷ (MTBF + MTTR), qui ne retire que les défaillances. Les deux chiffres sont justes ; ils ne mesurent pas la même chose.
Conséquence pratique : quand la maintenance annonce une disponibilité élevée et que la production voit une disponibilité plus basse dans son TRS, personne n’a forcément tort. Avant de débattre, vérifiez quelle formule et quel périmètre chacun utilise. Les pannes sont la part commune aux deux chiffres ; le reste de l’écart vient d’arrêts dont la maintenance n’est pas seule responsable.
Un exemple chiffré
Exemple fictif. Reprenons les deux ensacheuses de l’introduction. Sur la même période, chacune était planifiée pour produire 540 heures. Chacune a perdu 40 heures en changements de format et en attentes de matière, et 20 heures en pannes. Il leur reste donc 480 heures réelles de bon fonctionnement.
- Ensacheuse A : 10 défaillances de 2 heures chacune, de l’arrêt à la remise en service. MTBF = 480 ÷ 10 = 48 heures. MTTR = 20 ÷ 10 = 2 heures.
- Ensacheuse B : 1 défaillance de 20 heures, faute d’une pièce tenue en stock. MTBF = 480 ÷ 1 = 480 heures. MTTR = 20 ÷ 1 = 20 heures.
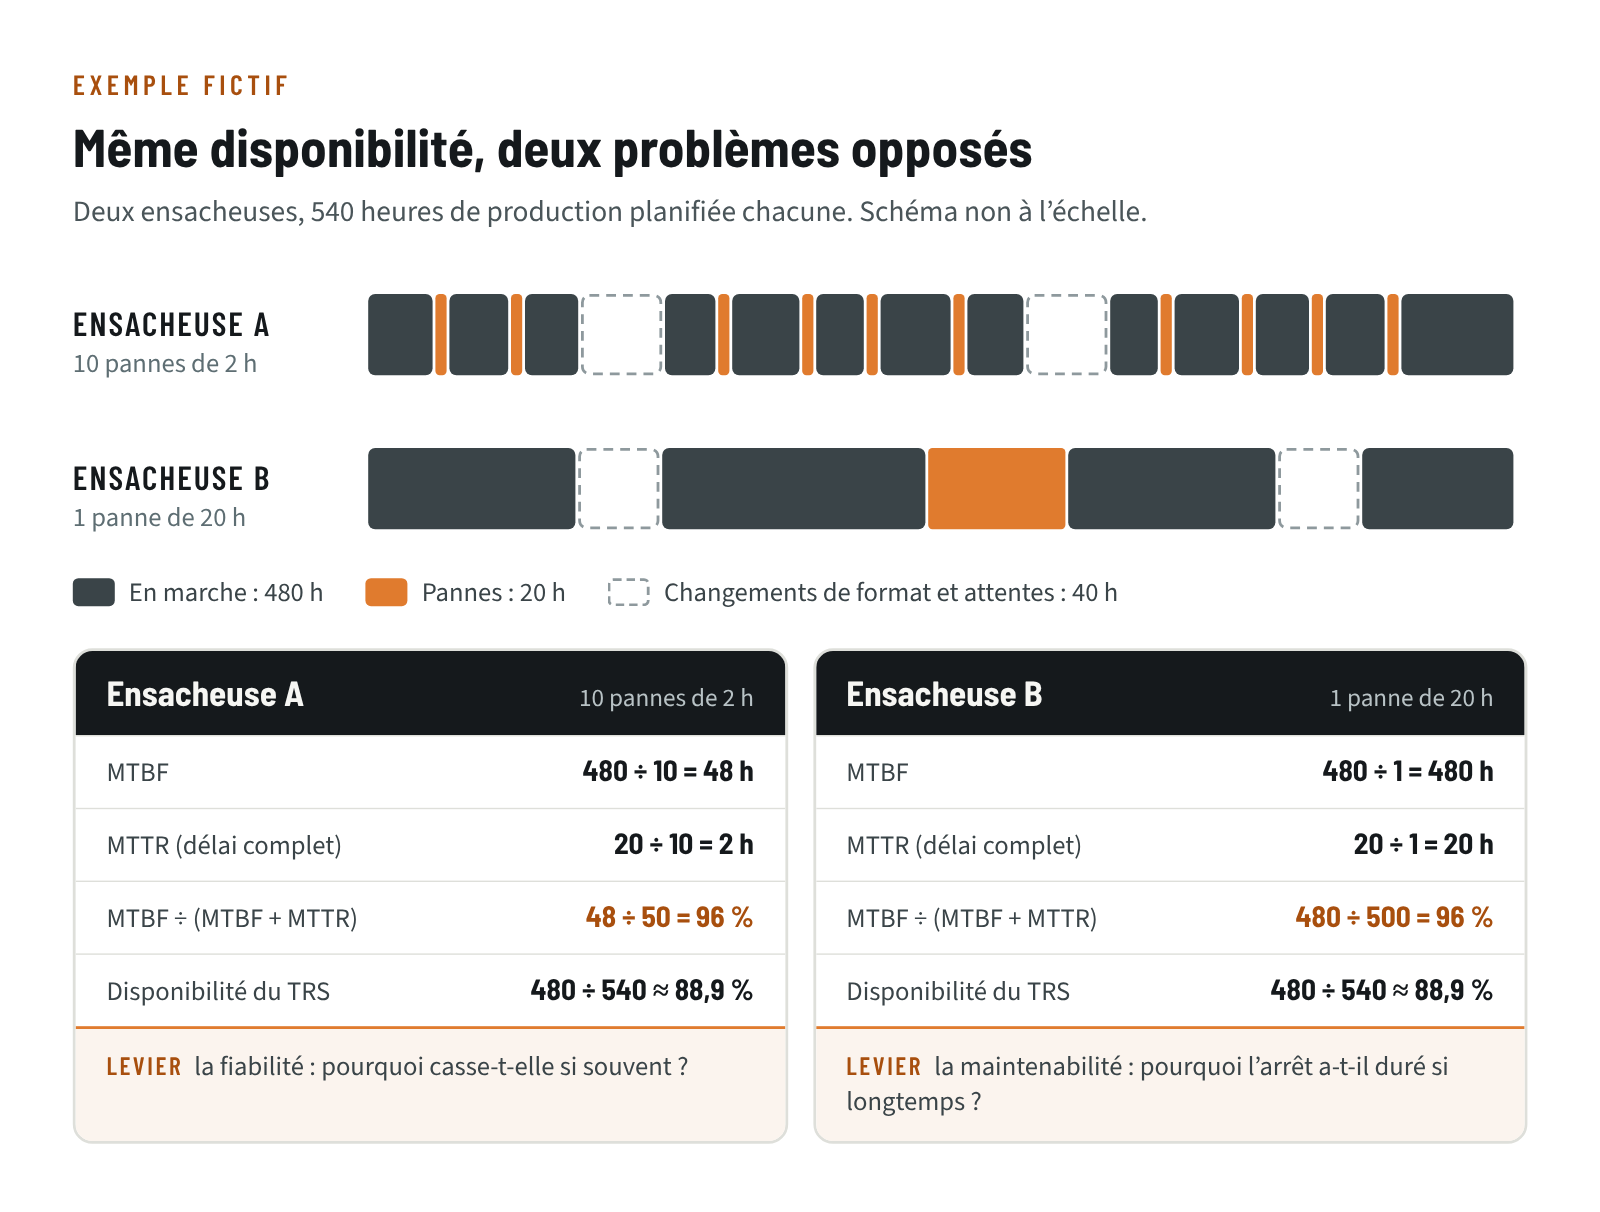
Leur disponibilité au sens MTBF ÷ (MTBF + MTTR) est identique : 48 ÷ 50 = 96 % pour A, 480 ÷ 500 = 96 % pour B. Leur disponibilité au sens du TRS est aussi identique, mais plus basse : 480 ÷ 540 ≈ 88,9 %, parce qu’elle compte aussi les 40 heures de changements et d’attentes.
Les remèdes, eux, n’ont rien en commun. Pour A, le problème est la fiabilité : il faut comprendre pourquoi la machine casse si souvent, en commençant par les pannes qui se répètent. Réparer encore plus vite n’y changerait presque rien. Pour B, le problème est la maintenabilité : une pièce critique en stock, une méthode de réparation écrite et un fournisseur joint d’avance auraient raccourci l’arrêt bien plus qu’un programme de fiabilité. Quant aux 40 heures de changements et d’attentes, elles se travaillent avec la production. Pour chiffrer ce que ces heures coûtent, utilisez notre calculateur du coût d’une heure d’arrêt.
Les confusions fréquentes
- « Il est disponible, donc il est fiable. » Une disponibilité élevée peut cacher des pannes nombreuses et courtes. Regardez toujours le nombre de défaillances à côté.
- Un MTTR qui ne compte que la réparation. Les attentes de pièces ou de permis disparaissent du chiffre alors qu’elles allongent l’arrêt. Annoncez votre convention.
- Comparer la disponibilité de la maintenance à celle du TRS. Formules et périmètres différents donnent des chiffres différents, sans que l’un soit faux.
- Compter les arrêts planifiés comme des défaillances. Un préventif n’est pas une panne. Les mélanger fait baisser le MTBF et pousse, à tort, à réduire le préventif.
- Lire le MTBF comme une échéance. Un MTBF de 48 heures ne veut pas dire que la prochaine panne surviendra dans 48 heures. C’est une moyenne, qui ne dit rien de la répartition des pannes dans le temps.
- Calculer avec des heures de calendrier. Diviser toutes les heures de l’année par le nombre de pannes gonfle le MTBF d’un équipement qui ne tourne que sur un ou deux quarts.
Fiabilité, maintenabilité et disponibilité sont trois regards sur la même machine. Suivez le MTBF et le MTTR côte à côte et annoncez vos conventions : la disponibilité cessera d’être un chiffre qu’on commente pour devenir un point de départ. Selon le cas, vous saurez s’il faut espacer les pannes ou raccourcir les arrêts.