Un roulement remplacé en mars lâche de nouveau en mai. Une pompe remontée la veille fuit au démarrage. Un moteur réaligné « à l’œil » use son accouplement en quelques semaines. Dans la GMAO, chacun de ces cas devient une nouvelle panne et un nouveau bon de travail correctif. En réalité, c’est le même travail fait deux fois.
Ce travail à refaire, qu’on appelle souvent « rework », est l’une des sources de maintenance corrective les plus faciles à réduire, parce qu’il dépend surtout de la façon dont l’équipe prépare, exécute et termine ses interventions. Voici comment le reconnaître, le mesurer avec les données que vous avez déjà et l’empêcher de revenir.
Qu’est-ce que le « rework » en maintenance ?
Le « rework », c’est tout travail de maintenance qu’il faut refaire parce que l’intervention précédente n’a pas tenu. Il prend deux formes.
- Le retour rapide. L’équipement retombe en panne peu après l’intervention, pour la même cause ou pour une cause liée au travail fait : fuite au remontage, serrage insuffisant, mauvais réglage, pièce mal installée.
- La durée de vie écourtée. Le composant remplacé tient, mais bien moins longtemps qu’il le devrait. Un roulement conçu pour durer des années est changé chaque saison ; des courroies sont remplacées bien avant leur durée normale. Cette forme est plus discrète, parce qu’elle ressemble à de l’usure ordinaire.
Tout correctif n’est pas du « rework ». La défaillance d’un autre composant, sans lien avec l’intervention, n’en est pas. Une usure normale arrivée à son terme non plus. Une réparation temporaire suivie, comme prévu, de la réparation définitive planifiée n’en est pas davantage, à condition que la réparation définitive ait vraiment lieu.
Gardez aussi en tête que chaque intervention ouvre l’équipement. Les premières heures après un remontage sont une période à risque : c’est là qu’apparaissent les erreurs de montage, les oublis et la contamination.
Pourquoi il coûte plus cher qu’il n’y paraît
- On paie deux fois la main-d’œuvre, souvent les pièces, parfois la sous-traitance.
- On subit un deuxième arrêt, rarement au bon moment, puisqu’il n’était pas prévu.
- Il reste invisible. Codé comme une nouvelle panne, il gonfle le correctif sans que personne fasse le lien avec la première intervention.
- Il nourrit le mode pompier. Les heures passées à refaire sont prises sur le préventif et le travail planifié. Nous décrivons ce cercle dans notre article sur la sortie du mode « maintenance de pompier ».
- Il use la confiance de la production. « La maintenance est encore venue hier » est une phrase qui coûte cher à la collaboration entre les deux services.
- Il multiplie les expositions. Chaque intervention de plus, c’est un cadenassage de plus, une entrée de plus dans une zone dangereuse.
Pourquoi le travail est à refaire
Les causes du « rework » se trouvent rarement dans le geste lui-même. Elles se répartissent avant, pendant et après l’intervention.
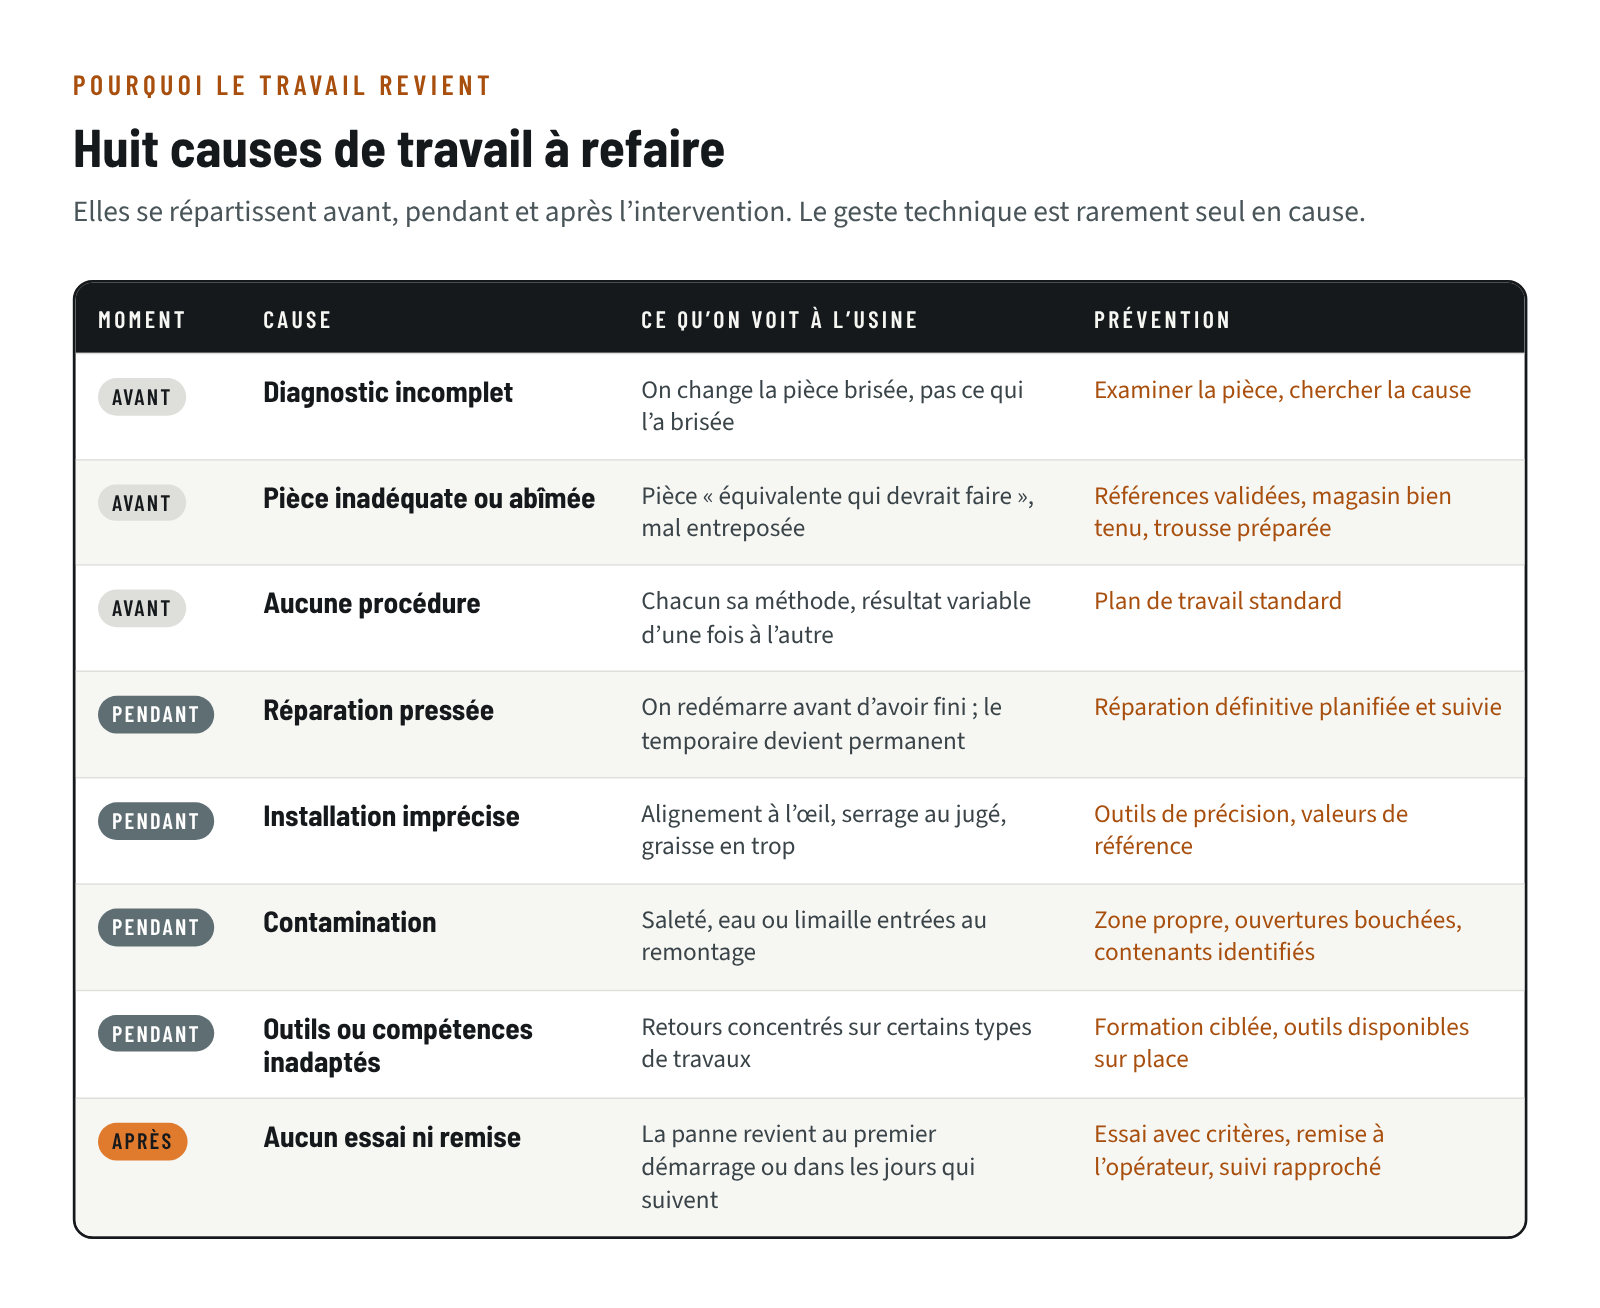
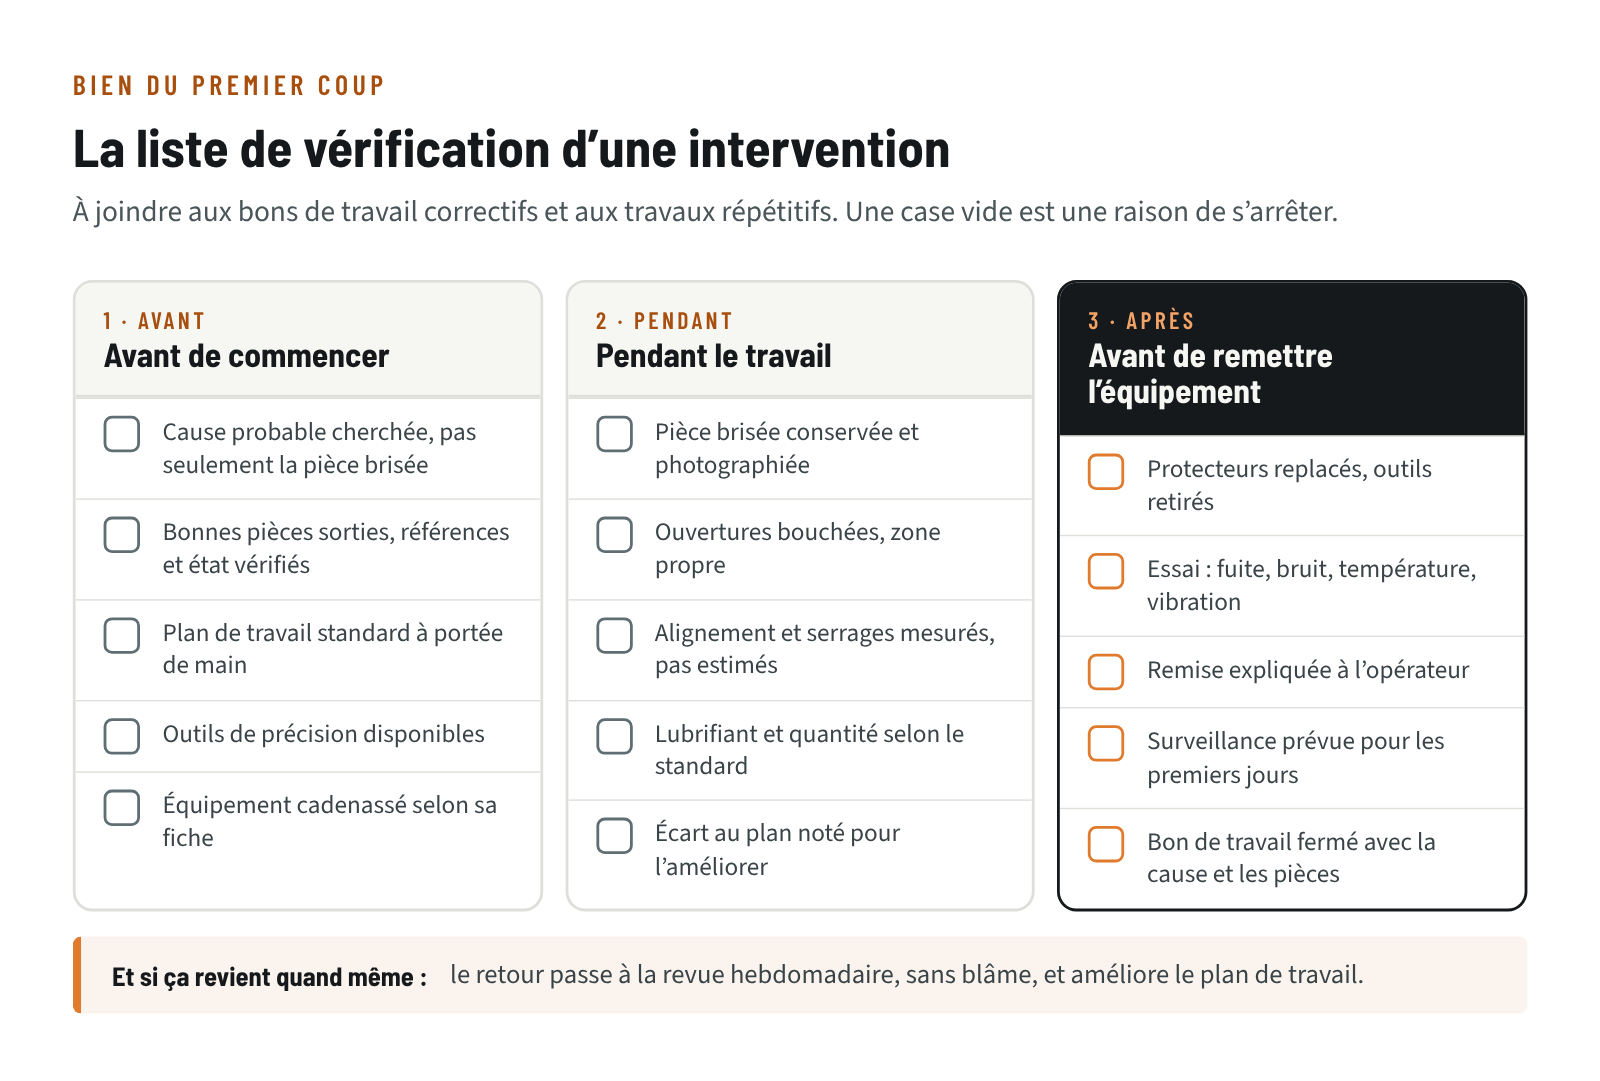
- Avant : un diagnostic incomplet (on change la pièce brisée sans chercher ce qui l’a brisée), une pièce inadéquate ou abîmée en magasin, aucune procédure pour un travail pourtant répétitif.
- Pendant : une réparation pressée par la production, une installation imprécise (alignement, serrage, tension, quantité de graisse), de la contamination au remontage, des outils inadaptés.
- Après : aucun essai avant de remettre l’équipement, une remise à l’opérateur qui se résume à « c’est réparé », un bon de travail fermé sans dire ce qui a été trouvé.
Plusieurs de ces erreurs passent inaperçues au moment où elles sont commises. Notre article sur les erreurs qui sabotent vos travaux sans que vous le sachiez en détaille d’autres.
Le mesurer dans la GMAO
Le « rework » se cache dans la GMAO, mais il y laisse des traces. Il suffit de savoir où regarder.
La règle de base : les retours dans une fenêtre
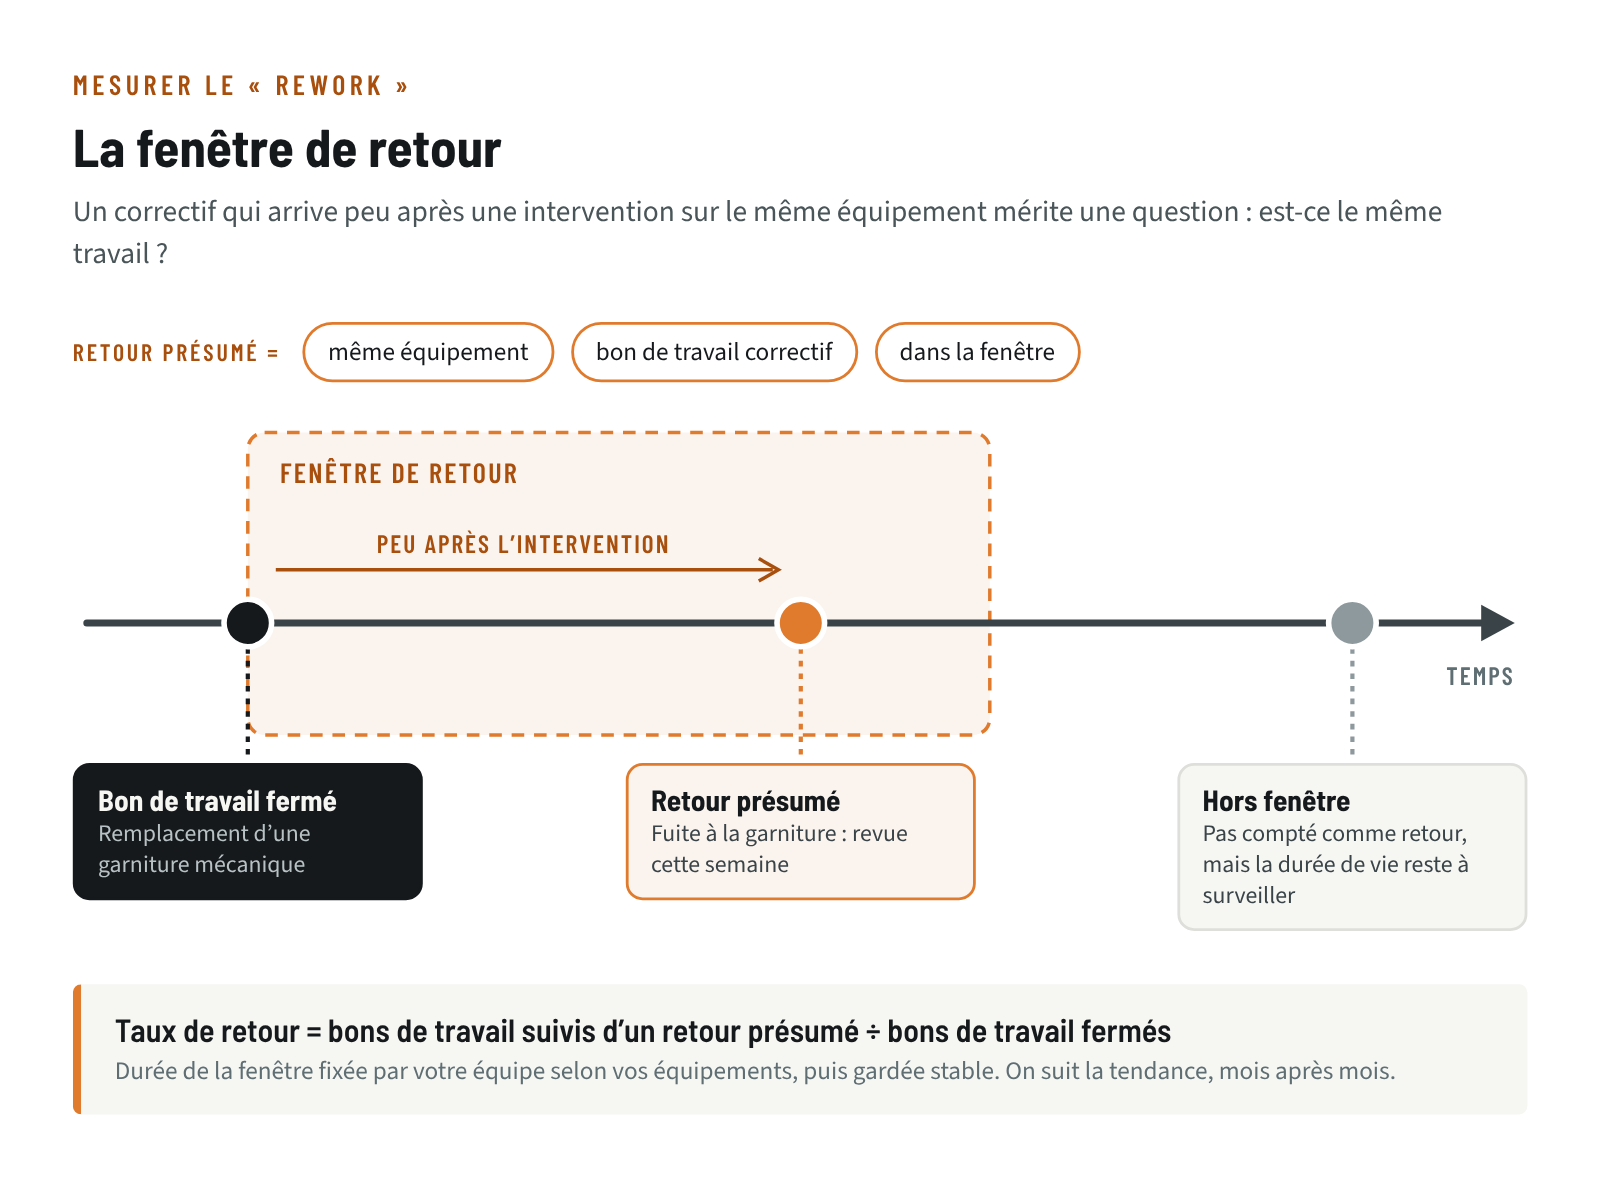
Définissez une fenêtre de retour : tout bon de travail correctif ouvert sur le même équipement peu de temps après la fermeture d’un autre bon de travail est un retour présumé. La durée de la fenêtre dépend de vos équipements ; choisissez-la avec l’équipe et gardez-la stable pour que la tendance ait un sens. Par exemple, une usine peut retenir quelques semaines pour ses équipements tournants.
Taux de retour = bons de travail suivis d’un retour présumé ÷ bons de travail fermés, sur la période
Ce qu’il faut dans la GMAO
- Une hiérarchie d’équipements assez fine : la pompe ou le moteur, pas seulement « ligne 3 ». Sinon, deux pannes sans lien sur la même ligne passeront pour un retour.
- Des codes de défaillance et de cause, même simples, utilisés de la même façon par tous.
- Un commentaire de fermeture qui dit ce qui a été trouvé et ce qui a été fait.
- Une case « retour » que le planificateur ou le technicien coche quand il reconnaît le cas en ouvrant le bon de travail.
Si vos données ne permettent pas encore ce calcul, c’est souvent un problème de saisie plus que de logiciel. Notre article Systèmes de GMAO : plus de données, ou plus de choses faites avec les données ? aborde cette question.
Revoir chaque retour présumé
La requête donne des suspects, pas des verdicts. Une fois par semaine, le planificateur et le contremaître passent la liste en revue en quelques minutes : s’agit-il d’un vrai retour ? Quelle en est la cause probable, parmi celles du tableau ? Faites-le sans chercher de coupable : un retour révèle presque toujours un problème de méthode, de pièce, de temps ou de formation. Après quelques mois, vous saurez quels travaux, quels équipements et quelles causes reviennent le plus.
La durée de vie écourtée
Pour la deuxième forme de « rework », comparez la durée réelle des composants remplacés à la durée attendue (données du fabricant ou votre propre historique sur des équipements semblables). Le même composant changé souvent sur le même équipement est un signal. Un classement des pièces consommées par équipement le fait ressortir rapidement.
Faire le travail bien du premier coup
Avant : diagnostiquer et préparer
- Cherchez la cause avant de remplacer. Gardez la pièce brisée et photographiez-la. Un roulement endommagé raconte souvent son histoire : manque de lubrification, désalignement, contamination, surcharge. Pour les défaillances qui reviennent, une méthode comme l’analyse why-why aide à remonter à la cause.
- Préparez les bonnes pièces. Bonne référence, état vérifié, trousse complète avant de cadenasser. Une pièce « équivalente qui devrait faire » est une source classique de retour.
- Soignez l’entreposage. Roulements dans leur emballage d’origine, joints à l’abri de la chaleur et de la lumière, moteurs de rechange protégés de l’humidité et des vibrations.
Pendant : méthode, précision, propreté
- Des plans de travail standard pour les travaux répétitifs : étapes, valeurs de serrage, jeux et tolérances, pièces, outils, points de contrôle, quelques photos. Rédigez-les avec vos meilleurs techniciens. Une ou deux pages suffisent ; personne ne lit un roman devant une machine.
- La précision plutôt que le jugé : alignement au laser ou au comparateur, clé dynamométrique, tension de courroie mesurée, quantité de graisse adaptée au roulement, équilibrage quand il le faut.
- La propreté : zone de travail propre, ouvertures bouchées dès le démontage, lubrifiants dans des contenants propres et identifiés.
Après : essayer et remettre
- Essayez avec des critères : pas de fuite, température, bruit et vibration normaux, paramètres de procédé dans la plage. « Ça tourne » n’est pas un critère.
- Remettez l’équipement formellement à l’opérateur : ce qui a été fait, ce qu’il faut surveiller dans les prochains jours.
- Surveillez de près les premiers jours : une tournée ou une mesure de plus, au moment où le risque est le plus élevé.
- Fermez complètement le bon de travail : ce qui a été trouvé, la cause probable, les pièces utilisées.
Ces gestes allongent aussi la vie des composants. Pour aller plus loin, voyez notre guide pour prolonger la durée de vie de vos équipements.
Valoriser le travail qui dure
Les outils ne suffisent pas si l’usine continue de récompenser seulement la vitesse. Quelques changements d’attitude font une grande différence.
- Célébrez la réparation qui ne revient pas, pas seulement le dépannage spectaculaire de 3 h du matin. Le travail le plus utile est souvent celui dont personne ne reparle.
- Donnez le temps de bien faire. Une réparation un peu plus longue qui tient vaut mieux qu’une réparation rapide qui revient dans la semaine. Le contremaître doit pouvoir le dire à la production et être appuyé par la direction.
- Analysez sans blâmer. Si un retour vaut un reproche, les retours cesseront d’être déclarés, et votre indicateur deviendra inutile.
- Bouclez la boucle. Chaque retour analysé doit améliorer quelque chose : un plan de travail, une pièce au magasin, une formation, un outil.
- Transmettez le savoir-faire. Le compagnonnage entre techniciens d’expérience et nouveaux venus, sur les gestes de précision, protège l’usine contre les départs à la retraite.
Par où commencer
- Lancez la requête des retours sur les derniers mois et regardez la liste avec l’équipe. Elle sera imparfaite ; elle suffira pour ouvrir la discussion.
- Instaurez la revue hebdomadaire des retours présumés, courte et sans blâme.
- Choisissez les quelques travaux répétitifs qui reviennent le plus souvent et rédigez leur plan de travail standard.
- Ajoutez la liste de vérification de remise en service à chaque bon de travail correctif.
- Suivez le taux de retour chaque mois, en tendance, avec vos autres indicateurs de performance de maintenance.
Réduire la maintenance corrective ne passe pas seulement par la prévention des pannes. Une partie du correctif est souvent du travail déjà fait une fois. Faites-le bien du premier coup, et ces heures reviennent à l’équipe pour le préventif, la planification et l’amélioration.