Beaucoup d’usines ont déjà commencé un programme de sécurité machine. On trouve quelque part un chiffrier de « zones dangereuses » créé après une visite d’inspection ou un accident, à moitié rempli, jamais fermé. Les protecteurs installés il y a quelques années sont parfois posés à côté de la machine. Et chaque nouvel équipement arrive avec ses propres angles morts.
Un programme qui fonctionne ne se résume pas à une liste de grillages à poser. C’est une démarche qui part des tâches réelles des gens, classe les risques, choisit la bonne mesure et s’assure qu’elle reste en place. Voici les six étapes pour y arriver, et surtout pour que le résultat dure.
Avant de commencer
Au Québec, la LSST oblige l’employeur à s’assurer que les équipements sont sécuritaires, et le RSST contient des exigences précises sur les protecteurs et les dispositifs de protection des machines. Les normes CSA Z432 (protection des machines) et ISO 12100 (appréciation et réduction du risque) servent de références techniques. La CNESST publie des guides et des outils sur le sujet : consultez-les pour les exigences qui s’appliquent à vos équipements. Cet article décrit une démarche de gestion, pas une interprétation de la réglementation.
Deux décisions précèdent la première étape :
- Un responsable qui pilote le programme et en rend compte à la direction de l’usine.
- Une petite équipe mixte : un représentant de la maintenance, un de la production, un ou deux opérateurs d’expérience, la personne responsable de la SST et, au besoin, un ingénieur ou un intégrateur pour les circuits de sécurité. Les opérateurs sont essentiels : ce sont eux qui savent où vont les mains.
Distinguez aussi ce programme du cadenassage. Le cadenassage protège la personne qui intervient sur une machine dont les énergies sont coupées. La sécurité machine la protège pendant que la machine est alimentée et en marche, et elle réduit le nombre de fois où l’on doit entrer dans la zone dangereuse. Les deux se complètent ; voyez notre guide pour implanter le cadenassage en cinq étapes.
Étape 1 : inventorier les machines et les tâches
Dressez la liste complète des machines : production, emballage, utilités, atelier de maintenance. N’oubliez pas les équipements anciens, ceux qui ont été modifiés au fil des ans, ceux fabriqués à l’interne et ceux achetés usagés. Ce sont souvent les moins bien protégés.
Pour chaque machine, listez ensuite les tâches qu’on y fait, pas seulement la production normale :
- la mise en route et l’arrêt ;
- les changements de format et les réglages ;
- l’alimentation en matière et le retrait des produits ;
- le nettoyage et la lubrification ;
- le déblocage d’un produit coincé ;
- l’inspection, l’entretien et le dépannage.
Les situations dangereuses se cachent souvent dans ces tâches « à côté » de la production. Un protecteur peut être parfait pendant la marche normale et devoir être retiré à chaque changement de format.
Créez dès maintenant un registre unique, une ligne par zone dangereuse : machine, tâche, emplacement précis, phénomène dangereux, niveau de risque, mesure retenue, responsable, échéance et statut. Ce registre deviendra le tableau de bord du programme.
Étape 2 : repérer les zones dangereuses
Faites le tour de chaque machine avec l’équipe, idéalement pendant que les tâches se déroulent. Cherchez les endroits où une partie du corps peut atteindre un élément dangereux :
- Entraînement et happement : rouleaux, courroies et poulies, chaînes, arbres en rotation, vis sans fin ;
- Écrasement et pincement : vérins, presses, tables qui se déplacent, pièces qui se rapprochent ;
- Cisaillement et coupure : lames, couteaux, bords tranchants ;
- Choc et projection : pièces éjectées, fragments, fluides sous pression ;
- Autres phénomènes : contact électrique, surfaces chaudes, bruit, postures contraignantes.
Pour chaque zone, notez trois choses : où exactement (une photo vaut mieux qu’une description), pendant quelle tâche, et comment une personne pourrait l’atteindre (par-dessus, par-dessous, par une ouverture, en contournant).
Posez des questions ouvertes aux opérateurs : « Que faites-vous quand ça bloque ? », « Où mettez-vous les mains pendant un réglage ? », « Qu’est-ce qui vous fait perdre du temps ? ». Repérez aussi les indices sur le terrain : protecteurs démontés, grillages découpés, outils improvisés rangés près de la machine, interrupteurs de porte neutralisés. Ces traces racontent les tâches réelles mieux que n’importe quelle procédure.
Étape 3 : estimer et prioriser les risques
Vous aurez vite plus de zones dangereuses que de ressources pour les corriger. Il faut donc les classer. L’estimation du risque combine habituellement quatre facteurs : la gravité de la pire blessure plausible, l’exposition (combien de fois et combien de temps une personne se trouve dans la zone), la probabilité que le danger se manifeste et la possibilité de l’éviter.
La CNESST et les normes de référence proposent des méthodes d’estimation. Choisissez-en une et appliquez-la toujours de la même façon, avec la même équipe si possible : la cohérence compte plus que la précision.
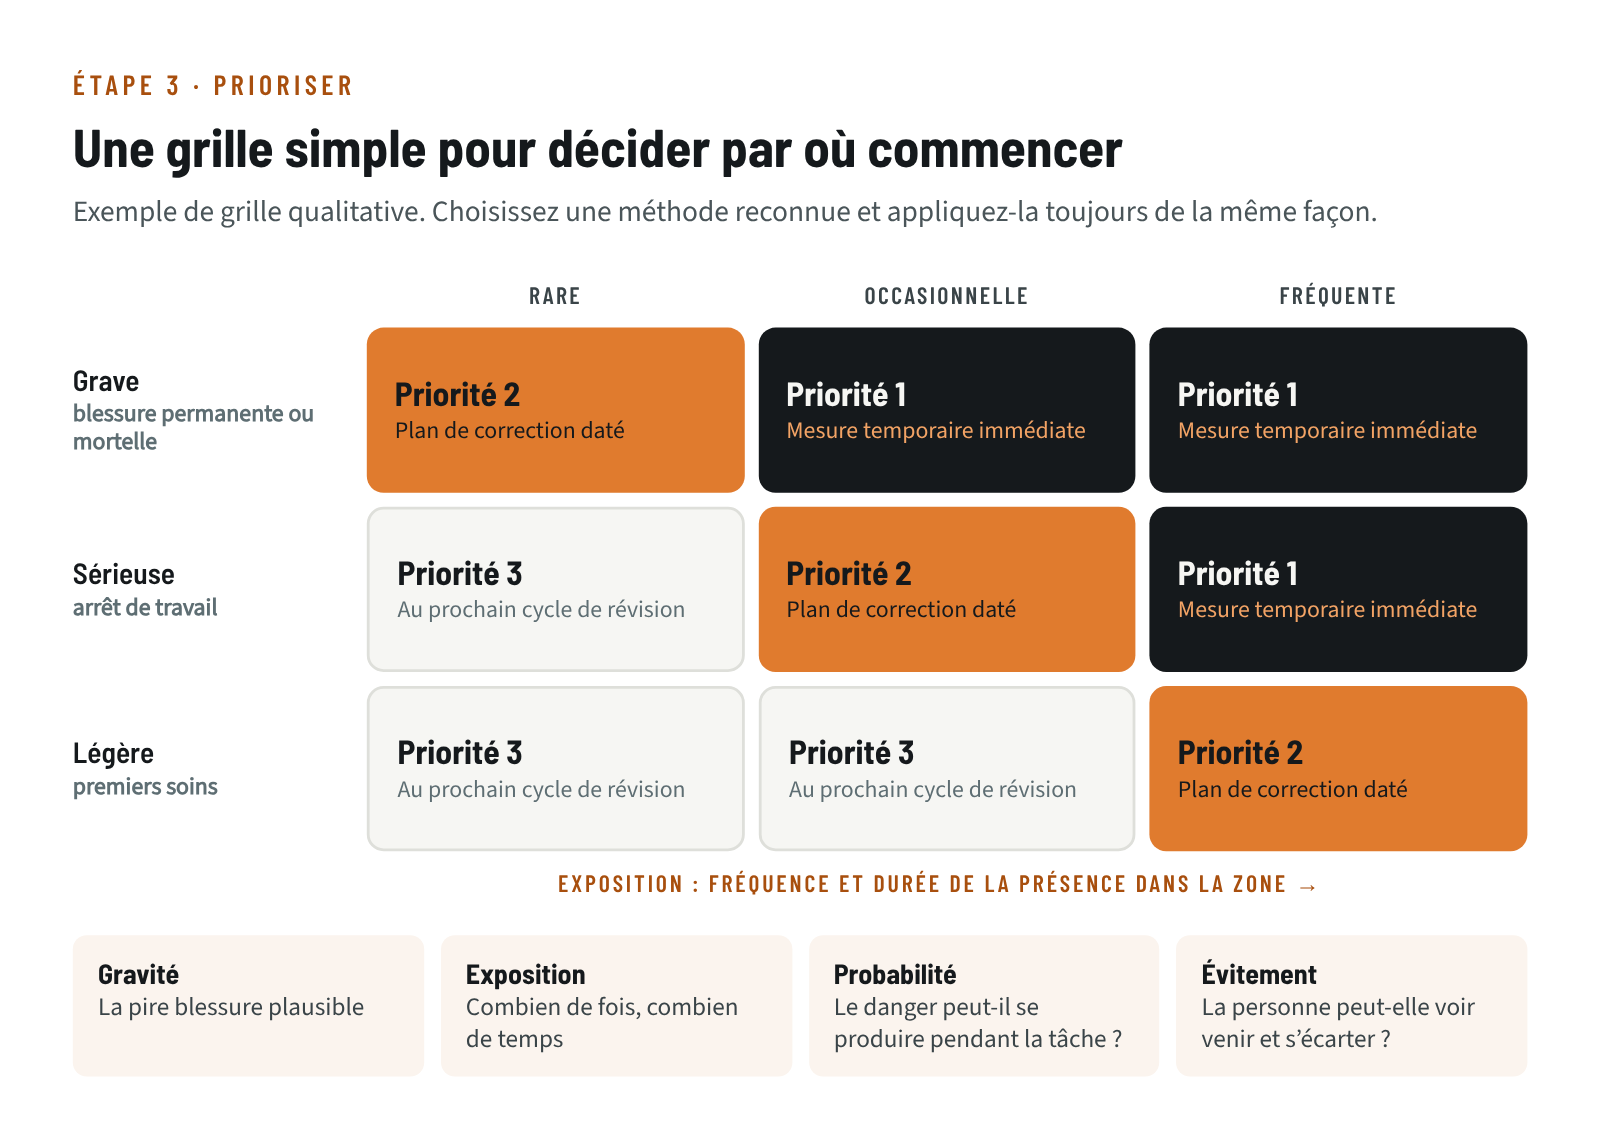
Quelques règles de priorisation :
- Un risque élevé reçoit une mesure temporaire tout de suite, même si la solution définitive prendra des semaines : barrière, interdiction d’accès, tâche faite à l’arrêt et cadenassée, surveillance.
- Un correctif simple ne remplace pas un correctif urgent. Les petites victoires motivent l’équipe, mais elles ne doivent pas repousser indéfiniment la zone la plus dangereuse de l’usine.
- Datez chaque ligne prioritaire et nommez un responsable. Une zone sans date reste ouverte.
Étape 4 : choisir les mesures dans le bon ordre
Pour chaque zone, on cherche d’abord la mesure qui protège sans demander d’effort à personne. On ne descend au niveau suivant que si le précédent n’est pas réalisable ou ne suffit pas.
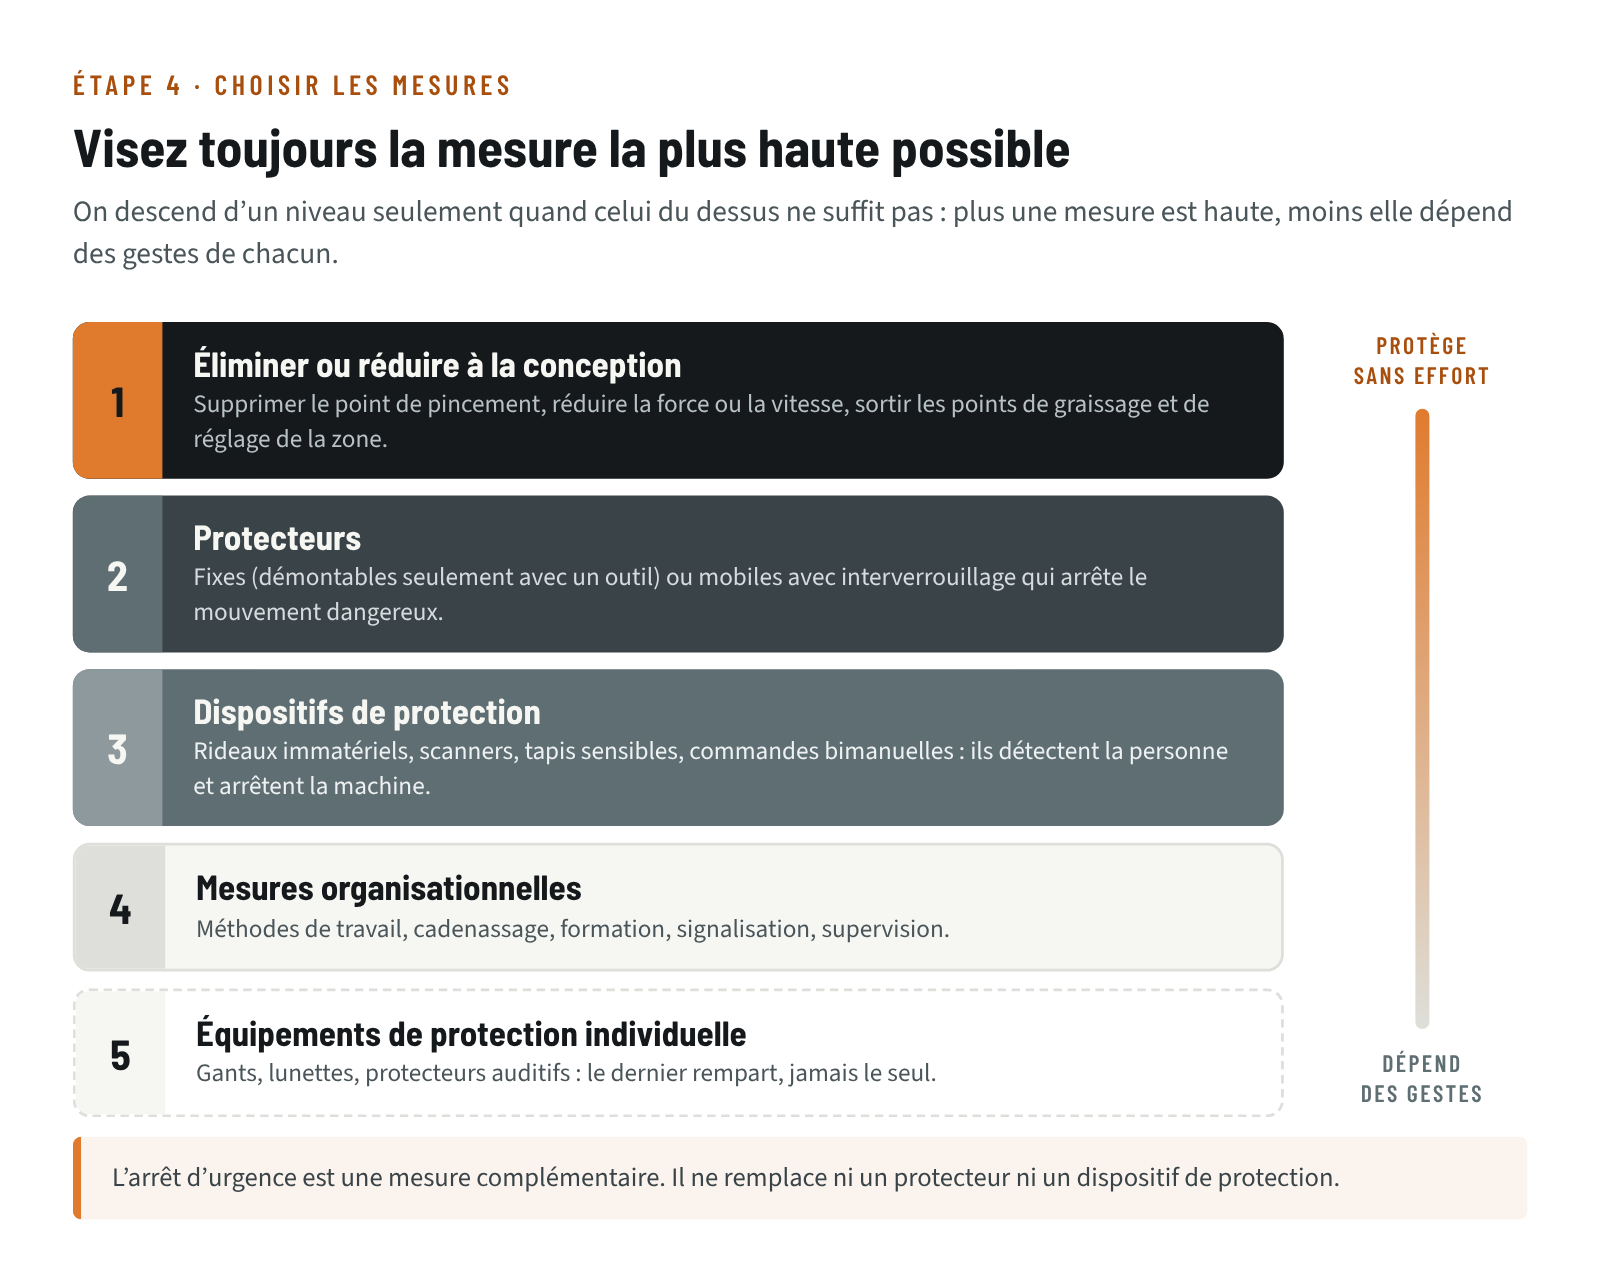
Éliminer ou réduire à la conception
C’est la mesure la plus durable. Déplacer un graisseur à l’extérieur du protecteur, remplacer une transmission par chaîne exposée par un moteur direct, réduire la force d’un vérin : le danger disparaît, ou la raison d’entrer dans la zone disparaît.
Les protecteurs
Un protecteur fixe ne se démonte qu’avec un outil. Il convient aux zones où l’on entre rarement. Pour les zones où l’on doit accéder souvent, le protecteur mobile avec interverrouillage arrête le mouvement dangereux dès qu’on l’ouvre. Les dimensions des ouvertures et la distance entre le protecteur et l’élément dangereux sont encadrées par les normes : un grillage dont la maille laisse passer la main trop près d’un rouleau ne protège pas.
Les dispositifs de protection
Rideaux immatériels, scanners laser, tapis sensibles et commandes bimanuelles détectent la présence d’une personne et commandent l’arrêt. Leur efficacité dépend de leur position : la machine doit s’arrêter avant que la main atteigne la zone, ce qui exige de connaître le temps d’arrêt réel. Une commande bimanuelle ne protège que la personne qui l’actionne, pas son collègue de l’autre côté.
Les mesures organisationnelles et les EPI
Méthodes de travail, cadenassage, formation et signalisation complètent les mesures techniques. Les équipements de protection individuelle viennent en dernier : ils réduisent les conséquences, ils n’empêchent pas le contact.
Faites valider les solutions par les opérateurs avant l’achat. Un protecteur qui gêne la tâche sera contourné, peu importe la qualité de sa fabrication.
Étape 5 : installer et valider
Une mesure installée n’est pas une mesure efficace tant qu’on ne l’a pas vérifiée. Avant de fermer une ligne du registre, faites une validation sur place :
- Atteinte impossible : on essaie d’atteindre la zone par-dessus, par-dessous, par les côtés et à travers les ouvertures.
- Interverrouillage testé : l’ouverture du protecteur arrête le mouvement dangereux avant qu’on puisse l’atteindre, et la simple fermeture ne redémarre pas la machine.
- Circuit de sécurité adapté au risque : la fiabilité des composants et du câblage qui commandent l’arrêt doit correspondre au niveau de risque. Faites appel à une personne compétente (ingénieur, intégrateur) pour cette partie.
- Tâches réelles refaites : l’opérateur exécute le réglage, le nettoyage et le déblocage avec la nouvelle protection en place. Si la tâche devient impossible ou beaucoup plus longue, la solution est à revoir.
- Aucun nouveau danger : un protecteur peut créer un point de pincement, gêner l’éclairage ou compliquer l’entretien.
Documentez chaque validation : date, personne, photo, résultat. Mettez aussi à jour les documents touchés, en particulier la fiche de cadenassage de la machine, les méthodes de travail et la formation des opérateurs.
Étape 6 : maintenir dans le temps
Le jour où la dernière ligne du registre est fermée, le programme ne s’arrête pas. Il change de mode. Sans entretien, les protections se dégradent : un capteur de porte se dérègle, un rideau est désaligné, un panneau n’est pas reposé après une réparation.
Inscrire les protections au préventif
Ajoutez dans la GMAO des routes d’inspection pour les dispositifs de sécurité : essai des interverrouillages, des rideaux immatériels et des arrêts d’urgence, état des protecteurs et de leurs fixations. Un dispositif de sécurité est un équipement comme un autre : il tombe en panne, et sa panne ne se voit pas. Si votre programme préventif est à reconstruire, notre article pour réimplanter la maintenance préventive peut vous aider.
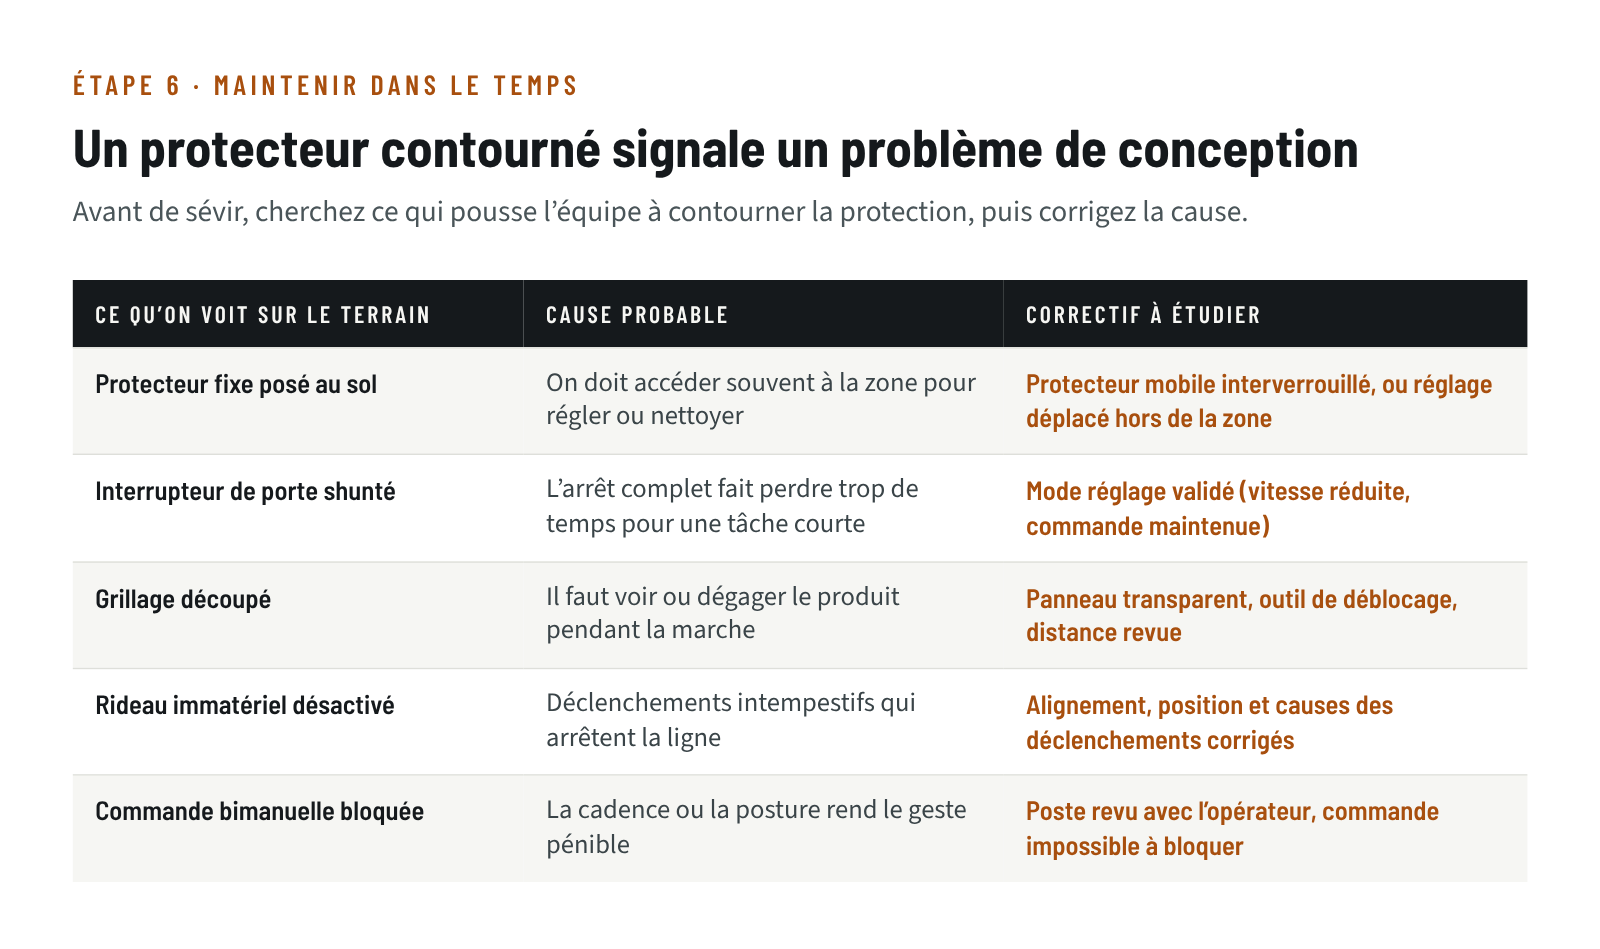
Traiter les contournements comme des signaux
Un protecteur contourné n’est pas d’abord un problème de discipline. C’est l’indice qu’une tâche n’a pas été prévue dans la conception.
Gérer les changements
Toute modification d’une machine, tout nouvel équipement et tout équipement usagé doit passer par une appréciation du risque avant sa mise en service. Inscrivez vos exigences de sécurité dans le devis d’achat : il coûte beaucoup moins cher de recevoir une machine bien protégée que de la corriger après coup. C’est particulièrement vrai lors d’un projet d’automatisation, comme nous l’expliquons dans notre article sur l’automatisation des lignes de production.
Suivre et reconnaître
Suivez quelques indicateurs simples : zones ouvertes par niveau de priorité, délai moyen de correction, inspections de dispositifs réalisées, quasi-accidents liés aux machines. Revoyez le registre après chaque événement. Et soulignez le travail de l’équipe quand une zone difficile est enfin réglée : la sécurité machine avance mieux dans une usine où la prévention fait partie du quotidien, comme le décrit notre article sur la culture SST au quotidien.
Un programme de sécurité machine réussi ne se mesure pas au nombre de grillages installés, mais au nombre de tâches qu’on peut faire sans jamais mettre une main dans une zone dangereuse. Commencez par l’inventaire des tâches réelles, classez honnêtement, et gardez le registre vivant : c’est lui qui fait la différence entre un projet ponctuel et un programme.