Sept heures. Un technicien prend un bon de travail, se rend à l’équipement et découvre que la pièce n’est pas en stock. L’outil spécial est resté sur un autre chantier. La production ne peut pas arrêter la ligne avant midi. Et personne ne sait exactement quel roulement commander. À neuf heures, il n’a toujours pas touché à la machine.
Le planificateur de maintenance existe pour que cette scène n’arrive plus. Son travail ne se voit pas sur le plancher : il se voit dans ce qui n’arrive plus. Pourtant, c’est l’un des postes les plus mal compris de la maintenance industrielle. Ce guide explique ce que fait vraiment un planificateur, ce qu’il ne devrait pas faire, les compétences qu’il lui faut et les conditions pour que le poste rapporte.
Le rôle en une phrase
Le planificateur prépare le travail futur pour que, le jour venu, les techniciens n’aient qu’à l’exécuter. Il détermine ce qu’il faut faire, avec quoi, combien de temps cela prendra et dans quelles conditions de sécurité, avant même que le travail soit inscrit au calendrier.
Le mot important est « futur ». Le planificateur ne s’occupe pas de la panne de ce matin : il prépare les travaux de la semaine prochaine et des suivantes. C’est cette distance qui lui donne le temps de bien faire les choses, et c’est elle qu’il faut protéger à tout prix.
Ce que fait un planificateur
Pour chaque demande de travail qui le justifie, le planificateur monte un dossier de travail complet :
- La portée. Ce qu’il faut faire exactement, souvent après une visite sur place. Un bon de travail qui dit « vérifier la pompe » n’est pas planifié.
- Les étapes. La séquence des opérations, avec les points de contrôle, les valeurs de serrage, les tolérances d’alignement et les vérifications avant la remise en service.
- La main-d’œuvre. Les métiers requis et le nombre d’heures estimé pour chacun.
- Les pièces et le matériel. Identifiés par leur numéro, vérifiés au magasin, réservés et, idéalement, rassemblés en trousse avant le jour de l’intervention.
- Les outils et services. Outils spéciaux, équipements de levage, échafaudages, sous-traitants.
- La sécurité. Fiche de cadenassage, permis requis (espace clos, travail à chaud, travail en hauteur), risques particuliers.
- La documentation. Plans, manuels, photos et historique des interventions précédentes sur le même équipement.
Au fil du temps, ces dossiers deviennent une bibliothèque de plans de travail réutilisables. La deuxième fois qu’on remplace le même réducteur, le plan existe déjà : il suffit de le relire et de l’améliorer avec les commentaires laissés par les techniciens la fois précédente. C’est là que le poste prend toute sa valeur.
Ce qu’il ne devrait pas faire
Le piège classique consiste à faire du planificateur la personne à tout faire de la maintenance : saisie de bons de travail, courses au magasin, gestion des urgences, remplacement du superviseur absent. Chaque heure passée à éteindre un feu est une heure de préparation perdue pour la semaine suivante, ce qui garantit d’autres feux. Le planificateur ne devrait pas non plus diriger les techniciens : la supervision du travail reste au superviseur.
Planificateur, ordonnanceur, superviseur : qui fait quoi
La planification répond à la question « comment et avec quoi ? ». L’ordonnancement répond à la question « quand et par qui ? ». Dans les petites équipes, la même personne fait souvent les deux ; dans les plus grandes, les rôles sont séparés. Dans tous les cas, il faut savoir qui décide de quoi.
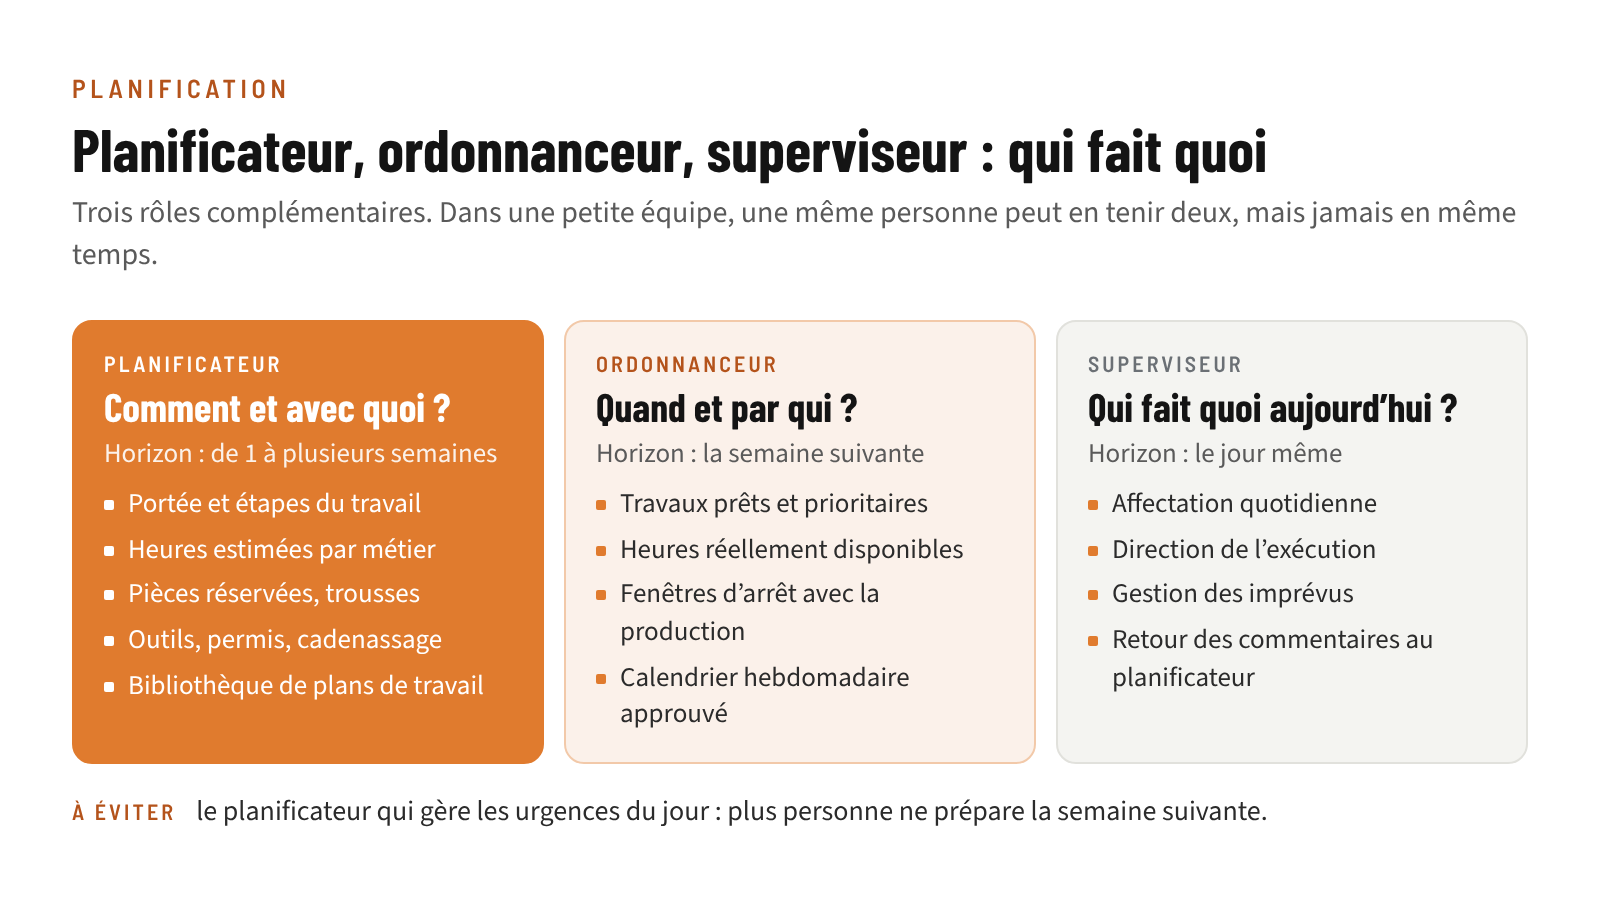
- Le planificateur prépare les dossiers de travail et estime les heures. Il regarde loin devant.
- L’ordonnanceur bâtit le calendrier hebdomadaire à partir des travaux prêts, des priorités et des heures réellement disponibles, puis le fait approuver par la production.
- Le superviseur affecte les personnes au quotidien, dirige l’exécution, gère les imprévus du jour et s’assure que les commentaires des techniciens reviennent au planificateur.
Pour approfondir la distinction, lisez notre article Planification et ordonnancement : en finir avec les urgences.
Une semaine type
Le travail du planificateur suit un rythme régulier, toujours avec une ou deux semaines d’avance sur l’exécution.
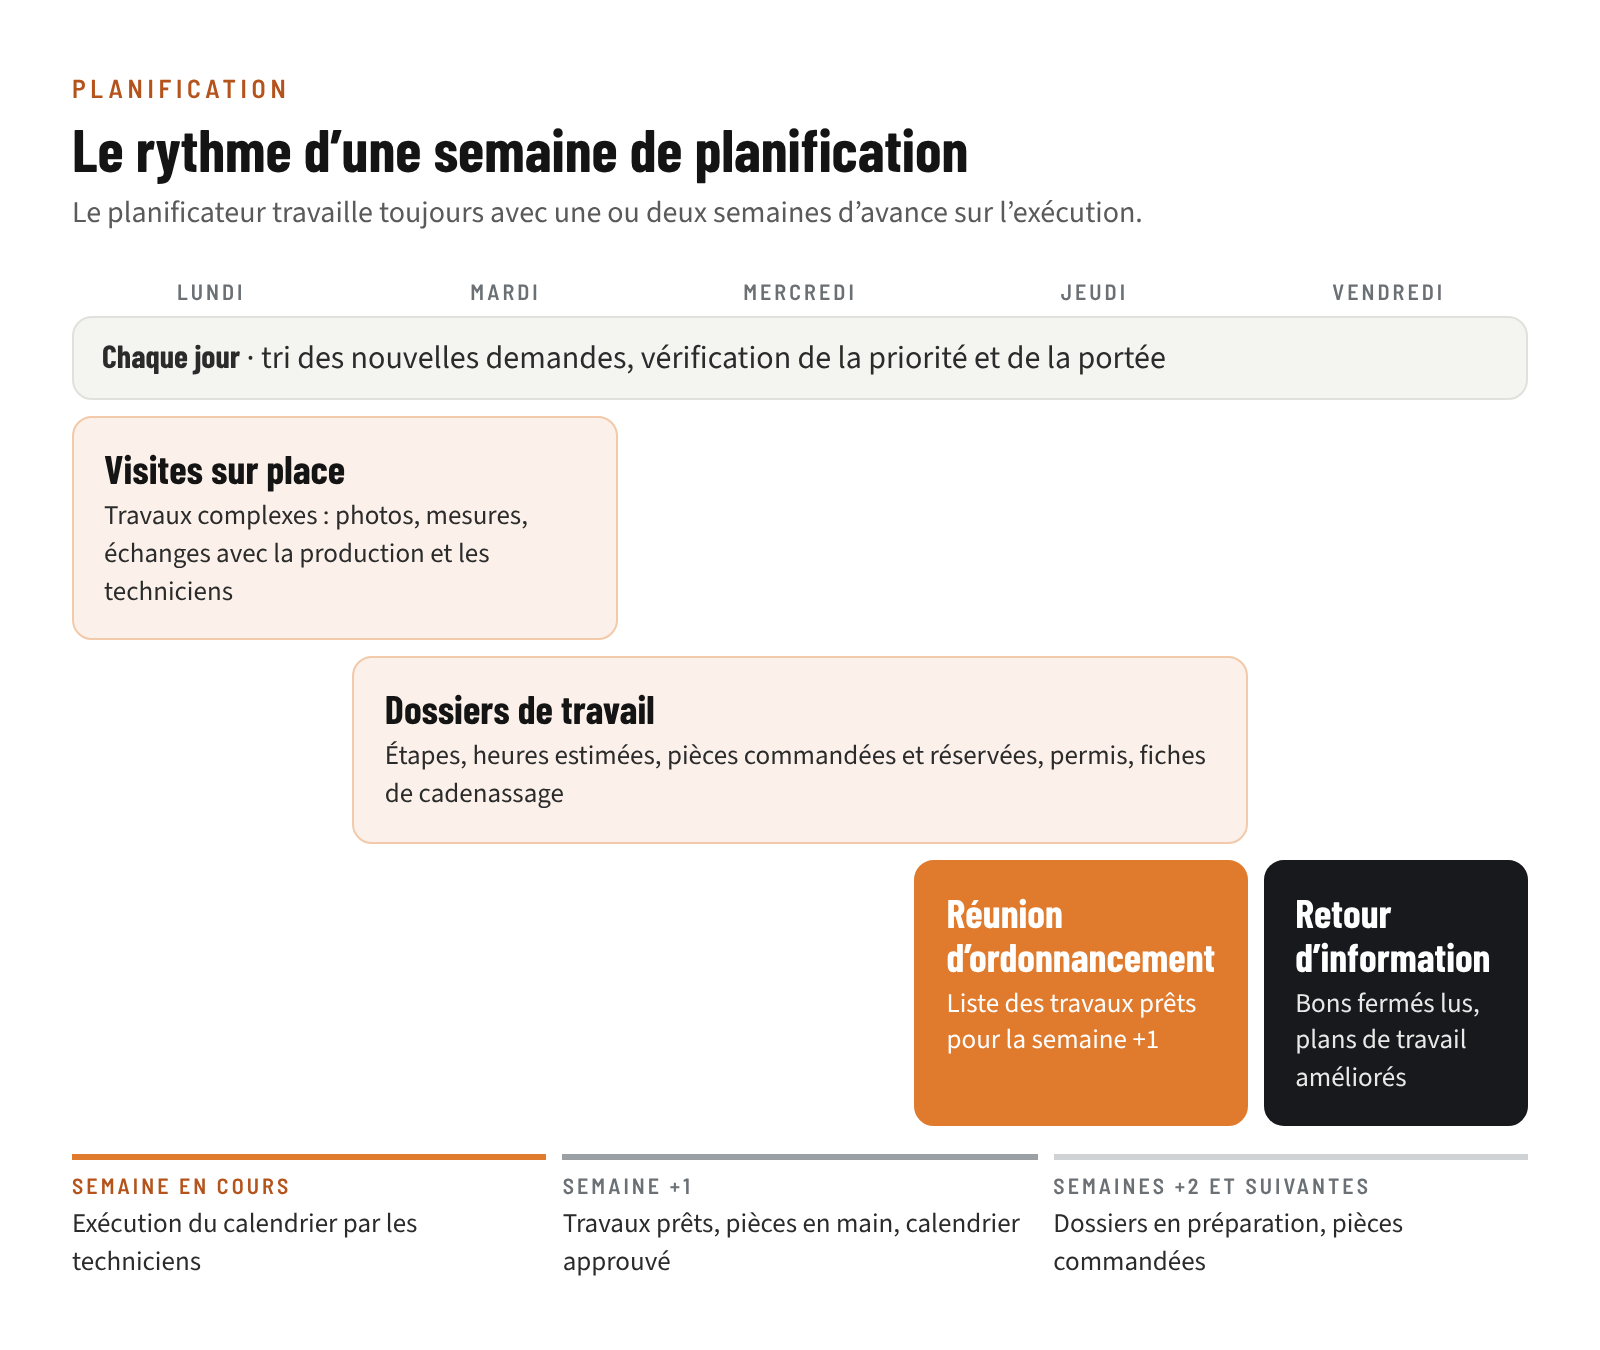
- Tous les jours : tri des nouvelles demandes avec le superviseur ou le responsable de la maintenance, vérification de leur priorité et de la portée.
- En début de semaine : visites sur place pour les travaux complexes, photos, mesures, échanges avec la production et les techniciens qui connaissent l’équipement.
- Tout au long de la semaine : rédaction des dossiers, estimation des heures, commandes et réservations de pièces, suivi des livraisons.
- Avant la réunion d’ordonnancement : liste des travaux prêts (pièces reçues, dossier complet, accès confirmé) pour la semaine suivante.
- En fin de semaine : lecture des bons de travail fermés, intégration des commentaires des techniciens dans les plans de travail, mise à jour de l’historique.
Pour un premier aperçu de la mise en place, voyez notre guide sur la planification de maintenance dans votre usine.
Les compétences recherchées
Le bon planificateur combine quatre familles de compétences, rarement réunies chez la même personne sans un effort de formation.
- Une solide expérience technique. Il doit savoir ce qu’implique le remplacement d’une garniture mécanique ou d’un moteur pour estimer les heures, prévoir les pièces et repérer les pièges. C’est pourquoi on recrute souvent d’anciens techniciens respectés de leurs pairs.
- Le sens de l’organisation. Gérer des dizaines de dossiers en parallèle, relancer les fournisseurs, tenir une liste de travaux prêts : le poste exige méthode et rigueur.
- La maîtrise des outils. GMAO, catalogue de pièces, tableur, lecture de plans. Le planificateur vit dans les données ; s’il ne fait pas confiance à la GMAO, personne ne le fera.
- Des qualités relationnelles. Il négocie des fenêtres d’arrêt avec la production, s’appuie sur les techniciens pour améliorer ses plans et doit parfois dire non à une urgence qui n’en est pas une.
Le meilleur technicien de l’équipe ne fait pas automatiquement un bon planificateur. Le passage du « faire » au « préparer pour les autres » demande un accompagnement : formation aux méthodes, temps de rodage, et surtout un patron qui protège le rôle.
Les conditions pour que le poste rapporte
Nommer un planificateur ne suffit pas. Le poste ne rapporte que si l’organisation autour de lui est prête.
- Une priorisation claire. Si tout est urgent, rien ne peut être planifié. Une échelle de priorités simple, comprise et respectée par la production, est le préalable à tout le reste.
- Un carnet de travaux visible. Le planificateur doit connaître l’ensemble des travaux en attente, leur âge et leur priorité. Un carnet qui grossit ou fond sans qu’on le sache est ingérable.
- Un magasin fiable. Des pièces introuvables ou des quantités fausses dans le système détruisent la confiance dans la planification. Le magasin est le meilleur allié du planificateur.
- Un calendrier réellement suivi. Préparer des travaux que personne n’exécute décourage tout le monde. Le respect du calendrier hebdomadaire doit être suivi et discuté.
- Un retour d’information systématique. Sans les commentaires des techniciens sur les heures réelles, les pièces manquantes et les étapes oubliées, les plans ne s’améliorent jamais.
- Une charge raisonnable. Un planificateur responsable de trop de techniciens finit par ne préparer que l’urgent. La bonne charge dépend de la complexité des travaux et de la maturité de l’équipe ; elle se surveille comme n’importe quelle ressource.
Mesurer son apport
Quelques indicateurs suffisent pour savoir si la planification fonctionne :
- La proportion des heures consacrées à des travaux planifiés, par rapport aux heures totales. Elle doit progresser à mesure que le mode réactif recule.
- Le respect du calendrier : la part des travaux prévus pour la semaine qui ont été réalisés. Notre article sur le respect du calendrier explique comment le calculer et l’interpréter.
- La taille du carnet de travaux, exprimée en semaines de main-d’œuvre disponible plutôt qu’en nombre de bons.
- L’écart entre les heures estimées et les heures réelles, à suivre comme un outil d’apprentissage plutôt que comme un reproche.
- Les travaux interrompus faute de pièce, d’outil ou d’accès : chacun signale un trou dans la préparation.
À plus long terme, une bonne planification se voit dans le temps réellement passé à travailler sur les équipements. Notre article sur le « wrench time » explique comment le mesurer.
Les erreurs les plus fréquentes
- Le planificateur pompier. On le sollicite pour chaque urgence parce qu’il « connaît tout ». Résultat : plus personne ne prépare la semaine suivante.
- Le commis déguisé. On lui confie la saisie des bons, des bons de commande et des rapports. Le titre change, le travail non.
- La planification sans retour. Les dossiers partent sur le plancher et ne reviennent jamais commentés. Les mêmes erreurs d’estimation se répètent indéfiniment.
- Le plan trop détaillé. Personne n’a besoin d’une procédure de vingt pages pour changer un filtre. Le niveau de détail doit suivre la complexité et le risque du travail.
- Planifier sans la production. Un dossier parfait ne sert à rien si l’équipement n’est jamais libéré. Les fenêtres d’arrêt se négocient en amont, pas le matin même.
Un planificateur bien placé ne travaille pas pour la maintenance seulement : il travaille pour toute l’usine. Chaque dossier bien préparé, c’est un arrêt plus court, un technicien qui fait son métier au lieu de chercher des pièces et un équipement qui redémarre du premier coup. C’est l’un des investissements les plus rentables d’un service de maintenance, à condition de lui laisser faire son vrai travail.
Pour aller plus loin sur le poste lui-même, lisez Planifier pour mieux booster sa productivité.
La planification et l’ordonnancement ont fait l’objet de plusieurs conférences et séances de benchmarking du Congrès annuel de la maintenance industrielle : l’occasion de voir comment d’autres usines d’ici ont structuré le rôle.